


Força de fixação na fundição sob pressão: cálculo e seleção da máquina
A força de fixação é um dos primeiros parâmetros técnicos a ser comparado na seleção de uma máquina de fundição sob pressão. No entanto, uma peça fundida de maiores dimensões não requer automaticamente uma máquina proporcionalmente maior apenas pelo facto de pesar mais. A força relevante resulta da pressão que atua sobre a área projetada efetiva da peça fundida e do seu sistema de fluxo associado. As dimensões do molde, a capacidade de injeção e os requisitos do processo também devem corresponder.
Como é determinada a força de fixação necessária?
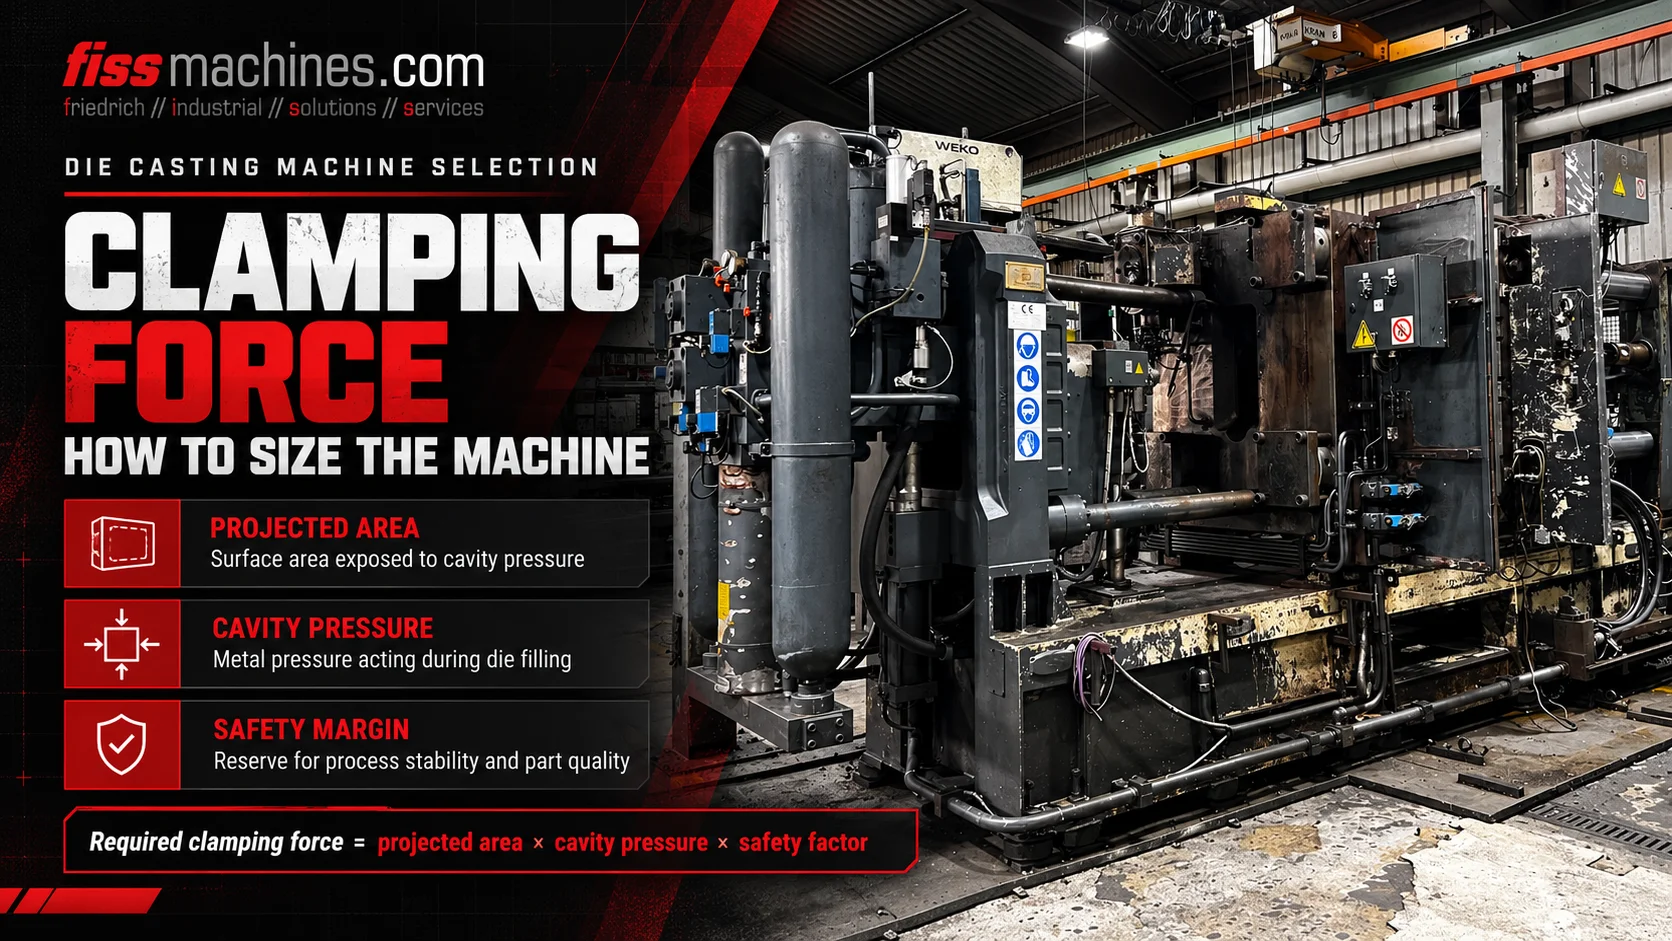
Como primeira verificação simplificada, calcule a força de abertura a partir da área projetada efetiva × pressão do metal. Aplique uma margem de segurança adequada e compare o resultado com a capacidade de fixação útil da máquina. A área projetada é medida na direção do plano de separação da matriz e deve incluir as regiões relevantes para a pressão de todo o sistema de alimentação e transbordamento, e não apenas a peça fundida acabada visível.
Por que razão o metal fundido tende a abrir o molde fechado
Durante a injeção e o aumento da pressão, o metal fundido atua sobre as superfícies que definem a cavidade preenchida e o sistema de alimentação correspondente. A componente da força resultante na direção de abertura do molde tende a separar as duas metades do molde.
A unidade de bloqueio deve contrariar esta força de separação ou abertura. Se a força disponível for insuficiente para as condições reais de fundição, as superfícies de separação podem abrir-se localmente, dando origem a rebarbas ou a outros problemas de qualidade.
A força de fecho nominal da máquina não é o mesmo que a pressão de injeção. Os dois valores descrevem grandezas físicas diferentes. Da mesma forma, uma máquina com uma classificação nominal elevada de força de fecho pode ainda assim ser inadequada devido à geometria das placas, ao espaçamento das barras de ligação, à capacidade de injeção ou à altura da matriz.
Pressão na matriz
A pressão que atua nas regiões projetadas da cavidade e do canal de injeção gera uma carga de abertura.
Área de pressão efetiva
A geometria relevante é projetada no plano de separação do molde.
Capacidade de fecho da máquina
O sistema de bloqueio resiste à força de abertura dentro dos seus limites operacionais nominais.
O que faz parte da área projetada?
A área projetada é a área relevante do sistema de fundição preenchido, vista na direção de abertura, e não a área total da superfície externa de uma peça tridimensional. Para o equipamento de fundição selecionado, devem ser considerados os canais de alimentação, os canais de distribuição e os elementos de transbordamento relevantes para a pressão, juntamente com a própria peça fundida.
A literatura técnica também descreve áreas de pressão adicionais no sistema de moldagem, dependentes da máquina e do processo. Por conseguinte, a área efetiva exata deve ser calculada com base na ferramenta e na disposição da injeção, em vez de ser estimada a partir de uma fotografia ou do peso da peça.
Duas peças moldadas com massas diferentes podem exigir forças de bloqueio semelhantes quando as suas áreas projetadas efetivas e pressões de moldagem são semelhantes. Por outro lado, uma peça relativamente leve, mas plana e larga, pode ter uma área projetada substancial.
Um exemplo claro do cálculo da força de fixação
Para um conjunto consistente de unidades, uma estimativa simplificada da força de abertura é Fabertura [kN] =Aprojetada [cm²] ×pmetal [bar] / 100. A conversão dimensional resulta do facto de 1 bar a atuar sobre 1 cm² corresponder a 10 N.
Considere uma área projetada efetiva hipotética de 800 cm² e uma pressão efetiva do metal assumida de 600 bar. A força de abertura estimada resultante é 800 × 600 / 100 = 4 800 kN. Se, a título meramente ilustrativo, fosse selecionado um fator de segurança de 1,25, o valor de comparação seria 6 000 kN.
A margem neste exemplo não é um fator de segurança universal nem uma classificação da máquina aprovada pelo fabricante. O projeto efetivo deve ter em conta a construção da matriz, a disposição dos núcleos, o histórico real de pressão, a unidade de injeção, as especificações da máquina e as regras de engenharia relevantes.
| Dados de entrada | Valor ilustrativo | Significado |
|---|---|---|
| Área projetada efetiva A | 800 cm² | Área projetada relevante para a pressão assumida |
| Pressão do metal p | 600 bar | Pressão assumida que atua no sistema cheio |
| Força de abertura calculada | 4 800 kN | 800 × 600 ÷ 100 |
| Margem ilustrativa | 1,25 | Apenas a título de exemplo; não é universalmente aplicável |
| Valor de comparação ilustrativo | 6 000 kN | 4 800 × 1,25 |
Por que razão o valor da pressão deve ser escolhido com cuidado
A injeção em fundição sob pressão apresenta diferentes fases de velocidade e pressão. A leitura de um atuador hidráulico não pode ser substituída diretamente pela pressão efetiva do metal no molde sem compreender o sistema de injeção, o mecanismo de intensificação e a transmissão de pressão.
A pressão do metal pode variar durante o enchimento da cavidade e a solidificação. O projeto da matriz, o congelamento da entrada, os picos de pressão e o momento da intensificação podem todos influenciar qual a condição de carga que é relevante para o dimensionamento da máquina.
Para trabalhos de projeto sérios, utilize dados verificados de fundição e da máquina, cálculos do processo e as especificações do fabricante responsável ou do engenheiro de ferramentas, em vez de se basear num valor genérico encontrado na Internet.
Grandeza do lado do atuador
Requer a conversão correta da máquina para a relacionar com a pressão do metal.
Grandeza do lado da fundição
Deve estar associada às condições reais de injeção e intensificação.
Carga transitória
Deve ser tido em conta, quando relevante, na avaliação das ferramentas e do processo.
Por que razão uma máquina com força de fixação suficiente pode, ainda assim, não ser adequada
Uma máquina deve acomodar fisicamente a matriz. A folga das barras de fixação, as dimensões das placas, a montagem da matriz, a altura mínima e máxima da matriz, o curso de abertura e a disposição dos ejetores determinam se a ferramenta pode ser utilizada.
A unidade de injeção necessita de uma capacidade de injeção e curso adequados, de uma manga de injeção ou sistema de câmara quente compatível e da gama de processo correta para a liga. A máquina pode também necessitar de circuitos hidráulicos de extração do núcleo, interfaces de vácuo, controlo da temperatura da matriz e equipamento compatível de extração e pulverização.
Uma avaliação completa associa a geometria da peça e do molde à seleção da máquina e ao ciclo de produção pretendido. A força de fixação nominal é apenas uma parte dessa decisão.
- Área projetada efetiva, incluindo o canal de injeção e o sistema de transbordamento
- Pressão do metal e perfil de injeção necessários
- Capacidade de fecho nominal e útil
- Espaçamento entre as colunas e área útil da placa de pressão
- Altura permitida da matriz e curso de abertura necessário
- Capacidade de injeção, configuração da manga ou do sistema de injeção
- Funções de ejetor e extração do núcleo
- Ligações para controlo de temperatura, vácuo e automação
O que verificar numa máquina usada com a classe de força exigida
Numa máquina de fundição por injeção usada, confirme o modelo real, a força de fecho nominal declarada e o estado técnico. Examine as barras de ligação, as placas de pressão, os componentes de bloqueio hidráulicos ou de alavanca, a lubrificação central, o sistema de feedback da posição de bloqueio e qualquer histórico de manutenção relevante.
Sempre que possível, a máquina deve ser inspecionada em condições de funcionamento adequadas. No entanto, um resultado visual satisfatório ou apenas o valor indicado na placa de identificação não são, por si só, prova do desempenho total de fundição com um molde novo.
A FISS oferece máquinas usadas de câmara fria e de câmara quente de diferentes tamanhos, bem como células de fundição completas. A configuração final deve ser selecionada com base em requisitos verificados de ferramentas e produção.
Perguntas frequentes sobre a força de fixação na fundição por injeção
Qual é a diferença entre a força de fixação e a pressão de injeção?
A força de fixação é uma força mecânica que se opõe à abertura do molde, normalmente expressa em kN. A pressão de injeção ou pressão do metal é a pressão aplicada ao material fundido e é normalmente expressa em bar ou MPa.
O peso da peça fundida determina o tamanho da máquina?
Por si só, não. A área projetada efetiva e a pressão do metal determinam o cálculo básico da força de abertura. A capacidade de injeção e a geometria são requisitos adicionais.
A corrediça do núcleo influencia a escolha da máquina?
Sim. A geometria e o bloqueio da corrediça podem influenciar as cargas locais nas ferramentas e a margem de segurança aplicável; os circuitos hidráulicos e as funções de controlo também têm de ser compatíveis.
É sempre necessária uma margem de segurança de 1,25?
Não. O valor apresentado no exemplo é meramente ilustrativo. As margens de segurança aplicáveis dependem do método de engenharia, da construção da matriz e das especificações da máquina e da ferramenta.
É suficiente uma força de fixação adequada para aprovar uma máquina usada?
Não. O espaçamento entre as colunas, as placas de pressão, a altura da matriz, o curso de abertura, a unidade de injeção, os ejetores, a extração do núcleo, a automação, a segurança e o estado real da máquina também devem ser verificados.
Escolha uma máquina de fundição por injeção usada com base em dados técnicos verificados
A FISS apoia a compra e venda internacional de máquinas usadas de câmara fria e de câmara quente. Compare os requisitos de processo calculados com as especificações completas da máquina e o seu estado.
Ver máquinas de fundição sob pressão usadasBase técnica e fontes
Fórmula técnica e princípio da área projetada: «Handbuch Urformen», secção 1.6.4.1.1, equações 1.45–1.46. Os números dos exemplos são explicitamente hipotéticos; as tolerâncias não constituem uma aprovação geral do projeto. Texto original e exemplo.
