


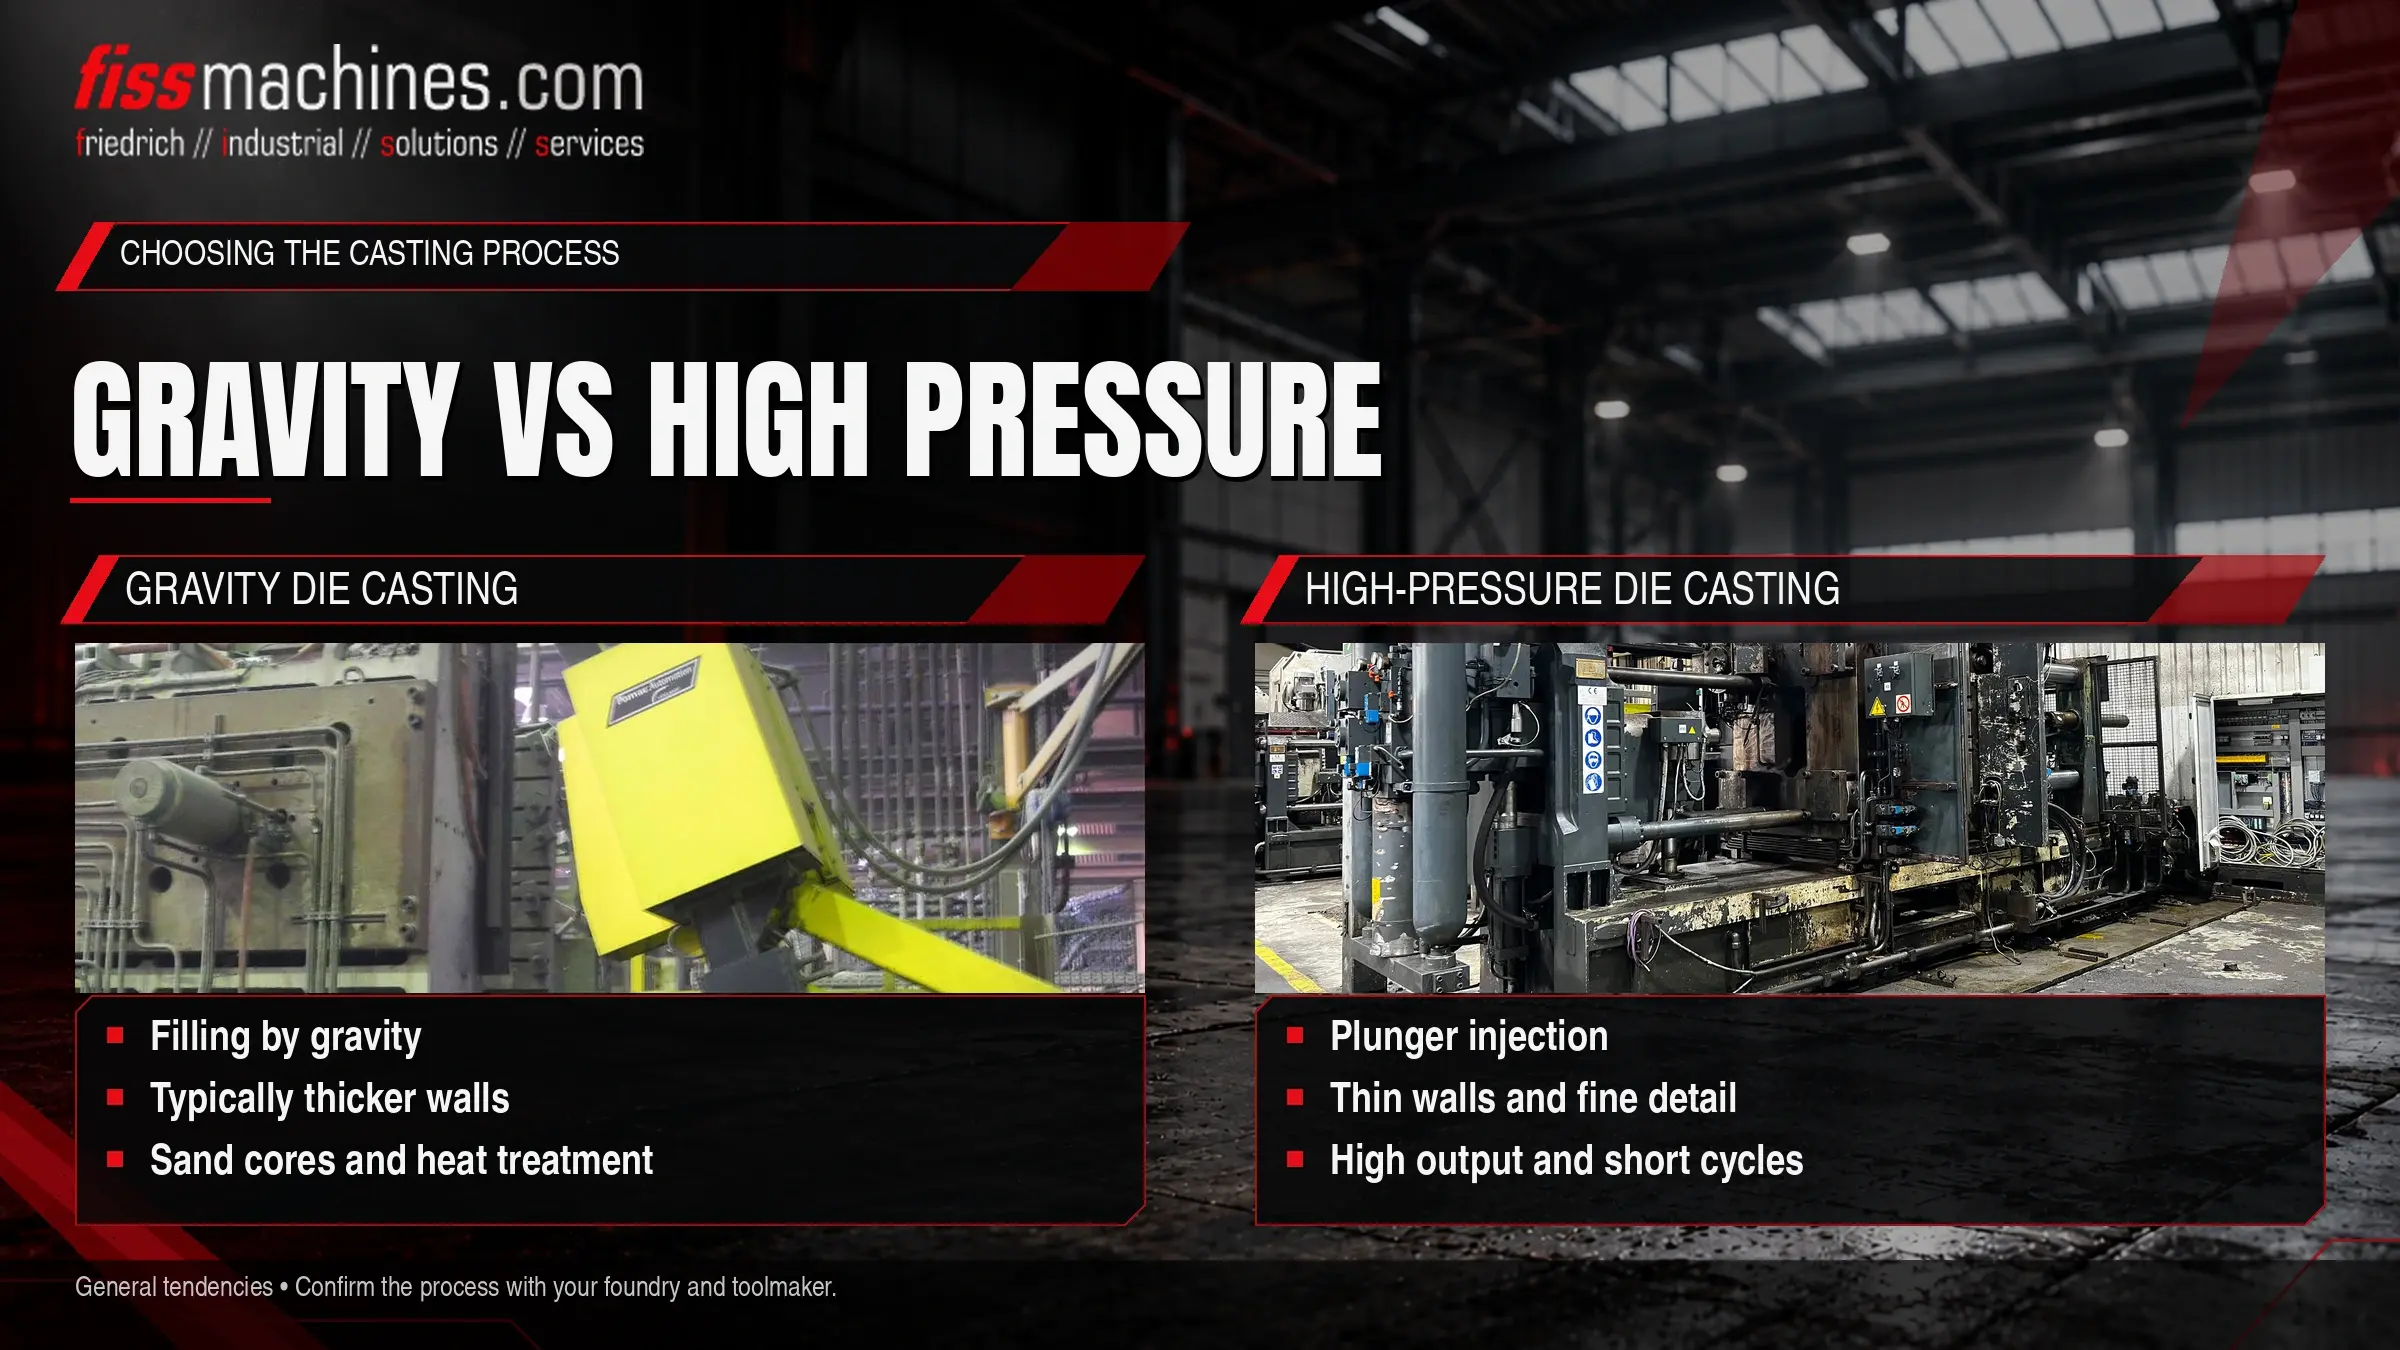
Fundição por gravidade ou fundição sob alta pressão? Escolher o processo certo
Ambos os processos consistem em verter metal numa matriz metálica reutilizável e ambos são designados por fundição sob pressão. É aí que termina a semelhança. Na fundição sob pressão por gravidade, o metal flui para a matriz sob o seu próprio peso; na fundição sob pressão de alta pressão, um êmbolo injeta-o a alta velocidade e pressão. A escolha entre ambos determina o design da peça, o investimento em ferramentas, a qualidade alcançável e o tipo de máquina de que necessita. Este artigo compara os dois processos e explica em que situações cada um deles é mais adequado.
Qual é a principal diferença?
A fundição por gravidade (também chamada de fundição em molde permanente ) enche um molde metálico revestido através de vazamento, muitas vezes com inclinação para controlar o fluxo. O enchimento é lento, as paredes são normalmente mais espessas, podem ser utilizados núcleos de areia e as peças fundidas são geralmente adequadas para tratamento térmico . A fundição sob alta pressão injeta o metal num período de tempo muito curto, permitindo paredes finas, detalhes precisos e ciclos curtos, mas requer máquinas maiores e matrizes mais caras.
A fundição por gravidade não é fundição em areia: o molde é permanente e reutilizado para muitas peças fundidas, enquanto um molde de areia é destruído após cada vazamento.
Esclarecimento dos termos
A terminologia da fundição varia de região para região, o que causa confusão em pedidos de informação e orçamentos. No uso britânico, «fundição sob pressão» sem um qualificador significa normalmente fundição sob pressão elevada, e «fundição por gravidade» significa fundição em molde permanente por gravidade. Na América do Norte, o mesmo processo por gravidade é normalmente designado por «fundição em molde permanente». Em alemão, denomina-se «Kokillenguss».
| Processo | Molde | Como o metal entra |
|---|---|---|
| Fundição em areia | Molde de areia descartável, destruído após cada fundição | Fundido por gravidade |
| Fundição por gravidade em matriz | Molde metálico permanente, opcionalmente com núcleos de areia | Fundição por gravidade, frequentemente com inclinação |
| Fundição sob pressão | Molde permanente de aço com corrediças e ejetores | Injeção por êmbolo a alta velocidade e pressão |
A fundição sob baixa pressão situa-se entre estas duas: também utiliza um molde permanente, mas enche-o por baixo com pressão de gás. Trata-se de um processo distinto, com as suas próprias máquinas, e não é abordado em pormenor neste contexto.
Como funciona a fundição por gravidade
O molde é pré-aquecido e revestido com um revestimento refratário. O revestimento isola o metal da superfície do molde, influencia a velocidade a que o metal arrefece e ajuda a libertar a peça fundida. O metal fundido é vertido para um copo de vazamento e flui através de canais de vazamento e canais de alimentação para a cavidade. Nas máquinas basculantes, o molde roda durante o vazamento, para que o metal entre de forma mais suave e com menos turbulência. Após a solidificação, o molde abre-se e a peça fundida é removida; quaisquer núcleos de areia são retirados posteriormente.
Máquinas e equipamentos
A fundição por gravidade pode ser realizada com moldes operados manualmente, mas a produção é normalmente efetuada em máquinas de fundição por gravidade que abrem e fecham as metades do molde, movimentam os núcleos e, nas versões basculantes, fazem rodar o molde. As máquinas são comparativamente leves, uma vez que não há uma elevada pressão do metal a suportar. A vazagem pode ser manual ou automatizada, por exemplo, com uma concha robótica.
Peças típicas
Cabeças de cilindro, coletores, corpos de bombas e válvulas, peças de chassis e acessórios são exemplos típicos. As ligas de alumínio predominam, mas as ligas de cobre, como o latão, também são fundidas em matrizes permanentes, por exemplo, para acessórios sanitários.
Em que difere a fundição sob alta pressão
Na HPDC, o metal é forçado a entrar na matriz por um êmbolo acionado hidraulicamente, quer a partir de uma manga de injeção a frio, quer a partir de um pescoço de ganso de câmara quente. A matriz é mantida fechada por uma unidade de fixação dimensionada para a elevada pressão do metal, razão pela qual as máquinas HPDC são muito mais pesadas. O molde é pulverizado com um agente desmoldante, em vez de ser revestido com uma camada refratária. As diferenças entre as máquinas de câmara fria e de câmara quente são explicadas em «Câmara fria ou câmara quente?», e os princípios físicos do enchimento em «Enchimento do molde e vácuo».
Fundição por gravidade e HPDC lado a lado
| Critério | Fundição por gravidade | Fundição sob alta pressão |
|---|---|---|
| Enchimento | Por gravidade, lento, pode ser inclinado | Injeção por êmbolo num intervalo de tempo muito curto |
| Espessura da parede | Paredes tipicamente mais espessas | Possibilidade de paredes finas e detalhes precisos |
| Núcleos | Núcleos de metal e areia; cavidades complexas possíveis | Núcleos e corrediças metálicos; contra-cortes limitados |
| Tratamento da superfície da matriz | Revestimento refratário do molde | Pulverização de agente desmoldante em cada ciclo |
| Tratamento térmico | Geralmente possível | Limitado para peças convencionais |
| Superfície e tolerâncias | Boas, pode ser visível a textura do revestimento | Superfície muito boa, tolerâncias apertadas |
| Tempo de ciclo | Comparativamente longo | Curto |
| Investimento em máquinas e matrizes | Mais baixo | Mais elevado |
| Tamanhos económicos de lotes | Séries pequenas a médias | Séries médias a muito grandes |
Qual é o processo mais adequado para a sua peça?
A fundição por gravidade costuma ser adequada quando
- As paredes são de espessura média a grossa e as secções variam
- Os canais internos necessitam de núcleos de areia
- A peça tiver de ser submetida a tratamento térmico ou soldada
- Os volumes anuais não justificam a utilização de um molde HPDC
- São necessárias ligas de cobre
O HPDC tende a ser adequado quando
- As paredes são finas e as superfícies amplas
- São necessários volumes elevados e ciclos curtos
- As tolerâncias apertadas reduzem a maquinagem
- Estão previstas ligas de zinco ou magnésio
- Não é necessário tratamento térmico ou são utilizados percursos de processo especiais
Estas são tendências, não regras. Uma reformulação do projeto pode fazer com que uma peça passe de um processo para outro, por exemplo, adaptando a espessura da parede ou substituindo um núcleo de areia por uma corrediça. Uma discussão precoce entre a equipa de projeto, a fundição e o fabricante de ferramentas costuma compensar.
Perguntas Frequentes
A fundição por gravidade é o mesmo que a fundição em areia?
Não. Ambos se baseiam na gravidade, mas a fundição em areia utiliza um molde de areia descartável, enquanto a fundição por gravidade em molde utiliza um molde metálico permanente. Os núcleos de areia podem ser utilizados em moldes de fundição por gravidade, o que, por vezes, causa confusão.
É possível utilizar uma máquina HPDC para fundição por gravidade?
Não. Os processos requerem equipamento diferente: as máquinas de fundição por gravidade controlam o molde e a inclinação, enquanto as máquinas HPDC são construídas em torno da bocal de injeção e de uma unidade de fixação pesada.
Por que razão a fundição por gravidade é frequentemente escolhida para o latão?
As ligas de cobre têm temperaturas de fusão elevadas, o que é exigente para os componentes de injeção e os moldes HPDC. A fundição por gravidade em moldes permanentes é um método consagrado para muitas peças de latão.
A FISS oferece máquinas usadas para ambos os processos.
Quer a sua peça se destine à fundição por gravidade ou ao HPDC, a FISS pode ajudá-lo a analisar as máquinas usadas adequadas e as questões a esclarecer antes da compra.
