


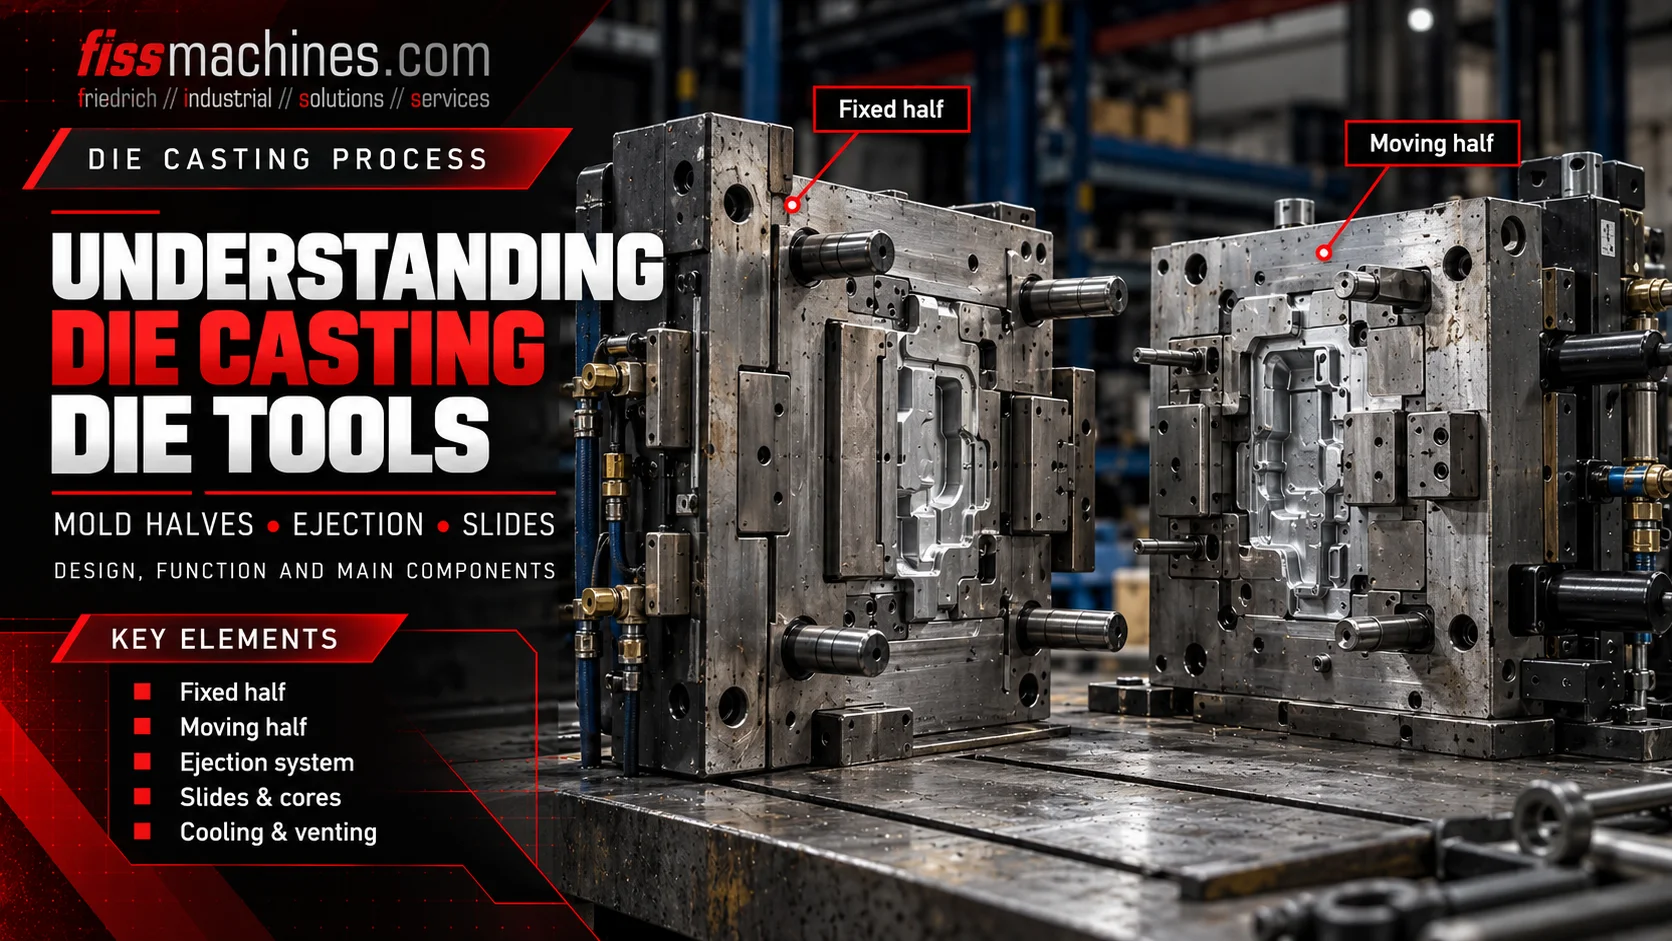
Compreender as matrizes de fundição sob pressão: metades fixas e móveis, ejetores e corrediças
Uma matriz de fundição sob pressão é uma ferramenta de precisão que molda o metal líquido sob pressão. Os seus principais elementos têm de funcionar em conjunto: a metade fixa da matriz introduz o metal fundido, a metade móvel abre-se com a máquina, os ejetores removem a peça solidificada e as corrediças formam características que não podem ser libertadas na direção principal de abertura. Compreender estes elementos também ajuda na escolha de uma máquina de fundição sob pressão usada adequada.
Quais são os principais componentes de um molde de fundição sob pressão?
Uma matriz típica de fundição sob alta pressão é composta por uma metade fixa, do lado da injeção, e uma metade móvel, do lado do ejetor. Pode também incluir insertos da matriz, canais de alimentação e portas de injeção, elementos de transbordamento e ventilação, circuitos de arrefecimento ou de controlo de temperatura, pinos ejetores e corrediças acionadas mecanicamente ou hidraulicamente. A disposição exata depende do conceito de fundição e de ferramentas.
Como as duas metades do molde funcionam em conjunto
A metade fixa do molde é montada na placa fixa da máquina, do lado da injeção. A metade móvel do molde é montada na placa móvel e, normalmente, aloja o sistema de ejeção da peça. Ambas as metades encontram-se na superfície de separação e são mantidas fechadas pela máquina durante a injeção.
A cavidade é formada pelas superfícies moldadas de ambas as metades e, quando necessário, por núcleos adicionais e elementos móveis. As inserções do molde permitem que regiões sujeitas a cargas elevadas ou com detalhes complexos sejam fabricadas, mantidas ou substituídas separadamente. A máquina abre o molde após o tempo de solidificação necessário; a peça moldada é então libertada e removida.
Um desenho técnico deve distinguir a superfície voltada para a cavidade da parte traseira da metade móvel. Os pinos ejetores aproximam-se normalmente da peça moldada por trás do inserto do molde do lado móvel; não entram na ferramenta a partir da linha de separação como componentes externos soltos.
Conjunto do lado da injeção
Montada na placa fixa; incorpora frequentemente a região de entrada do metal e parte da cavidade.
Conjunto do lado do ejetor
Move-se durante a abertura da máquina e contém, geralmente, o sistema de ejeção atrás da superfície de moldagem.
Interface de fecho definida
As superfícies de contacto devem fechar com precisão e permitir a contenção e a ventilação controladas do metal.
Como os pinos e placas ejetoras libertam a peça fundida
Assim que a matriz se abrir e quaisquer corrediças relevantes tiverem sido retraídas, a peça fundida deve ser separada da matriz. O conjunto ejetor consiste normalmente em pinos ejetores suportados por uma ou mais placas ejetoras, elementos de guia e um acionamento ou acoplamento ao mecanismo ejetor da máquina.
Durante a ejeção, as placas movem os pinos para a frente através de furos corretamente ajustados na metade móvel. As faces dos pinos exercem pressão em pontos específicos da peça fundida, distribuindo a força de forma ideal sem danificar paredes finas ou superfícies funcionais. Posteriormente, o sistema regressa à posição inicial antes do próximo movimento de fecho.
Os problemas típicos incluem pinos encravados, lubrificação insuficiente, ejeção irregular ou marcas visíveis dos pinos. Estes sintomas exigem uma avaliação da temperatura da ferramenta, do alinhamento, da folga dos pinos, da geometria da peça fundida e da sequência de funcionamento, em vez de se limitar a aumentar a força de ejeção.
Quando é que são necessários corrediças e núcleos?
Características como orifícios transversais, aberturas laterais e recortes nem sempre podem ser libertadas ao longo da direção principal de abertura da matriz. Os núcleos móveis, frequentemente chamados de corrediças ou corrediças de núcleo, são utilizados para formar estas geometrias.
Dependendo da construção, uma corrediça pode ser acionada mecanicamente pelo movimento da matriz ou por um acionamento hidráulico. Deve atingir a sua posição de moldagem pretendida antes da fundição e retrair-se no ponto definido na sequência de abertura e ejeção.
O desgaste nas guias das corrediças, nas superfícies de bloqueio ou nas vedações pode conduzir a desvios dimensionais, fugas ou ao bloqueio da ferramenta. A seleção de máquinas usadas deve, por isso, ter em conta os circuitos hidráulicos de extração de núcleos e as funções de controlo disponíveis na máquina.
Forma aberturas laterais
Cria uma geometria que, de outra forma, impediria a libertação direta da peça.
Controla o movimento
Limita o movimento e permite um posicionamento repetível.
Resiste à pressão
Apoia o núcleo contra as forças que atuam durante o enchimento do metal.
Canais de distribuição, portas de injeção, saídas de gás e circuitos de controlo de temperatura
O sistema de canais de alimentação e portas de injeção conduz o metal fundido até à cavidade. O seu desenho influencia o comportamento de enchimento e a quantidade de material posteriormente removido sob a forma de canais de alimentação e portas de injeção. As cavidades de transbordamento e os orifícios de ventilação corretamente concebidos ajudam a controlar o fluxo e permitem que o ar e os gases de processo saiam da cavidade.
Os canais de controlo de temperatura na ferramenta fazem circular meios adequados para influenciar a temperatura da matriz e as condições locais de solidificação. A pulverização externa da matriz complementa, mas não substitui, o controlo interno da temperatura. Um excesso de resíduos de agente desmoldante também pode prejudicar o desempenho da ventilação.
Todos estes elementos formam um processo interligado: alterar a geometria da porta de entrada, a ventilação, o arrefecimento local ou as condições de pulverização pode alterar o resultado da fundição. É por isso que a matriz deve ser avaliada em conjunto com os seus parâmetros de fundição, em vez de ser considerada como um componente mecânico isolado.
| Elemento da matriz | Função principal | Verificação típica |
|---|---|---|
| Canal de alimentação e porta | Derretimento direto na cavidade | Danos, depósitos, erosão e percurso de fluxo pretendido |
| Transbordamento e ventilação | Gerir as zonas de último enchimento e remover gases | Depósitos, obstruções e desgaste |
| Circuito de controlo de temperatura | Controlo das condições térmicas locais | Estanqueidade, caudal e ligações |
| Insertos de conformação | Produção da geometria de fundição necessária | Fissuras, erosão, desgaste e alinhamento |
Uma sequência simplificada desde o fecho até à ejeção
Um ciclo coordenado de fundição sob pressão normalmente coloca os núcleos móveis na posição correta, fecha e bloqueia o molde, enche a cavidade e aplica as condições necessárias de manutenção da pressão ou intensificação. Após a solidificação, os núcleos são retirados conforme necessário, o molde abre-se e a peça fundida é ejetada e removida.
A ordem exata pode variar consoante a máquina, o molde e a aplicação. Por exemplo, alguns núcleos laterais movem-se em momentos diferentes antes, durante ou após a abertura. Os bloqueios garantem que a máquina não feche enquanto os ejetores, corrediças, robôs ou ferramentas de pulverização ocuparem uma posição insegura.
- Confirme as posições das corrediças e dos núcleos antes de fechar
- Confirme se os ejetores estão na posição inicial antes da próxima injeção
- Verifique se as unidades de remoção e pulverização saíram da área da matriz
- Monitorize as temperaturas das ferramentas e o fluxo do fluido de arrefecimento
- Mantenha limpas as superfícies de separação e os orifícios de ventilação
O que é que tem de corresponder entre a matriz e a máquina de fundição por injeção?
No caso de uma mudança de máquina ou da compra de uma máquina usada, as dimensões e a massa da matriz são apenas o ponto de partida. O tamanho da placa de pressão, o espaçamento entre as barras de ligação, o curso de abertura necessário, a altura da matriz ou a gama de espessuras e o acoplamento do ejetor devem ser compatíveis com o equipamento de moldagem em questão.
A máquina também necessita de força de fixação suficiente para a área projetada e a pressão de fundição, capacidade de injeção adequada, os circuitos de extração do núcleo necessários e ligações de processo adequadas. Uma classe nominal de força de fixação compatível, por si só, não garante que uma determinada matriz possa ser instalada.
A FISS oferece máquinas de fundição por injeção de câmara fria e câmara quente usadas, bem como a automação associada. A disponibilidade do equipamento e a adequação específica da máquina devem ser sempre verificadas em relação aos dados reais do projeto.
Perguntas frequentes sobre matrizes de fundição sob pressão
Qual é a diferença entre as metades fixa e móvel do molde?
A metade fixa permanece na placa fixa, do lado da injeção. A metade móvel abre-se juntamente com a placa móvel e, normalmente, contém o conjunto do ejetor.
Onde são instalados os pinos ejetores?
Numa matriz típica de fundição por injeção de alta pressão, os pinos ejetores são suportados por placas ejetoras situadas atrás das superfícies de conformação do lado móvel e passam através de furos ajustados para empurrar a peça fundida para fora.
Por que razão são utilizadas corrediças?
As corrediças e os núcleos móveis formam orifícios, recuos e características laterais que não podem ser libertados na direção principal de abertura do molde.
Todas as matrizes estão equipadas com corrediças hidráulicas?
Não. Muitas peças fundidas podem ser desmoldadas sem núcleos móveis; outras ferramentas utilizam movimentos mecânicos, corrediças hidráulicas ou uma combinação de ambos.
É possível instalar uma matriz em qualquer máquina com força de fixação adequada?
Não. A geometria da placa e das barras de fixação, os cursos de abertura e de ejeção, a capacidade de injeção, as ligações aos meios, o equipamento de extração de núcleos e os controlos também têm de corresponder.
Procura uma máquina de fundição sob pressão adequada?
A FISS apoia a compra e venda de máquinas de fundição sob pressão usadas e de células de fundição completas. Compare os dados reais do molde e os requisitos de produção com o equipamento disponível.
Ver máquinas de fundição sob pressão usadasBases técnicas e fontes
Fundamentos técnicos: Bührig-Polaczek, Michaeli e Spur (eds.), *Handbuch Urformen*, secção 1.6.4, Carl Hanser Verlag. Informações da FISS sobre categorias de máquinas e seleção técnica. Texto original; não foram reproduzidas figuras protegidas por direitos de autor.
