


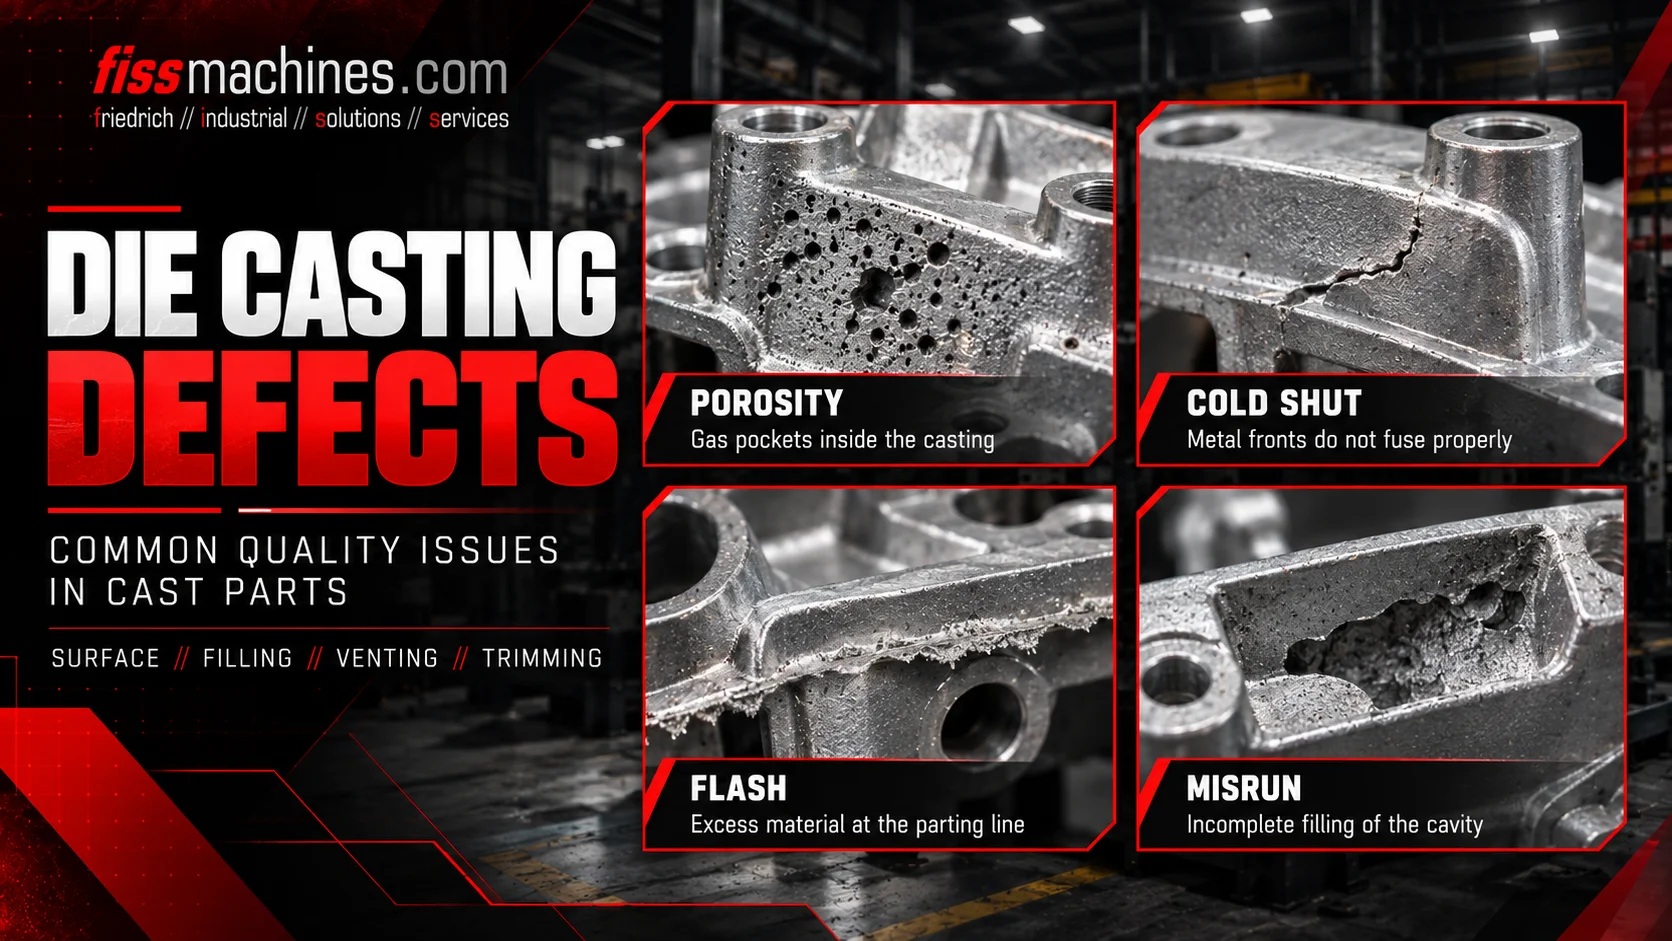
Explicação dos defeitos na fundição sob pressão: porosidade, retração, falhas de soldadura e bolhas
Uma peça fundida por injeção visualmente aceitável pode ainda assim conter poros, cavidades de retração ou imperfeições locais. Alguns defeitos só se tornam visíveis após a maquinagem CNC, a exposição ao calor ou um teste de estanqueidade. Por conseguinte, uma qualidade consistente requer mais do que a inspeção da superfície: a preparação do metal, o perfil da injeção, a ventilação do molde, o controlo da temperatura e o estado do equipamento de fundição devem ser avaliados como um processo interligado.
Quais são os defeitos mais comuns na fundição sob alta pressão?
Entre os grupos de defeitos mais importantes incluem-se a porosidade por gás, causada por gases retidos ou libertados; a porosidade por retração, associada à contração durante a solidificação; as falhas de união, em que as frentes de fusão não se unem corretamente; os defeitos de enchimento, em que a cavidade não é totalmente preenchida; e as bolhas, que podem tornar-se visíveis após o aquecimento. A sua simples presença nem sempre é suficiente para um diagnóstico fiável da causa principal.
Por que razão o nome de um defeito ainda não constitui um diagnóstico
O mesmo sintoma visual pode estar associado a causas diferentes. Um poro pode ter origem em ar retido, gases libertados por resíduos, tratamento da massa fundida ou retração volumétrica durante a solidificação. Também podem ocorrer mecanismos diferentes na mesma peça fundida.
A análise da causa raiz deve relacionar a localização e a morfologia de um defeito com a curva de injeção, a disposição dos canais de alimentação e das saídas de gás, a qualidade da massa fundida, a temperatura do molde, a receita de pulverização e o processamento a jusante. Reduzir todos os defeitos a um único ajuste de pressão ou temperatura conduz a correções pouco fiáveis.
| Defeito | Observação típica | Fatores que podem contribuir |
|---|---|---|
| Porosidade por gás | Vazios preenchidos com gás, por vezes arredondados | Ar arrastado, gases de processo, ventilação limitada ou gases relacionados com a fusão |
| Porosidade por retração | Vazios associados à contração durante a solidificação | Pontos quentes, limitações de alimentação, transmissão de pressão e trajetória de solidificação |
| Fecho a frio | Costura ou linha onde duas frentes metálicas se encontram | Arrefecimento prematuro, películas de óxido e percurso de enchimento desfavorável |
| Falha de vazão | Parte da cavidade não preenchida | Fluidez insuficiente ou condições de enchimento inadequadas |
| Bolha | Bolha saliente na superfície, frequentemente após exposição ao calor | Expansão do gás preso no interior, próximo da superfície |
Porosidade gasosa: de onde provém o gás retido?
Nas máquinas de câmara fria, um movimento inicial inadequado do êmbolo pode criar ondas de fusão de reviravolta na manga de injeção e reter ar antes de o metal atingir a porta de injeção. O ar adicional no canal de injeção e na cavidade tem de escapar durante a fase de enchimento, que é muito curta.
Os gases também podem formar-se quando resíduos de agentes desmoldantes ou lubrificantes são aquecidos. A obstrução local das saídas de gás pode aumentar a quantidade de gás que permanece na peça fundida. A limpeza da massa fundida e o teor de gás dissolvido também devem ser considerados para a liga processada.
Os sistemas de ventilação, as cavidades de transbordamento e, quando apropriado, a assistência a vácuo têm como objetivo reduzir o aprisionamento de gás. Nenhum deles compensa automaticamente um perfil de enchimento desfavorável ou resíduos excessivos de pulverização.
Primeira fase controlada
Evite ondas de material fundido inadequadas e o aprisionamento de ar a elas associado.
Caminhos de escape de gás abertos
Inspecione as saídas de gás, as zonas de transbordamento e as interfaces de vácuo, caso estejam instaladas.
Aplicação repetível
Evite resíduos excessivos e a geração descontrolada de gás.
Em que medida as cavidades de retração diferem dos poros de gás
O metal líquido contrai-se à medida que arrefece e solidifica. Nos casos em que a sequência de solidificação e a transmissão de pressão não conseguem compensar esta variação de volume, podem formar-se cavidades de contração locais ou microporosidade.
Na prática, a distinção entre porosidade de gás e porosidade de contração pode ser difícil, especialmente quando os mecanismos se sobrepõem. A forma e a localização fornecem pistas, mas podem não comprovar a origem. Pode ser necessária uma avaliação metalográfica, radiografia ou tomografia computadorizada (TC), combinada com a análise do processo.
Entre os fatores importantes contam-se a temperatura da matriz, a espessura da secção, os pontos quentes locais, o congelamento da entrada, a temporização da pressão e o projeto geral do enchimento. Uma configuração de intensificação mais elevada, por si só, não garante uma melhoria se a pressão não puder ser transmitida à zona afetada.
Fechamentos a frio e falhas de injeção: relacionados, mas não idênticos
Uma falha de fusão ocorre quando fluxos de metal adjacentes se encontram sem formar uma ligação sólida. Pode apresentar-se como uma linha ou costura visível. As películas de óxido, o arrefecimento local e o ângulo de encontro e a velocidade das frentes metálicas podem contribuir para o seu aparecimento.
Uma falha de enchimento significa que a cavidade não foi preenchida na totalidade; falta ainda um canto, uma nervura fina ou outra característica. Entre os possíveis fatores que contribuem para esta situação contam-se a temperatura insuficiente do metal, um desenho inadequado da porta e do canal de alimentação, resistência excessiva ao fluxo ou desempenho de enchimento insuficiente.
A ação corretiva adequada depende do mecanismo de enchimento efetivo. Analisar os resultados da simulação, as temperaturas da matriz e as curvas de injeção pode ser mais útil do que ajustar um único parâmetro da máquina sem evidências.
União incompleta
Duas frentes encontram-se, mas não conseguem fundir-se numa região contínua e sólida.
Preenchimento incompleto
O material fundido não consegue atingir nem preencher totalmente a cavidade.
Comparar os indícios
Relacione a localização do defeito com a direção do fluxo, a temperatura e os dados da injeção.
Por que razão podem surgir bolhas após o aquecimento
O gás retido próximo da superfície pode expandir-se durante o aquecimento subsequente e criar uma área saliente local ou uma bolha. Isto é particularmente relevante quando está previsto um pós-processamento térmico, uma vez que as peças fundidas sob alta pressão com retenção significativa de gás podem não ser adequadas para determinadas condições de tratamento térmico.
O risco depende da liga, da qualidade da peça fundida, da localização do gás, da temperatura e do histórico do processo. Nem todas as bolhas superficiais têm exatamente a mesma causa, pelo que uma amostra seccionada e registos relevantes do processo podem ajudar a distinguir as bolhas relacionadas com o gás de outros danos superficiais.
A prevenção começa a montante: enchimento controlado, ventilação adequada, um processo de aplicação de agente desmoldante adaptado e uma temperatura estável da matriz.
Que ensaios ajudam a identificar defeitos de forma fiável?
A inspeção visual e as verificações dimensionais são úteis para detetar defeitos superficiais, mas a porosidade interna requer métodos adicionais. Dependendo do componente e dos seus critérios de aceitação, podem ser adequados a inspeção por raios X, a tomografia computadorizada industrial, o corte transversal, a metalografia, a avaliação da densidade ou os ensaios de estanqueidade.
Escolha o método de medição de acordo com o requisito funcional. Uma superfície de vedação, uma região estrutural e uma peça estética podem exigir critérios de aceitação diferentes; considerar simplesmente todos os poros como igualmente críticos seria enganador.
No caso de defeitos recorrentes, documente a posição da cavidade, o número de injeção, as condições de temperatura, as mudanças de operador e as curvas da máquina. Correlacionar estes registos é, muitas vezes, mais informativo do que inspecionar rejeições isoladas.
- Localize o defeito num desenho definido da peça
- Classifique se a observação é superficial ou interna
- Verifique o manuseamento da massa fundida, a dosagem e o perfil da injeção
- Inspecione as aberturas de ventilação da matriz, os transbordamentos e qualquer sistema de vácuo
- Analisar a receita de pulverização e as condições térmicas da matriz
- Selecionar um método de verificação adequado para a função pretendida
- Registe as ações corretivas e compare os resultados medidos
Como o estado da célula de fundição afeta a consistência da qualidade
O estado da máquina é importante quando a pressão e a velocidade têm de ser repetidas ao longo de milhares de ciclos. Componentes de injeção desgastados, sistemas hidráulicos instáveis, equipamento de controlo de temperatura da matriz com avarias ou interfaces pouco fiáveis entre a dosagem, a pulverização e a extração podem contribuir para a variabilidade do processo.
Ao inspecionar uma máquina de fundição por injeção usada ou uma célula completa, verifique o sistema de injeção e a disponibilidade de registos do processo, bem como a força de fixação nominal e a capacidade de injeção. A FISS apoia a compra e venda internacional de máquinas de fundição usadas e de automação.
Perguntas frequentes sobre defeitos na fundição sob pressão
A porosidade por gás e a porosidade por retração são a mesma coisa?
Não. A porosidade por gás está associada a gases retidos ou libertados; a porosidade por retração está ligada à contração por solidificação e à compensação local insuficiente. Podem ocorrer formas mistas.
A inspeção por raios X consegue detetar todos os defeitos?
Não existe nenhum método que detete todos os defeitos em todas as condições. A detetabilidade depende do tamanho do defeito, da sua localização, da espessura do material e do método de inspeção.
Por que razão se formam as «cold shuts»?
Podem ocorrer quando frentes metálicas separadas se encontram sem uma ligação sólida, por exemplo, devido a perdas de temperatura, películas de óxido ou a um padrão de fluxo desfavorável.
O aumento da pressão de injeção elimina os defeitos de contração?
Não automaticamente. O efeito depende do tempo de pressão, da solidificação do ponto de injeção, da alimentação e das condições térmicas locais.
Podem ocorrer bolhas após o tratamento térmico?
Sim. Os gases retidos perto da superfície da peça fundida podem expandir-se durante o aquecimento e formar bolhas visíveis, dependendo da liga e das condições de processamento.
Avalie a sua máquina de fundição sob pressão e os requisitos do processo
A FISS oferece máquinas de fundição sob pressão usadas, equipamento e células de fundição completas. Para uma seleção fiável, compare as exigências do processo, o estado do sistema de injeção e a automação disponível.
Explore as máquinas de fundição sob pressão usadasBases técnicas e fontes
Base técnica: Handbuch Urformen, secções 1.6.4.1.2 (enchimento), 1.6.4.1.4 (ventilação) e 1.8 (qualidade/simulação). Os métodos de inspeção e as orientações sobre as causas profundas inserem-se num contexto geral de engenharia, não constituindo um diagnóstico não verificado. Texto original.
