


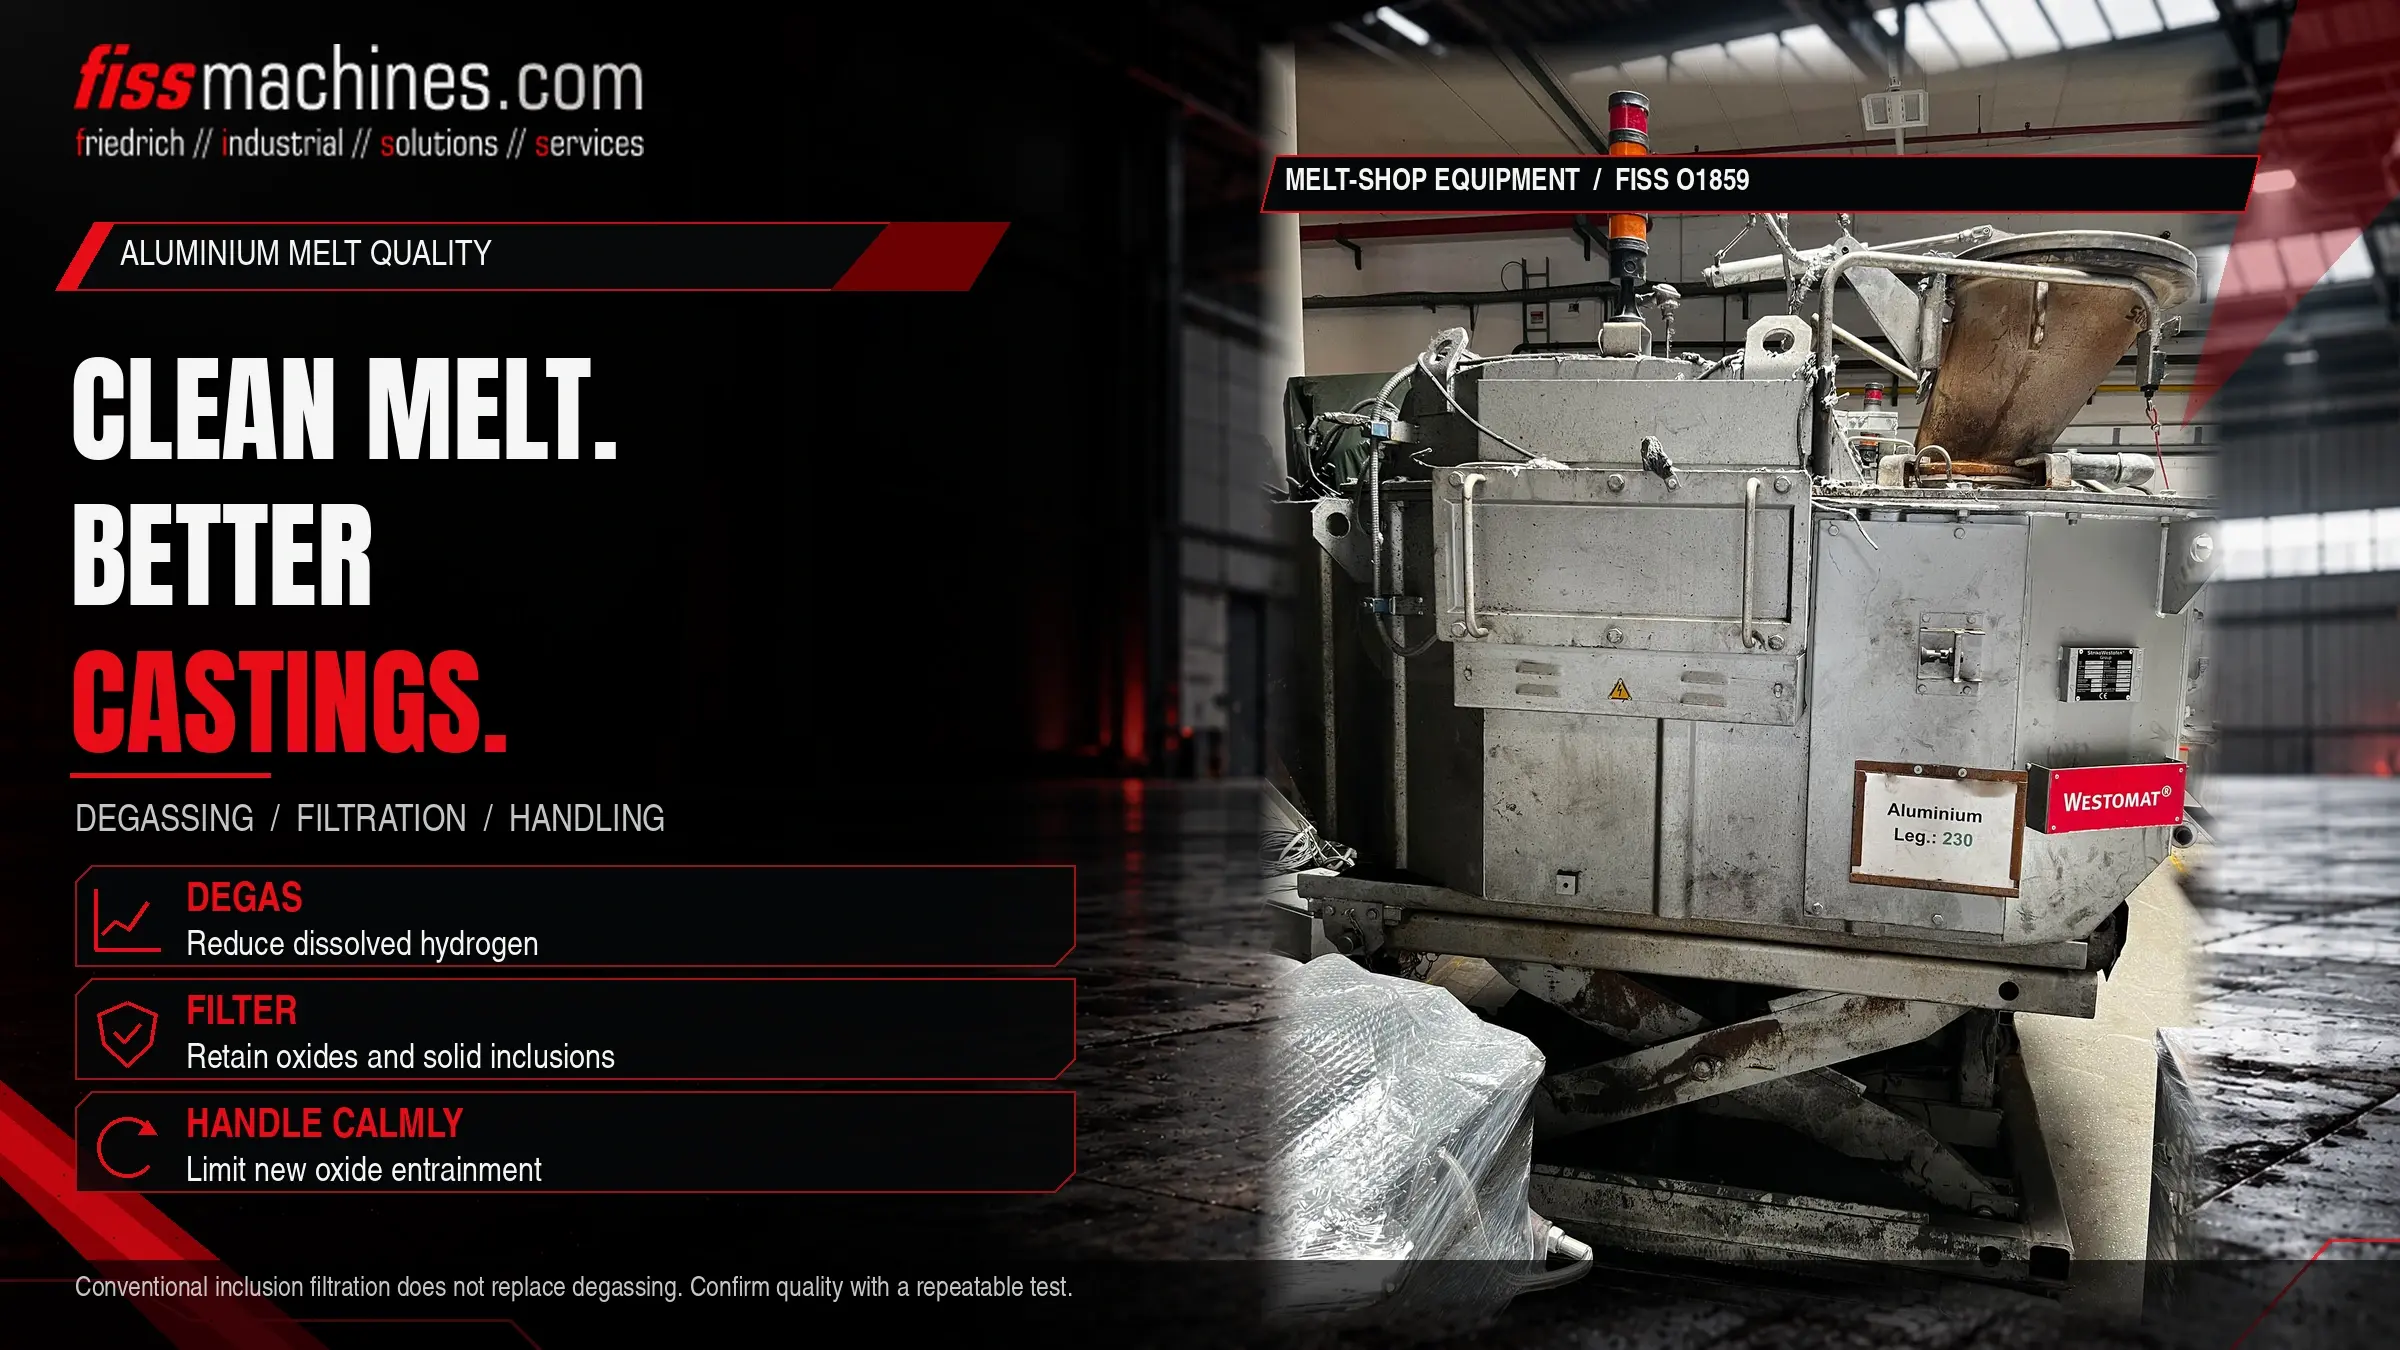
Qualidade do alumínio fundido: desgaseificação, filtração e óxidos
Uma máquina de fundição por injeção só pode moldar o que a oficina de fusão fornece. O hidrogénio dissolvido, as películas de óxido e outras inclusões seguem com o metal para o tubo de injeção e acabam por se depositar na peça fundida. Um metal fundido limpo e bem tratado é, por isso, um pré-requisito para baixas taxas de rejeição, peças estanques e um usinagem, tratamento térmico ou soldadura fiáveis.
O que determina a qualidade do metal fundido de alumínio?
Três fatores são determinantes: o hidrogénio dissolvido, que pode formar poros de gás durante a solidificação; os óxidos e as inclusões, que enfraquecem a peça fundida e perturbam o fluxo; e o controlo da temperatura, que afeta ambos. A desgaseificação com gás inerte reduz o teor de hidrogénio, a filtração retém óxidos e partículas, e o manuseamento cuidadoso evita novas contaminações.
A qualidade da fusão deve ser medida, não presumida. Testes simples realizados na linha de produção tornam as alterações visíveis antes de se traduzirem em sucata.
Hidrogénio: o contaminante invisível
O hidrogénio é o único gás que se dissolve em quantidades significativas no alumínio fundido. A sua solubilidade é muito superior no metal líquido do que no sólido e aumenta com a temperatura. Durante a solidificação, o excesso de hidrogénio é rejeitado e pode formar poros.
A principal fonte é a humidade. O vapor de água reage com o alumínio fundido, formando óxido e libertando hidrogénio para a massa fundida. A humidade provém do ar húmido, de matéria-prima húmida ou contaminada, de ferramentas, conchas e revestimentos refratários insuficientemente secos, bem como dos gases de combustão em fornos alimentados a combustível.
Na fundição sob alta pressão, grande parte da porosidade é causada pelo ar retido e pela contração de solidificação, e não pelo hidrogénio. O gás dissolvido continua a ser importante, particularmente para peças que são submetidas a tratamento térmico, soldadas ou que têm de ser estanques à pressão, onde pequenos poros de gás podem causar bolhas ou fugas.
Óxidos, escória e outras inclusões
O alumínio fundido é imediatamente coberto por uma fina camada de óxido. Enquanto permanecer na superfície, é inofensiva. Quando a superfície é rompida por um vazamento turbulento, uma grande altura de queda ou agitação, as películas de óxido são arrastadas para o interior da massa fundida. Estas películas podem causar fissuras na peça fundida e servir de núcleos para a formação de poros.
| Contaminante | Fonte típica | Contramedida |
|---|---|---|
| Hidrogénio dissolvido | Humidade do ar, da carga, das ferramentas, dos refratários e da combustão | Carga e ferramentas secas, desgaseificação com gás inerte, temperatura controlada |
| Filmes de óxido | Transferência turbulenta, grande altura de queda, retornos oxidados | Transferência calma, alturas de queda curtas, skimming, filtração |
| Partículas refratárias | Revestimentos de fornos e conchas desgastados ou danificados | Manutenção do revestimento, filtração |
| Lamas (fases intermetálicas) | Elevado teor de ferro, manganês e crómio, combinado com baixa temperatura de manutenção | Controlo da liga, temperatura de manutenção adequada à liga, limpeza regular do forno |
No caso do lodo, utiliza-se frequentemente um fator empírico de lodo como indicador: Fe + 2 × Mn + 3 × Cr, cada um em percentagem em peso. O valor crítico depende da temperatura de manutenção e deve ser acordado com o fornecedor da liga.
Desgaseificação: remoção de hidrogénio com gás inerte
O método mais comum nas fundições de alumínio é a desgaseificação rotativa. Um impulsor rotativo de grafite dispersa um gás inerte, geralmente árgon ou azoto, em bolhas finas. O hidrogénio difunde-se da massa fundida para as bolhas e sai com elas para a superfície. As bolhas ascendentes também transportam óxidos para cima, onde podem ser removidos juntamente com a escória.
Preparação
Pré-aqueça o rotor e o eixo, verifique o desgaste do rotor e ajuste a massa fundida à temperatura de tratamento.
Tratar
Aplique o caudal de gás, a velocidade do rotor e a duração definidos; evite a formação de um vórtice que arraste óxidos para o material fundido.
Retirar a escória e verificar
Remova cuidadosamente as escórias e confirme o resultado com um teste de qualidade da massa fundida.
Utilize imediatamente
A massa fundida tratada pode voltar a absorver hidrogénio com o passar do tempo, especialmente em condições húmidas.
O local onde a desgaseificação ocorre depende da disposição da instalação de fusão: numa concha de transferência, numa estação de tratamento separada ou no forno. As funções dos diferentes tipos de forno são explicadas no nosso artigo «Forno de dosagem, de fusão ou de manutenção?»
Filtração: retenção de óxidos e partículas
Os filtros retêm mecanicamente películas de óxidos e partículas sólidas. Os filtros de espuma cerâmica , classificados pelo tamanho dos poros, são amplamente utilizados em calhas, nas saídas dos fornos ou em fornos de dosagem. Um filtro mais fino retém inclusões mais pequenas, mas oferece maior resistência ao fluxo e entope mais rapidamente, pelo que a seleção do filtro deve corresponder ao rendimento e aos intervalos de substituição.
A filtração não remove o hidrogénio dissolvido e a desgaseificação, por si só, não remove todas as inclusões. Os dois tratamentos complementam-se. Ambos só são eficazes se o metal não for novamente contaminado posteriormente, por exemplo, devido a um transvase turbulento para a manga de injeção. O efeito das condições de enchimento na porosidade é abordado no nosso artigo sobre enchimento de moldes e vácuo.
Como é testada a qualidade da massa fundida
Teste de pressão reduzida
Uma amostra solidifica à pressão atmosférica, outra sob um vácuo definido. Os gases e os óxidos fazem com que a amostra submetida a vácuo forme mais poros e, por conseguinte, tenha uma densidade inferior. O índice de densidade compara ambos os valores.
Testes de inclusões
Os ensaios de fratura em amostras simples tornam visíveis as camadas de óxido na superfície de fratura. Para uma análise mais detalhada, métodos laboratoriais quantificam as inclusões numa amostra de metal filtrada.
Índice de densidade [%] = (ρatm −ρvac) /ρatm × 100
ρatm = densidade da amostra solidificada à pressão atmosférica, ρvac = densidade da amostra solidificada sob pressão reduzida, ambas em g/cm³. Os resultados só são comparáveis se o tamanho da amostra, a pressão e o procedimento forem idênticos.
Lista de verificação da qualidade da fusão para o funcionamento diário
- O material de carga e os retornos devem estar secos, limpos e armazenados ao abrigo
- As conchas, ferramentas e escumadeiras devem ser revestidas e pré-aquecidas antes do contacto com o metal fundido
- Revestimentos do forno e das conchas inspecionados quanto a danos e acumulação de resíduos
- A temperatura da fusão deve estar dentro do intervalo definido para a liga e o processo
- Parâmetros de desgaseificação documentados e estado do rotor verificado
- Escória removida cuidadosamente, sem reintroduzir óxidos no material fundido
- Filtros selecionados em função do rendimento e substituídos em intervalos definidos
- Transferência e colada com baixa turbulência e alturas de queda reduzidas
- Índice de densidade ou ensaio equivalente realizado e registado regularmente
Perguntas frequentes
É necessário o desgaseamento na fundição sob alta pressão?
Depende dos requisitos da peça. No caso de peças submetidas a tratamento térmico, soldadas ou que devam ser estanques à pressão, é geralmente importante controlar o teor de hidrogénio e garantir que a massa fundida esteja limpa. O nível exigido deve ser definido para cada produto.
A filtração substitui a desgaseificação?
Não. Os filtros retêm inclusões sólidas e películas de óxido, mas não removem o hidrogénio dissolvido. A desgaseificação e a filtração resolvem problemas diferentes.
Por que razão a qualidade da massa fundida varia consoante as condições meteorológicas?
A humidade é uma fonte de hidrogénio. Em dias húmidos, a massa fundida pode absorver mais hidrogénio através do contacto com o ar, as ferramentas e os materiais, razão pela qual é útil realizar testes regulares.
Uma temperatura mais elevada da massa fundida melhora a qualidade?
Não necessariamente. Temperaturas mais elevadas aumentam a solubilidade do hidrogénio e a oxidação. A temperatura deve ser tão elevada quanto o processo exigir, mas não mais do que isso.
A FISS oferece fornos usados de fusão, manutenção e dosagem.
A qualidade consistente da fusão começa com a tecnologia de fornos adequada. A FISS oferece fornos usados para fundições e moldagem por injeção e pode ajudar a avaliar qual o equipamento mais adequado à sua liga, rendimento e disposição da célula.
