


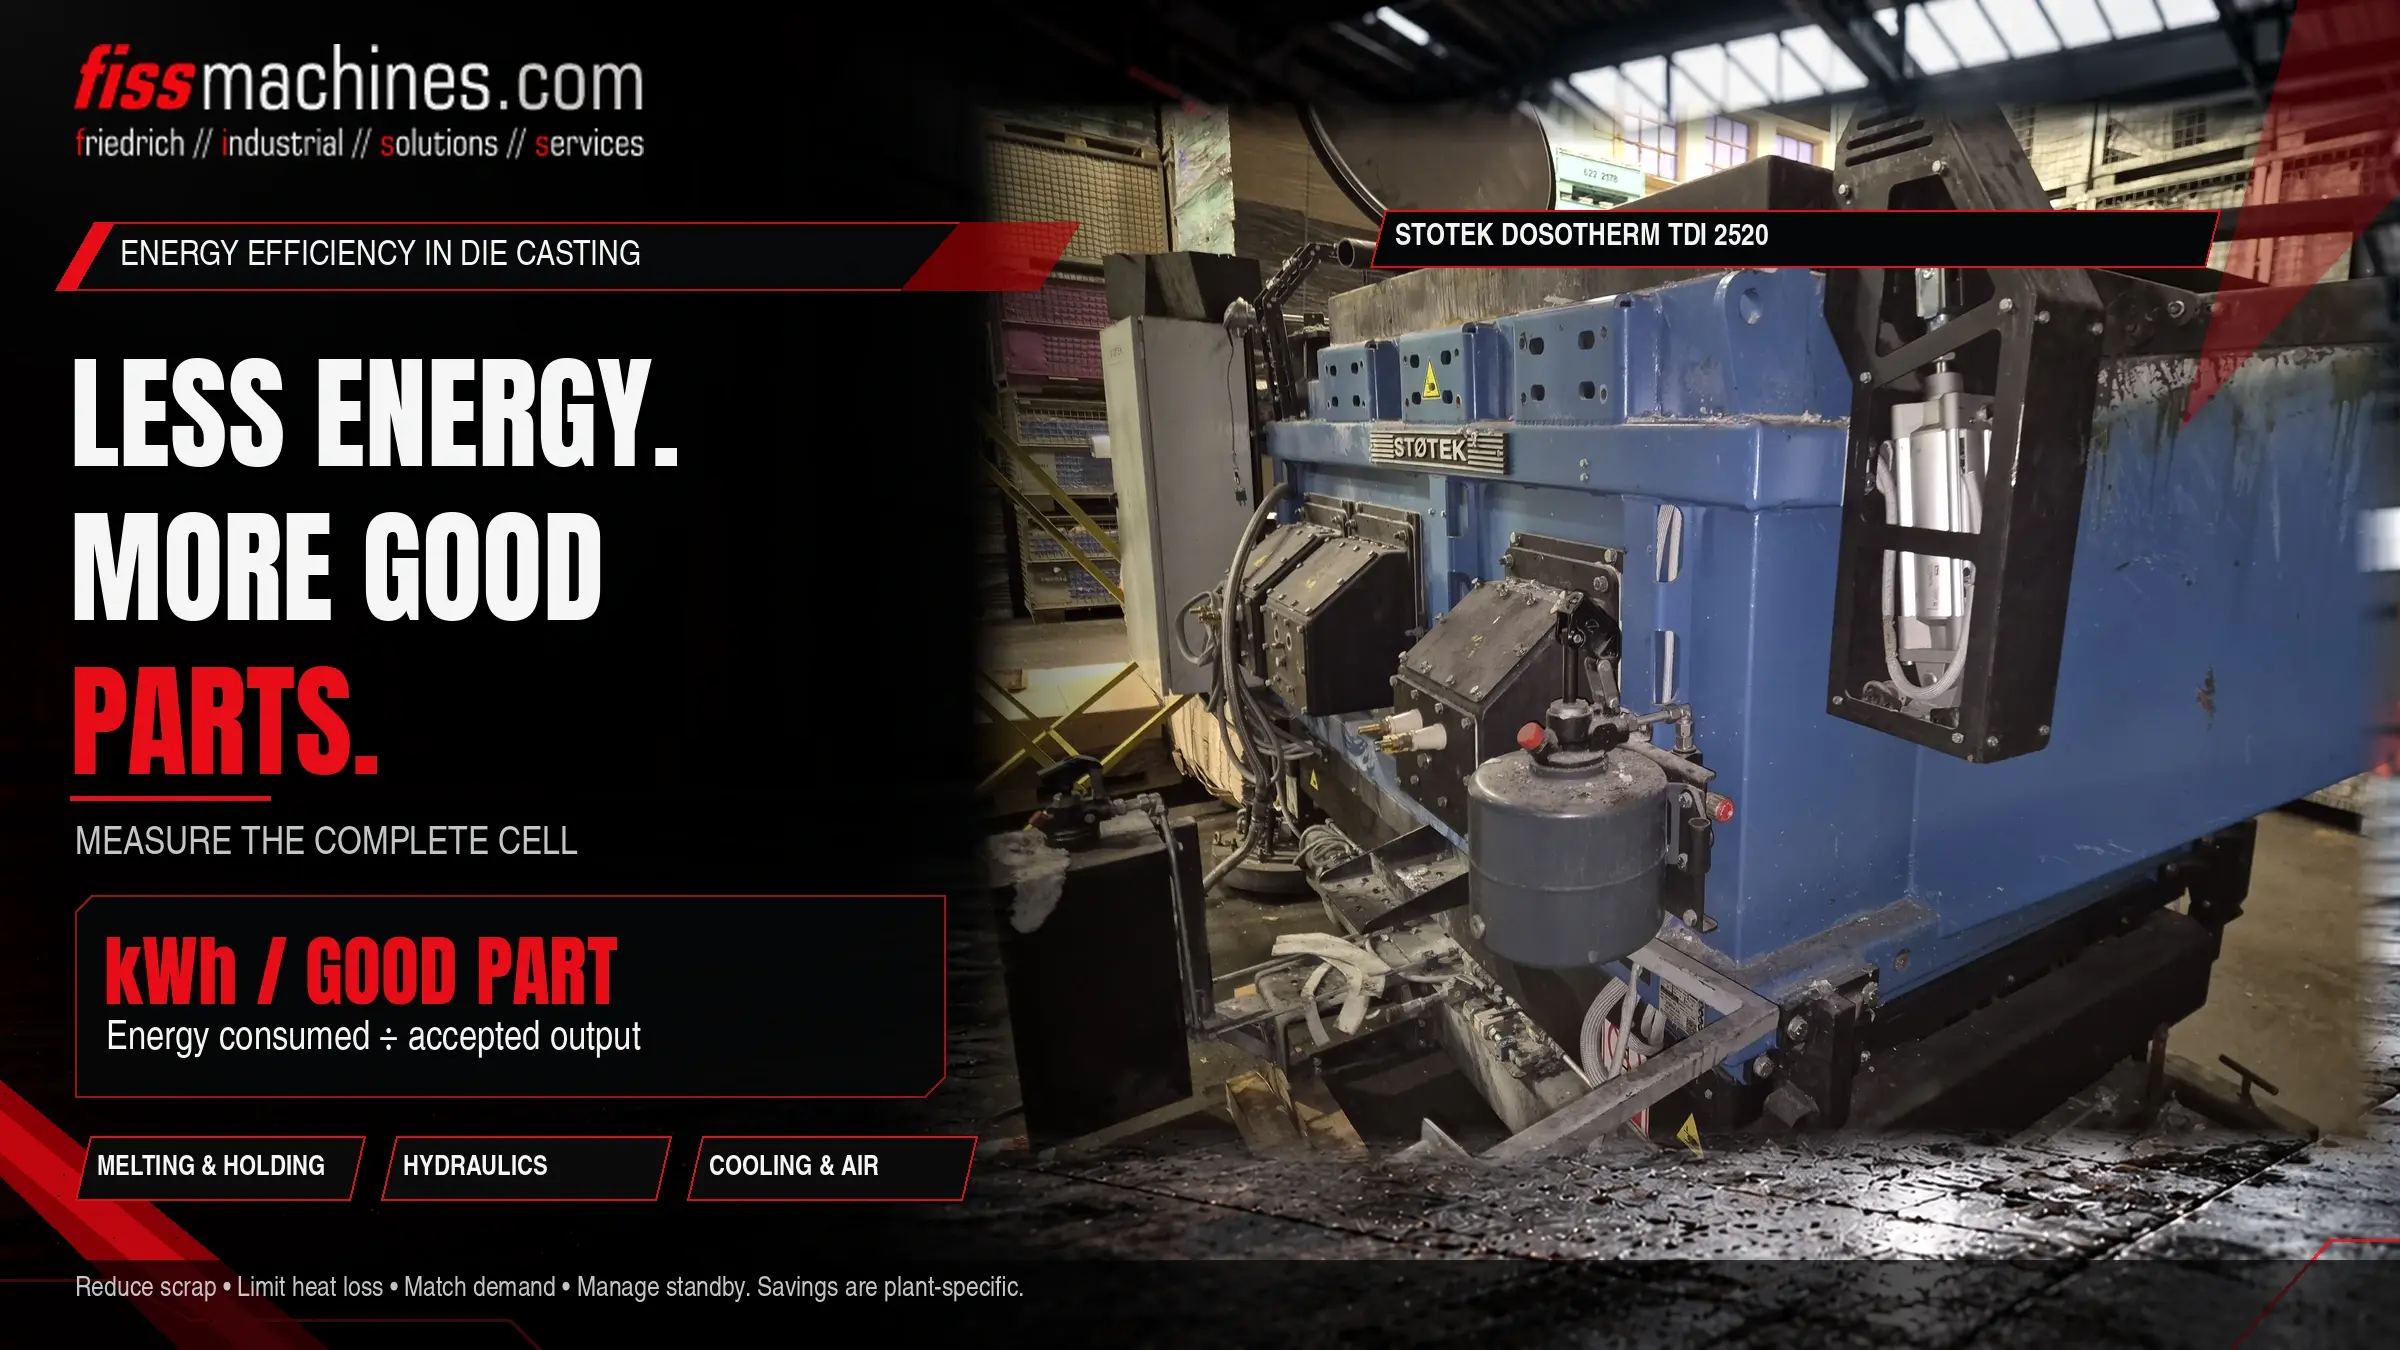
Eficiência Energética na Fundição por Injeção: Onde a Energia é Utilizada e Onde é Possível Poupar
A energia é uma das maiores rubricas de custo numa fundição de fundição sob pressão e está distribuída por vários consumidores: fornos, sistemas hidráulicos das máquinas, unidades de controlo de temperatura, compressores e sistemas de extração. Poupar de forma eficaz significa saber onde a energia é efetivamente utilizada – e reconhecer que cada peça rejeitada consumiu a totalidade da energia.
Onde é que as fundições de fundição sob pressão podem poupar mais energia?
A principal alavanca é normalmente o metal: a fusão e a manutenção da temperatura requerem a maior parte da energia, pelo que cada quilograma de canais de fundição, excessos e sucata que é refundida conta. Outros fatores importantes são sistemas hidráulicos das máquinas com acionamentos baseados na procura, gestão térmica de matrizes e fornos, ar comprimido e uma gestão consistente gestão de reserva.
A medição vem em primeiro lugar: um indicador-chave como a energia por peça boa mostra quais as medidas que têm realmente efeito.
Para onde vai a energia numa célula de fundição sob pressão
Uma brochura do Departamento de Energia dos EUA sobre a indústria de fundição de metais atribui 55 % do consumo de energia à fusão. O dado é antigo e abrange toda a indústria de fundição, mas confirma o que os fabricantes de peças moldadas por injeção observam nas suas próprias fábricas: os processos térmicos predominam.
Fusão e manutenção
Fornos de fusão, fornos de manutenção e dosagem, transporte de conchas. É necessária energia de forma contínua, inclusive durante os intervalos.
Hidráulica de máquinas
Bombas para fixação, extremidade de injeção, ejetores e núcleos. Com bombas de velocidade constante, grande parte funciona sem realizar trabalho útil.
Controlo de temperatura e ar
Unidades de controlo da temperatura do molde, refrigeração, ar comprimido para pulverização e sopro, extração e transporte.
Primeiro medir, depois decidir
Sem dados, as medidas de poupança continuam a ser meras suposições. Em muitas fábricas, a energia é registada apenas no contador principal. Os subcontadores nos fornos, máquinas e compressores tornam a distribuição visível.
- Energia por peça boa ou por quilograma de peças fundidas em boas condições como indicador-chave central
- Carga de base durante os intervalos, fins de semana e trocas de matrizes
- Comparação entre máquinas ou turnos idênticos
- Registo de refugos e devoluções em quilogramas, e não apenas em peças
Os sistemas de gestão de energia, em conformidade com a norma ISO 50001, proporcionam um quadro sistemático para este efeito.
Menos metal em circulação, menos perda de calor
Cada quilograma de metal que não acaba numa peça boa tem de ser fundido novamente. O rendimento — a relação entre o peso da peça fundida boa e o metal vertido — é, por isso, um indicador-chave de energia. Canais de alimentação e transbordamentos otimizados, processos estáveis e baixas taxas de sucata reduzem a quantidade de devoluções.
- Mantenha as tampas e portas dos fornos fechadas e as vedações intactas
- Verifique regularmente o isolamento e o revestimento refratário – pontos quentes no invólucro indicam perdas
- Não defina temperaturas de manutenção superiores às exigidas pelo processo
- Evite tempos de manutenção prolongados e transportes desnecessários da concha
- Adapte a dimensão do forno e a capacidade de fusão à procura real
O tipo de forno adequado a cada tarefa é descrito em Forno de dosagem, forno de fusão ou forno de manutenção?. Estão disponíveis fornos usados em fornos.
Sistema hidráulico: fluxo de alimentação apenas quando necessário
Nas máquinas de fundição sob pressão mais antigas, os motores de velocidade constante costumam acionar as bombas de forma permanente, mesmo quando a máquina está à espera da pulverização, da remoção da peça ou da próxima injeção. Os acionamentos com velocidade variável adaptam o fluxo à procura real.
A Bühler, por exemplo, oferece uma atualização ServoDrive para as suas séries Carat e Ecoline — um motor controlado por frequência combinado com uma bomba de cilindrada fixa de múltiplos estágios — e afirma que esta solução permite poupar mais de 40 % do consumo de energia elétrica da máquina. Estes valores são declarações do fabricante; a poupança real depende da máquina, do ciclo e da proporção de tempos de espera.
Controlo da temperatura da matriz, pulverização e arrefecimento
A matriz tem de ser mantida dentro de um intervalo de temperatura: aquecida no início e arrefecida durante a produção. As unidades de controlo de temperatura, as linhas isoladas e um sistema de arrefecimento da matriz bem concebido mantêm este equilíbrio com menor consumo de energia. A pulverização também arrefece a matriz – uma quantidade excessiva de pulverização implica um desperdício de agente desmoldante, ar comprimido e, muitas vezes, energia de aquecimento adicional.
Pode encontrar mais informações sobre estes temas em Controlo de Temperatura na Fundição por Injeção e Pulverização do molde na fundição sob pressão.
Ar comprimido: dispendioso e frequentemente com fugas
O ar comprimido é uma das formas de energia mais dispendiosas numa fábrica. De acordo com a ficha informativa do Compressed Air Challenge sobre fugas, estas podem desperdiçar 20 a 30 % da produção do compressor; uma fábrica que não tenha sido bem mantida terá provavelmente uma taxa de fuga de cerca de 20 % da capacidade total de produção, enquanto num sistema bem mantido essa taxa deverá ser inferior a 10 %.
- Detecção regular de fugas, por exemplo, com dispositivos ultrassónicos, e reparação imediata
- Verifique se as funções de purga podem ser reduzidas ou substituídas
- Não defina a pressão da rede para um valor superior ao exigido pelo consumidor mais exigente
- Desligue o abastecimento às células que não estejam em produção
Máquinas usadas e modernização
A eficiência energética não se resume apenas à aquisição de máquinas mais recentes. A produção de uma máquina nova também consome energia e matérias-primas; continuar a utilizar uma máquina que se encontra em bom estado permite evitar isso. Através de uma revisão geral, as máquinas mais antigas podem ser modernizadas, por exemplo, com acionamentos adaptados à procura, sempre que o fabricante ofereça essa opção.
Mais informações sobre o papel das máquinas usadas na produção sustentável na página Alternativa Sustentável.
Processos estáveis são a melhor medida energética
Na fundição sob pressão, a eficiência energética começa com o metal: um baixo nível de refugo, um bom rendimento e fornos bem isolados têm o maior impacto. A hidráulica baseada na procura, uma gestão consistente do modo de espera, uma boa gestão térmica e uma rede de ar comprimido bem integrada contribuem para isso. Quem medir o consumo de energia por peça boa pode priorizar medidas e verificar o seu efeito.
Perguntas sobre eficiência energética na fundição por injeção
O que consome mais energia numa fundição de fundição sob pressão?
Regra geral, a fusão e a manutenção do metal à temperatura adequada. Uma publicação do Departamento de Energia dos EUA sobre a indústria de fundição atribui 55 % do consumo de energia à fusão. A distribuição exata depende da fábrica.
Vale a pena fazer uma modernização com servoacionamentos?
Depende da máquina e do perfil de funcionamento. Quanto maior for a proporção de tempos de espera e de manutenção da temperatura no ciclo, maior será o potencial. Medir o consumo antes e depois fornece uma base fiável para a decisão.
Como se pode medir a energia por peça?
Com subcontadores instalados nos fornos, máquinas e compressores, combinados com os dados de produção. O consumo de energia ao longo de um determinado período é dividido pelo número ou peso das peças em boa qualidade produzidas.
As máquinas de fundição por injeção usadas são menos eficientes do ponto de vista energético?
Não necessariamente. A tecnologia de acionamento, o estado de conservação e a estabilidade do processo são mais importantes do que a idade. Uma máquina usada em bom estado de conservação pode ser eficiente, especialmente se for modernizada durante uma revisão geral.
Máquinas e fornos com estado verificado.
A FISS fornece máquinas de fundição por injeção, fornos e equipamento periférico usados e aconselha na seleção de uma célula adequada à sua produção – incluindo revisão geral e colocação em funcionamento.
Fontes
Departamento de Energia dos EUA, Gabinete de Tecnologias Industriais: Fundição de Metais – Indústria do Futuro (brochura, por volta de 2000) – consumo de energia na fundição de metais: fusão 55 %, fabricação de moldes 12 %, tratamento térmico 6 %.
Grupo Bühler: Atualização do ServoDrive – motor controlado por frequência com bomba de deslocamento fixo de múltiplos estágios, declaração do fabricante: poupança de energia elétrica de «mais de 40 %», séries Carat e Ecoline, buhlergroup.com.
Desafio do Ar Comprimido: Ficha Informativa n.º 7 – Fugas no sistema de ar comprimido (atualizado em 2026), extraído do «DOE Sourcebook for Industry».
ISO 50001 – Sistemas de gestão de energia: requisitos e orientações para utilização.
Máquinas FISS: Alternativa Sustentável, fiss-machines.com, consultado a 29 de outubro de 2026.
