


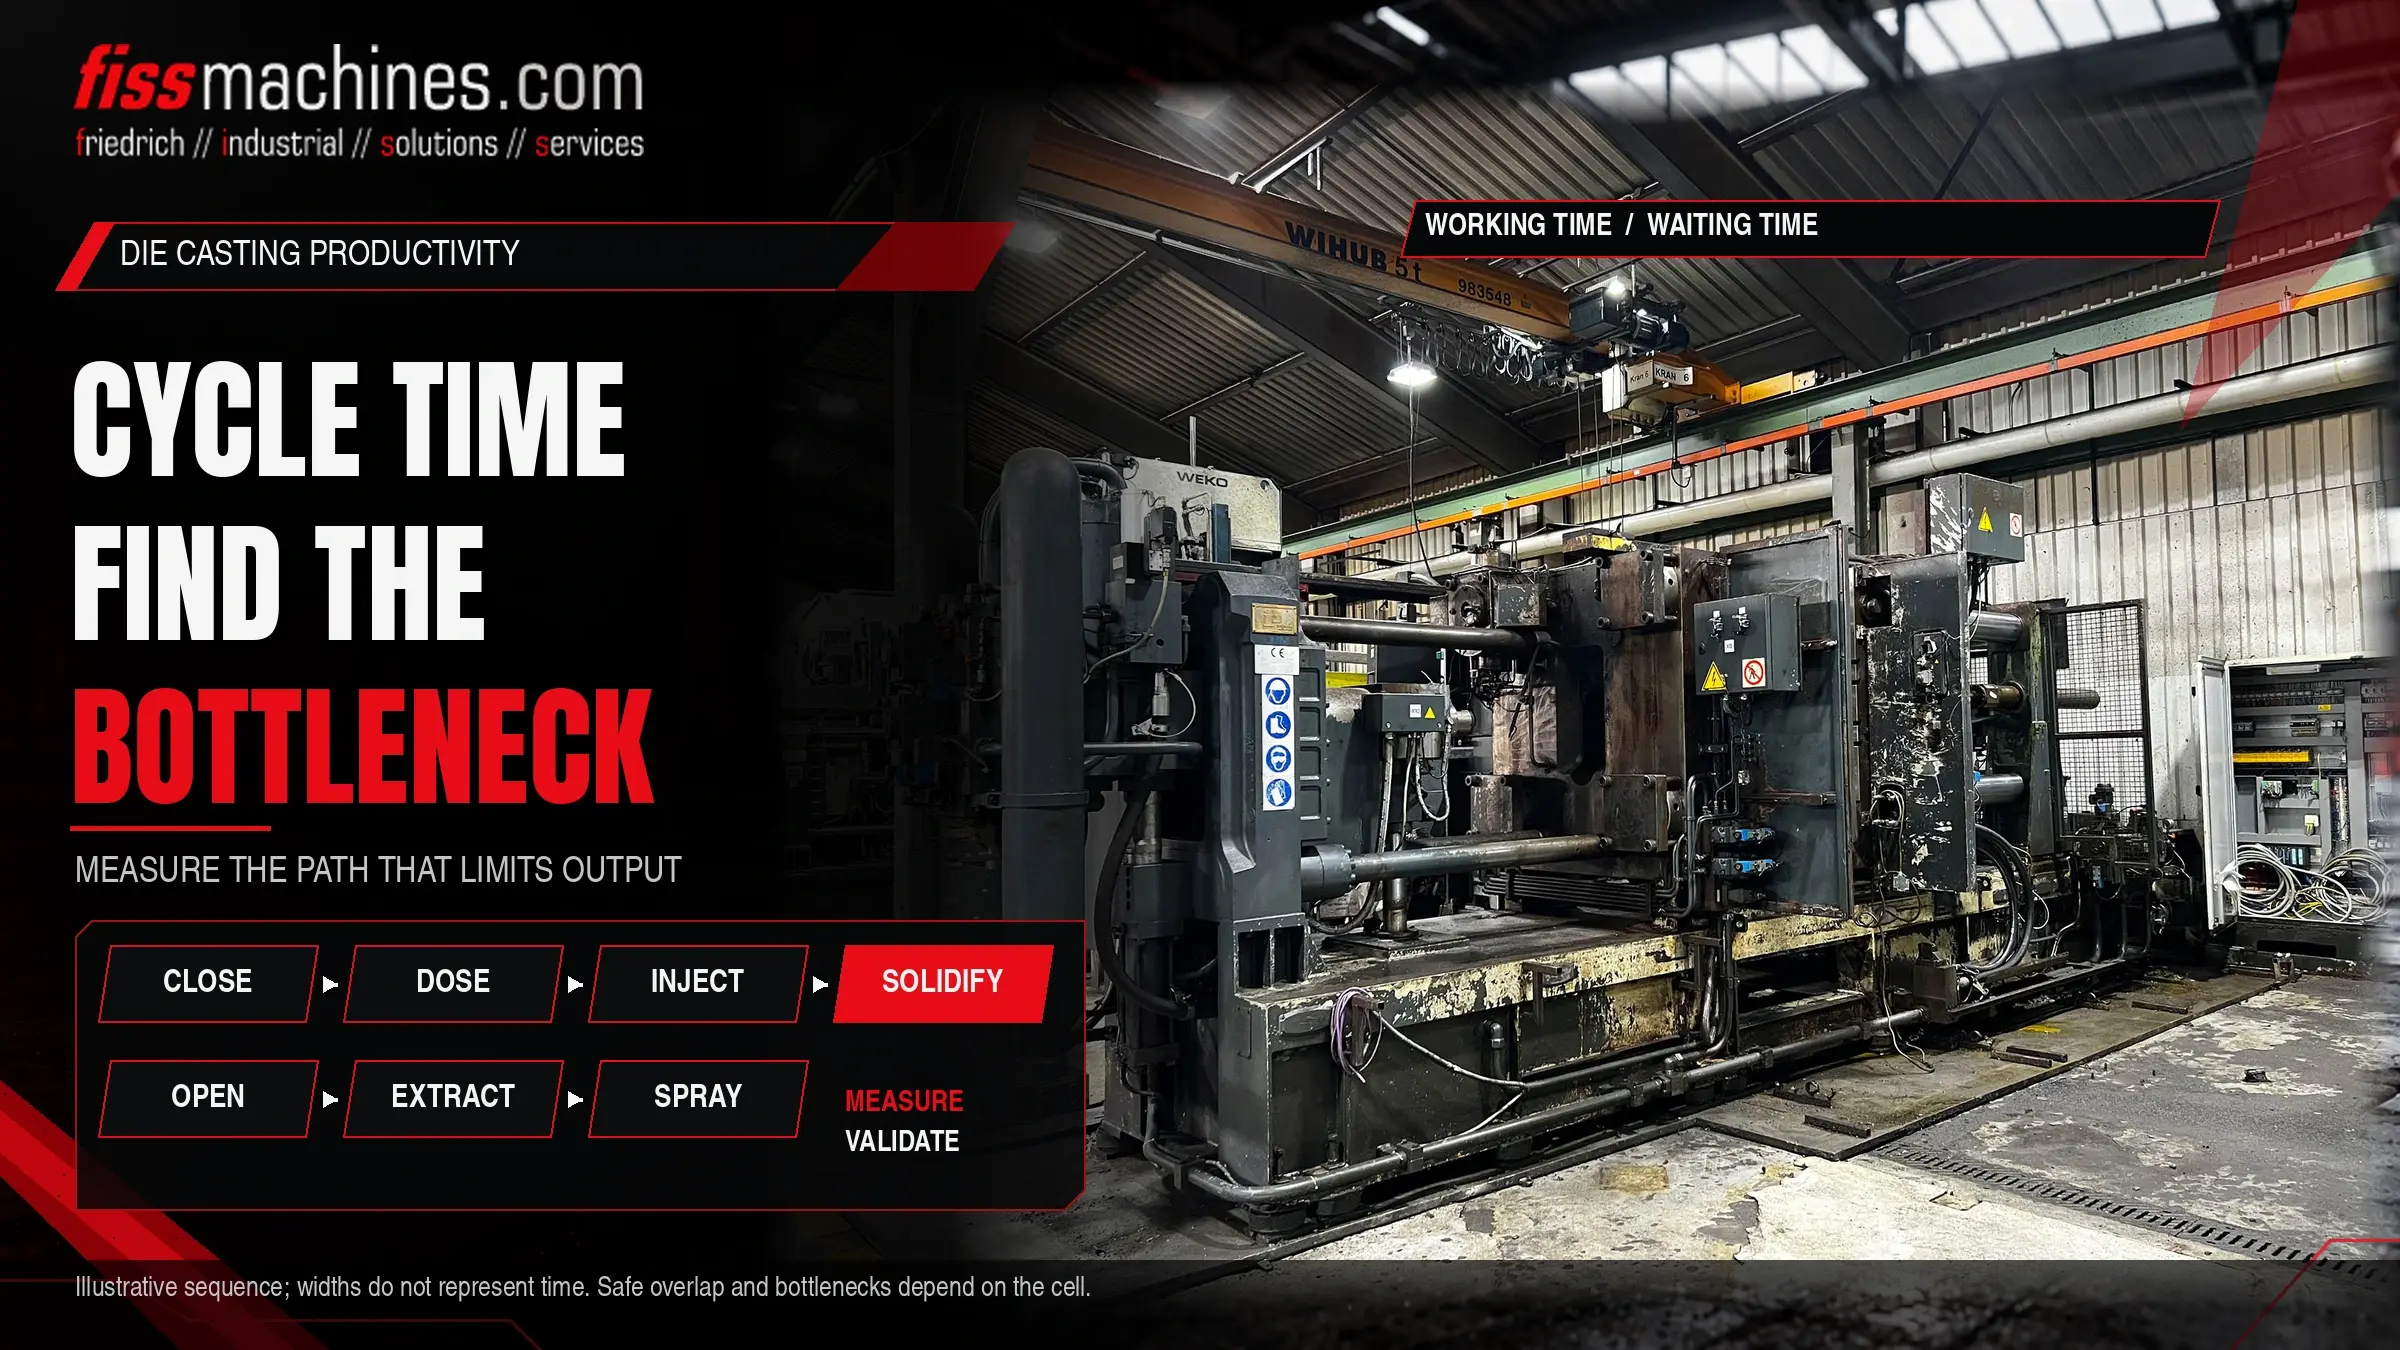
Tempo de ciclo da fundição sob pressão: identificar pontos de estrangulamento e melhorar as sequências
O tempo de ciclo de uma célula de fundição sob pressão determina quantas peças um turno pode produzir e, por conseguinte, quanto custa realmente uma hora de máquina. No entanto, o valor apresentado no ecrã da máquina raramente explica onde é que o tempo se gasta. O fecho do molde, a dosagem, a injeção, a solidificação, a abertura, a extração, a pulverização e o manuseamento competem todos pelos mesmos segundos. Identificar a etapa que realmente limita a produção e encurtá-la sem comprometer a qualidade é uma tarefa sistemática, em vez de ser apenas uma questão de acelerar todas as configurações.
Como se identifica o gargalo num ciclo de fundição sob pressão?
Divida o ciclo nas suas etapas individuais, meça a duração de cada uma ao longo de várias injeções e identifique quais as etapas que decorrem em sequência e quais as que decorrem em paralelo. O gargalo é a etapa do percurso sequencial, o percurso crítico, que demora mais tempo ou apresenta maior variação. Apenas o encurtamento dessa etapa reduz o ciclo; acelerar as etapas paralelas não altera nada.
O tempo de solidificação é frequentemente o maior obstáculo isolado, mas está ligado à qualidade da peça e à temperatura da matriz. Normalmente, é mais fácil obter ganhos nos tempos de espera, no manuseamento e nas sequências de pulverização.
Em que consiste um ciclo de fundição sob pressão
A ordem exata depende do tipo de máquina, da peça e da automatização, mas uma célula de câmara fria passa normalmente pelas etapas abaixo. Nas máquinas de câmara quente, a dosagem é substituída pelo enchimento por bico de ganso, o que encurta consideravelmente essa parte da sequência.
| Elemento | Principais fatores | Alavancas típicas | Risco em caso de encurtamento imprudente |
|---|---|---|---|
| Fecho e bloqueio da matriz | Curso da placa, perfil de velocidade, fase de proteção da matriz | Cursos e transições de velocidade otimizados | Proteção da matriz menos eficaz, impactos na matriz |
| Dosagem e vazamento | Deslocamento da concha ou forno de dosagem, peso da colada | Iniciar a dosagem mais cedo, em paralelo com o fecho do molde, quando for seguro | O metal arrefece na manga, o «biscuit» fica inconsistente |
| Injeção e intensificação | Requisitos do processo da peça | Normalmente muito reduzidos; não constitui um estrangulamento típico | Efeito direto no enchimento e na porosidade |
| Solidificação (matriz fechada) | Espessura da parede, liga, temperatura do molde, disposição do arrefecimento | Arrefecimento da matriz e equilíbrio térmico, arrefecimento local | Deformações, fissuras a quente, problemas de ejeção |
| Abertura da matriz, extração do núcleo, ejeção | Cursos, sequências de deslizamento, movimento do ejetor | Movimentos sobrepostos, sempre que o controlo o permitir | Colisões, danos nos corrediços ou na peça fundida |
| Extração | Percurso do robô ou do extrator, preensão, verificação da peça | Percursos mais curtos, entrada mais precoce na área da matriz | Risco de colisão, preensão instável |
| Pulverização e sopro | Dimensões da matriz, padrão de pulverização, requisitos térmicos | Programa de pulverização otimizado, pulverização reduzida mas direcionada | Soldadura, aderência, alteração da temperatura do molde |
Medir corretamente o ciclo
Uma única leitura do cronómetro não é suficiente. As etapas do ciclo variam e, por vezes, as longas esperas ocasionais custam frequentemente mais do que um movimento ligeiramente lento. Os dados mais úteis provêm dos registos temporais dos sinais de controlo, que muitos sistemas de controlo de máquinas e robôs conseguem registar. Quando tal não for possível, a gravação em vídeo de vários ciclos constitui uma alternativa prática.
Defina o início e o fim de cada etapa
Utilize sinais claros, tais como «matriz bloqueada» ou «robô afastado da área da matriz» para que a mesma etapa seja medida da mesma forma em todas as ocasiões.
Registe vários ciclos
Registe um período representativo, incluindo perturbações normais. Os valores médios ocultam a variação; analise também a dispersão e os valores atípicos.
Desenhe a sequência
Um gráfico de barras temporal simples mostra quais as etapas que se sobrepõem e quais as que têm de aguardar umas pelas outras. A cadeia mais longa de etapas dependentes é o caminho crítico.
Separar o tempo de espera do tempo de trabalho
Assinale cada período em que uma unidade está pronta, mas aguarda um sinal. O tempo de espera é frequentemente o tempo mais barato de eliminar.
Gargalos típicos na prática
Solidificação e temperatura da matriz
O tempo durante o qual a matriz permanece fechada é determinado pelas secções mais espessas e pela capacidade de dissipação de calor da matriz. Reduzir esse tempo sem melhorar o arrefecimento implica o risco de distorção ou de problemas de ejeção. Os ganhos reais neste contexto provêm geralmente da matriz: canais de arrefecimento, arrefecimento local ou uma disposição térmica mais equilibrada, frequentemente combinados com uma unidade de controlo de temperatura adaptada.
Pulverização
A pulverização arrefece e protege a superfície da matriz, pelo que constitui simultaneamente um bloqueio temporal e uma ferramenta térmica. Um programa de pulverização que foi sendo desenvolvido ao longo dos anos contém frequentemente passagens redundantes. A sua redução tem de ser avaliada em função da temperatura da matriz e do risco de aderência.
Equipamento periférico e protocolos de comunicação
Os robôs de extração, pulverizadores, prensas de corte e transportadores comunicam com a máquina através de sinais. Interbloqueios conservadores ou interações lentas acrescentam segundos que não aparecem em nenhuma parte nas definições da máquina. O nosso artigo sobre a automação na célula de fundição sob pressão descreve as unidades periféricas típicas e as suas funções.
Dosagem
Se a concha ou o forno de dosagem não conseguirem acompanhar o ritmo, a máquina fica à espera com a matriz fechada ou a manga vazia. A capacidade e a precisão da dosagem devem, por isso, ser verificadas como parte de qualquer análise de ciclo. As diferenças entre os tipos de fornos são abordadas em «Dosagem, forno de fusão ou forno de manutenção?»
Melhorar a sequência sem comprometer a qualidade
As melhorias na sequência funcionam melhor quando realizadas como experiências controladas. Altere um elemento de cada vez, deixe a máquina a funcionar durante tempo suficiente para atingir o equilíbrio térmico e compare o tempo de ciclo, a taxa de rejeição e a qualidade da fundição antes e depois.
Normalmente de baixo risco
Eliminar tempos de espera desnecessários, iniciar movimentos em paralelo sempre que os conceitos de controlo e segurança o permitirem, encurtar os percursos dos robôs e corrigir interações lentas entre a máquina e os periféricos.
Requer uma validação cuidadosa
Reduzir o tempo de solidificação, alterar a quantidade ou o padrão de pulverização, e aumentar as velocidades de movimento junto ao molde. Estes fatores afetam a temperatura do molde, a qualidade da peça e o desgaste, devendo ser testados com inspeção das peças fundidas.
Os movimentos sobrepostos devem respeitar o conceito de segurança da máquina. Os bloqueios e as funções de proteção nunca devem ser contornados para reduzir o tempo de ciclo; as alterações à lógica relacionada com a segurança requerem uma avaliação por pessoal qualificado.
Tempo de ciclo, tempo de inatividade e OEE
Um ciclo mais curto só compensa se a célula estiver efetivamente em funcionamento. A eficácia global do equipamento (OEE) combina disponibilidade, desempenho e qualidade. Uma célula com um ciclo rápido, mas com paragens frequentes, trocas de matrizes demoradas ou elevados níveis de rejeição, pode produzir menos do que uma célula mais lenta, mas estável. Por isso, vale a pena analisar as causas das paragens e a rejeição a par da análise do ciclo.
OEE = Disponibilidade × Desempenho × Qualidade
Disponibilidade = tempo de funcionamento / tempo de produção planeado; Desempenho = (tempo de ciclo ideal × peças produzidas) / tempo de funcionamento; Qualidade = peças boas / peças produzidas. Todos os três são frações entre 0 e 1.
Lista de verificação para uma análise do tempo de ciclo
- Sinais de início e fim definidos para cada etapa do ciclo
- Dados registados ao longo de vários ciclos, incluindo perturbações
- Caminho crítico identificado; etapas paralelas assinaladas separadamente
- Tempos de espera entre a máquina, o robô, o pulverizador e a prensa quantificados
- Tempo de solidificação avaliado em conjunto com o arrefecimento da matriz e a temperatura
- Programa de pulverização revisto quanto a passagens redundantes
- Capacidade e precisão de dosagem verificadas em relação à meta do ciclo
- Etapas a jusante (corte, arrefecimento, transportadores) verificadas quanto à capacidade
- Cada alteração testada individualmente e avaliada com base em dados de refugo e de qualidade
- Conceito de segurança respeitado em todos os movimentos sobrepostos
Perguntas frequentes
Será que uma máquina mais rápida é a forma mais fácil de reduzir o tempo de ciclo?
Raramente. Os movimentos da máquina representam, muitas vezes, uma pequena parte do ciclo quando comparados com a solidificação, a pulverização e o manuseamento. Uma máquina mais rápida só ajuda se os seus movimentos se encontrarem no caminho crítico.
Por que razão o tempo de ciclo piorou após uma troca de matriz?
Moldes diferentes apresentam comportamentos térmicos, programas de pulverização e sequências de deslizamento distintos. Cada molde requer a sua própria análise; as configurações de outro molde são apenas um ponto de partida.
A prensa de corte pode limitar a célula?
Sim. Se a prensa, uma estação de arrefecimento ou um transportador não conseguirem receber a peça a tempo, o robô fica à espera e a máquina fica à espera com ele. O gargalo pode estar fora da máquina de fundição.
A FISS ajuda-o a encontrar máquinas e equipamentos adequados.
Se a sua análise revelar que uma máquina, um forno ou uma unidade periférica limita a produção, a FISS pode ajudá-lo a analisar equipamento usado adequado para a sua peça e para o seu objetivo de ciclo.
