


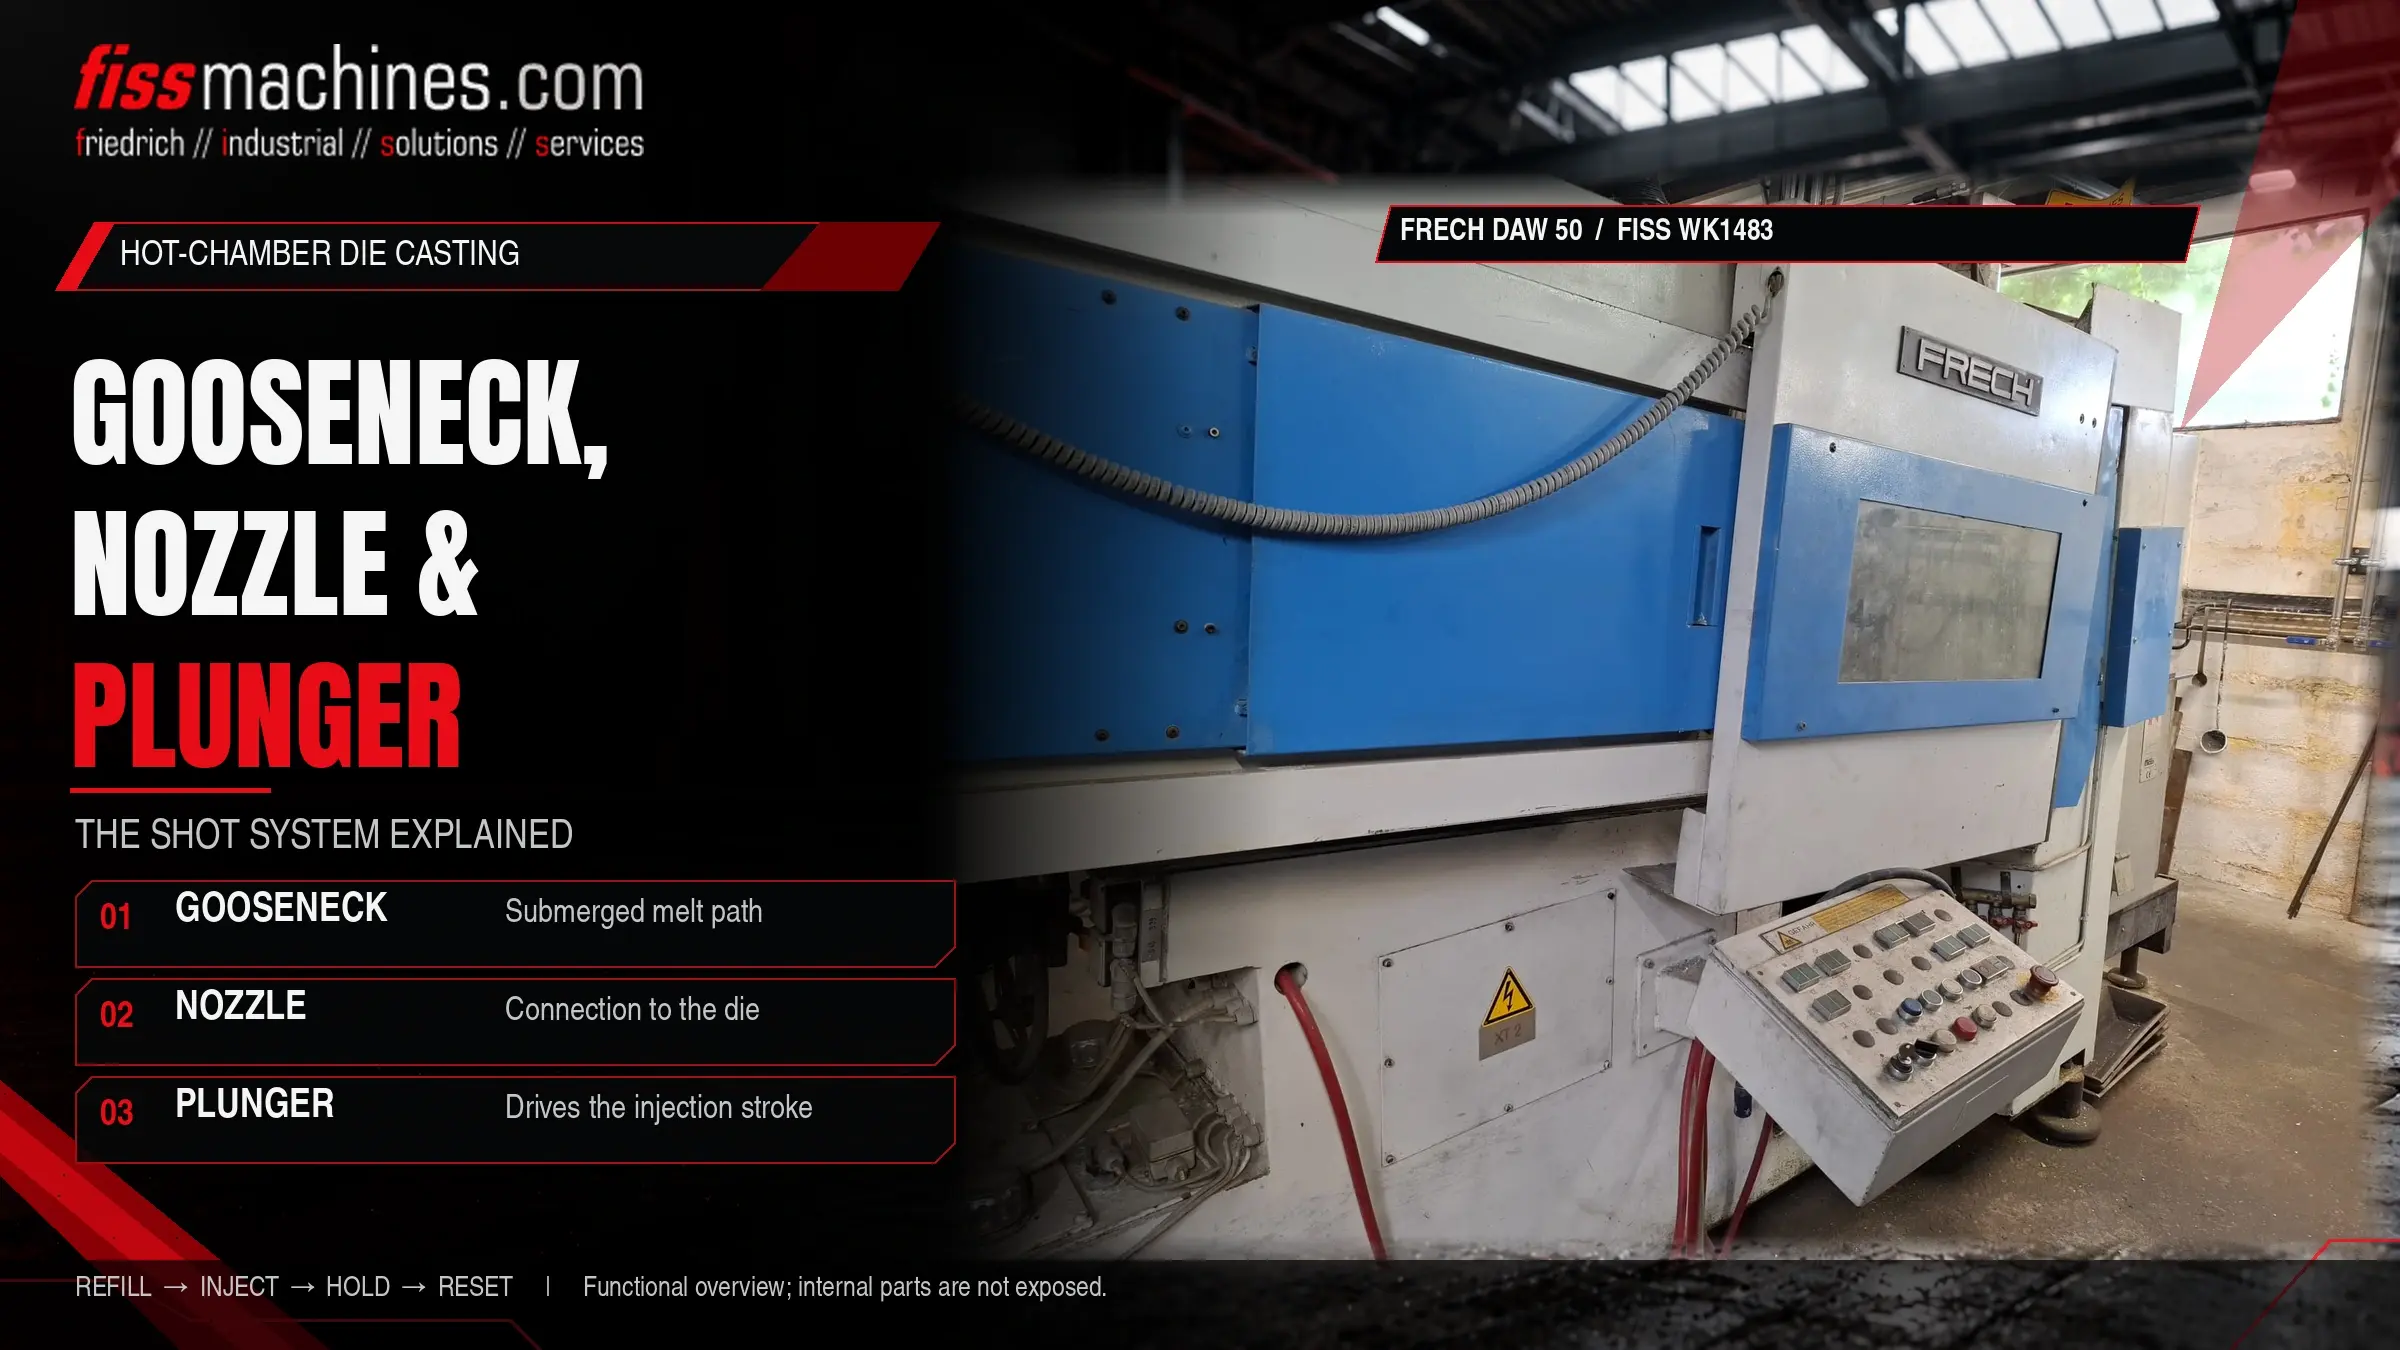
Pescoço de ganso, bocal e êmbolo: o sistema de injeção de uma máquina de fundição por injeção de câmara quente
Cada injeção numa máquina de fundição por pressão de câmara quente depende de três componentes que se encontram diretamente no metal fundido ou junto a ele: o pescoço de ganso, o êmbolo e o bico. Juntos, formam o sistema de injeção que substitui o processo de concha na fundição sob pressão de zinco e magnésio. O seu estado determina se a velocidade de injeção, o peso da peça e o tempo de ciclo se mantêm estáveis – e são dos primeiros elementos a verificar numa máquina usada.
Qual é a função do pescoço de ganso, do êmbolo e do bico?
O pescoço de ganso é um corpo de metal fundido imerso na massa fundida. Contém o cilindro de injeção e um canal curvo que conduz até à matriz. O êmbolo move-se no interior do cilindro: quando se retrai, a massa fundida flui para dentro através de uma porta de enchimento; quando desce, empurra o metal através do canal. O bico liga o pescoço de ganso à bucha do canal de alimentação da matriz e deve ser mantido aquecido para que o metal não solidifique no seu interior.
A erosão causada pelo metal fundido, o desgaste por deslizamento entre o êmbolo e o cilindro e a carga térmica no bico são os principais mecanismos de desgaste. As consequências típicas são enchimentos mais lentos, flutuações no peso das peças e fugas de metal no bico.
Como funciona o sistema de injeção de câmara quente
Numa máquina de câmara quente, o sistema de injeção faz parte do forno. O pescoço de ganso encontra-se imerso no banho de metal do recipiente de retenção, pelo que o cilindro de injeção está sempre cheio de metal líquido à temperatura adequada. Não é necessária uma transferência separada de metal para a máquina, como na fundição sob pressão de câmara fria.
Enchimento
Com o êmbolo retraído, a abertura de enchimento na parede do cilindro fica aberta e o metal fundido flui do banho para o cilindro de injeção.
Injeção
O êmbolo desce, fecha a abertura de enchimento e empurra o metal através do canal em forma de pescoço de ganso e do bico para dentro da matriz fechada. A injeção é normalmente realizada em várias fases de velocidade.
Intensificação e solidificação
O êmbolo mantém a pressão enquanto a peça fundida se solidifica na matriz.
Retorno
O êmbolo regressa à sua posição inicial. O metal que não se solidificou flui de volta através do bico e do pescoço de ganso, e o cilindro volta a encher-se para a próxima injeção.
Como o enchimento ocorre automaticamente a cada retorno do êmbolo, as máquinas de câmara quente alcançam tempos de ciclo curtos. Uma comparação básica entre os dois tipos de máquinas é apresentada no artigo «Câmara fria ou câmara quente?».
As três partes do sistema de injeção
Recipiente de fusão e canal
Fabricado em material à base de ferro. Alberga o cilindro de injeção e o canal ascendente até ao bico. Alguns modelos utilizam uma manga ou revestimento substituível no interior do cilindro, para que o corpo possa ser recondicionado em vez de substituído.
Pistão de injeção com anéis
Acionado pelo cilindro hidráulico de injeção situado acima do banho. Os anéis do pistão vedam contra a parede do cilindro. À medida que os anéis e o furo se desgastam, mais metal passa pelo êmbolo e uma menor parte do curso chega à matriz.
Ligação aquecida à matriz
Assenta contra a bucha do canal de alimentação da metade fixa da matriz. Dependendo do projeto, é aquecido por queimadores a gás ou aquecedores elétricos, uma vez que o metal no seu interior não deve solidificar entre as injeções.
As peças são adaptadas umas às outras e à máquina: o diâmetro do êmbolo, o diâmetro interno do cilindro, a geometria do pescoço de ganso e o comprimento do bico determinam o volume de injeção disponível e a pressão exercida sobre o metal. A alteração de qualquer um destes parâmetros altera o processo.
Onde o sistema de injeção se desgasta – e como isso se manifesta
O sistema de injeção funciona permanentemente à temperatura do metal fundido. Três mecanismos predominam: a erosão e o ataque químico do furo e do canal pelo metal fundido, o desgaste por deslizamento entre os anéis do êmbolo e o cilindro, e a carga térmica no bico, que é aquecido pelo exterior e arrefecido no seu contacto com a matriz.
| Sintoma | Causa possível | O que verificar |
|---|---|---|
| O tempo de enchimento aumenta, a velocidade de injeção diminui | Anéis do êmbolo ou diâmetro interior do cilindro desgastados; passagem de metal pelo êmbolo | Curva de injeção, estado dos anéis, diâmetro do furo do cilindro |
| O peso da peça varia | Fuga no êmbolo, variação do nível do banho | Condição dos anéis, controlo do nível do banho, alimentação do lingote |
| Fugas de metal na ponta do bico | Assento danificado no bico ou na bucha do canal de alimentação, contacto insuficiente do bico | Ponta do bico, bucha do canal de alimentação, alinhamento do bico |
| O metal solidifica no bico | Aquecimento do bico demasiado baixo ou com falha | Queimador ou aquecedor, sensor de temperatura, configurações |
| Aumento de falhas de solidificação ou porosidade | Temperatura da massa fundida ou do bico demasiado baixa, injeção instável | Temperaturas, perfil de injeção, temperatura da matriz |
Zinco, magnésio – e por que razão o alumínio é diferente
O zinco é o material clássico para câmaras quentes. As ligas comuns de fundição sob pressão de zinco fundem-se a baixas temperaturas – a ficha técnica do Zamak 3 da Nyrstar indica um intervalo de fusão de 381–387 °C –, o que mantém moderada a carga térmica no sistema de injeção.
O magnésio também pode ser fundido em máquinas de câmara quente, mas a temperaturas claramente mais elevadas e com requisitos específicos em termos de proteção da massa fundida e segurança. As máquinas para magnésio são, por isso, construídas especificamente para este fim; o inventário da FISS, por exemplo, inclui máquinas de câmara quente Frech DAM dedicadas ao magnésio, a par das máquinas Frech DAW para o zinco.
O alumínio ataca fortemente os materiais à base de ferro à sua temperatura de fundição. As ligas de alumínio padrão são, por isso, fundidas em máquinas de câmara fria; os processos de câmara quente para o alumínio existem apenas como soluções especializadas para peças pequenas. Mais informações sobre as ligas em «Alumínio, zinco ou magnésio?»
Manter o sistema de injeção estável
Os intervalos para a substituição dos anéis, a inspeção do pescoço de ganso e a substituição dos bicos dependem da liga, da frequência de ciclos e do design da máquina, pelo que a documentação do fabricante constitui a referência. Na prática diária, os seguintes pontos revelaram-se úteis:
- Monitorizar continuamente a temperatura do bico e o funcionamento do aquecimento, não apenas após uma avaria
- Inspecionar a ponta do bico e o assento da bucha do canal de alimentação em cada troca de matriz
- Registar as trocas do anel do êmbolo juntamente com as leituras do contador de injeções
- Manter o nível do banho constante – a alimentação automática de lingotes ajuda
- Remova regularmente as escórias – a massa fundida contaminada reduz a vida útil do cilindro, da manga e do êmbolo
- Mantenha um conjunto de peças sobressalentes compatíveis (pescoço de ganso, êmbolo, bico) para reduzir o tempo de inatividade
- Pré-aqueça as peças de substituição de acordo com as instruções do fabricante antes de as instalar no banho
O equipamento periférico, como alimentadores de lingotes, unidades de extração e sistemas de pulverização, está listado na secção de automação para fundição sob pressão em câmara quente.
O que verificar numa máquina de câmara quente usada
Numa máquina de câmara quente usada, o sistema de injeção diz muito sobre o histórico da máquina e sobre os custos futuros. Esclareça os seguintes aspetos antes de comprar:
- O pescoço de ganso está incluído e em que estado se encontram o furo, o canal e a sede?
- O diâmetro do êmbolo e o volume de injeção disponível para as suas peças
- Que liga a máquina processava? As máquinas para zinco e magnésio não são intercambiáveis sem conversão.
- Tipo e estado do aquecimento do bico
- Forno ou recipiente de retenção: tipo, aquecimento, estado do revestimento
- Existem conjuntos de sobressalentes, desenhos ou números de peça disponíveis para o sistema de injeção?
As máquinas atuais estão listadas na secção de máquinas de fundição por câmara quente usadas. É fornecido um guia de inspeção geral no documento «Comprar uma máquina de fundição por câmara quente usada: a lista de verificação técnica».
Peças pequenas, grande impacto
O pescoço de ganso, o êmbolo e o bico são componentes compactos, mas determinam a fiabilidade com que uma máquina de câmara quente enche o molde. O desgaste desenvolve-se gradualmente e manifesta-se nos tempos de enchimento, no peso das peças e em fugas. Monitorizar estes sinais, manter as temperaturas estáveis e dispor de um conjunto de peças sobressalentes reduz o tempo de inatividade não planeado.
Ao adquirir uma máquina usada, o sistema de injeção é um bom indicador da forma como a máquina foi operada – e um item de custo que deve ser incluído em todos os cálculos.
Perguntas sobre o sistema de injeção de câmara quente
O que é um «pescoço de ganso» na fundição sob pressão?
O pescoço de ganso é o corpo fundido do sistema de injeção de câmara quente. Encontra-se imerso no metal fundido, contém o cilindro de injeção e conduz o metal através de um canal curvo até ao bico.
Por que razão o bico precisa de ser aquecido?
Entre as injeções, o metal permanece no bico. Sem aquecimento, este solidificaria e bloquearia a injeção seguinte. Por outro lado, o excesso de calor aumenta o desgaste e pode causar fugas, pelo que a temperatura tem de ser controlada.
Com que frequência é necessário substituir os anéis do êmbolo?
Não existe um intervalo universal. Depende da liga, da frequência de ciclos, da limpeza da fusão e do design da máquina. As especificações do fabricante, as leituras do contador de injeções e as tendências no tempo de enchimento fornecem as orientações mais fiáveis.
Uma máquina de câmara quente de zinco pode fundir magnésio?
Não sem mais algumas adaptações. O magnésio requer temperaturas mais elevadas, um sistema de injeção adequado e o seu próprio conceito de segurança e proteção da massa fundida. As máquinas são normalmente concebidas para um dos dois materiais.
Máquinas de câmara quente e peças sobressalentes da FISS.
A FISS fornece máquinas de fundição por injeção de câmara quente usadas para zinco e magnésio, incluindo equipamento periférico. Se não houver nenhuma máquina adequada em stock, a FISS procura especificamente de acordo com os seus requisitos.
Fontes
Dynacast: Fundição por injeção em câmara quente – descrição do processo e gama de materiais, dynacast.com.
Nyrstar: Ficha técnica do ZAMAK (Overpelt), intervalo de fusão do ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: pescoços de ganso de câmara quente com revestimentos substituíveis (informação do expositor na EUROGUSS).
Patente dos EUA n.º 6 945 308 B1, Fundição por injeção em câmara quente: conjunto de pescoço de ganso ferroso, manga substituível, influência das escórias na vida útil do componente.
Patente dos EUA n.º 4.593.741, Aparelho de fundição sob pressão: bocal aquecido eletricamente e passagem do pescoço de ganso para manter o metal fundido.
FISS Machines: inventário de máquinas de fundição sob pressão de câmara quente usadas (Frech DAW, Frech DAM), fiss-machines.com, consultado a 29 de outubro de 2026.
