


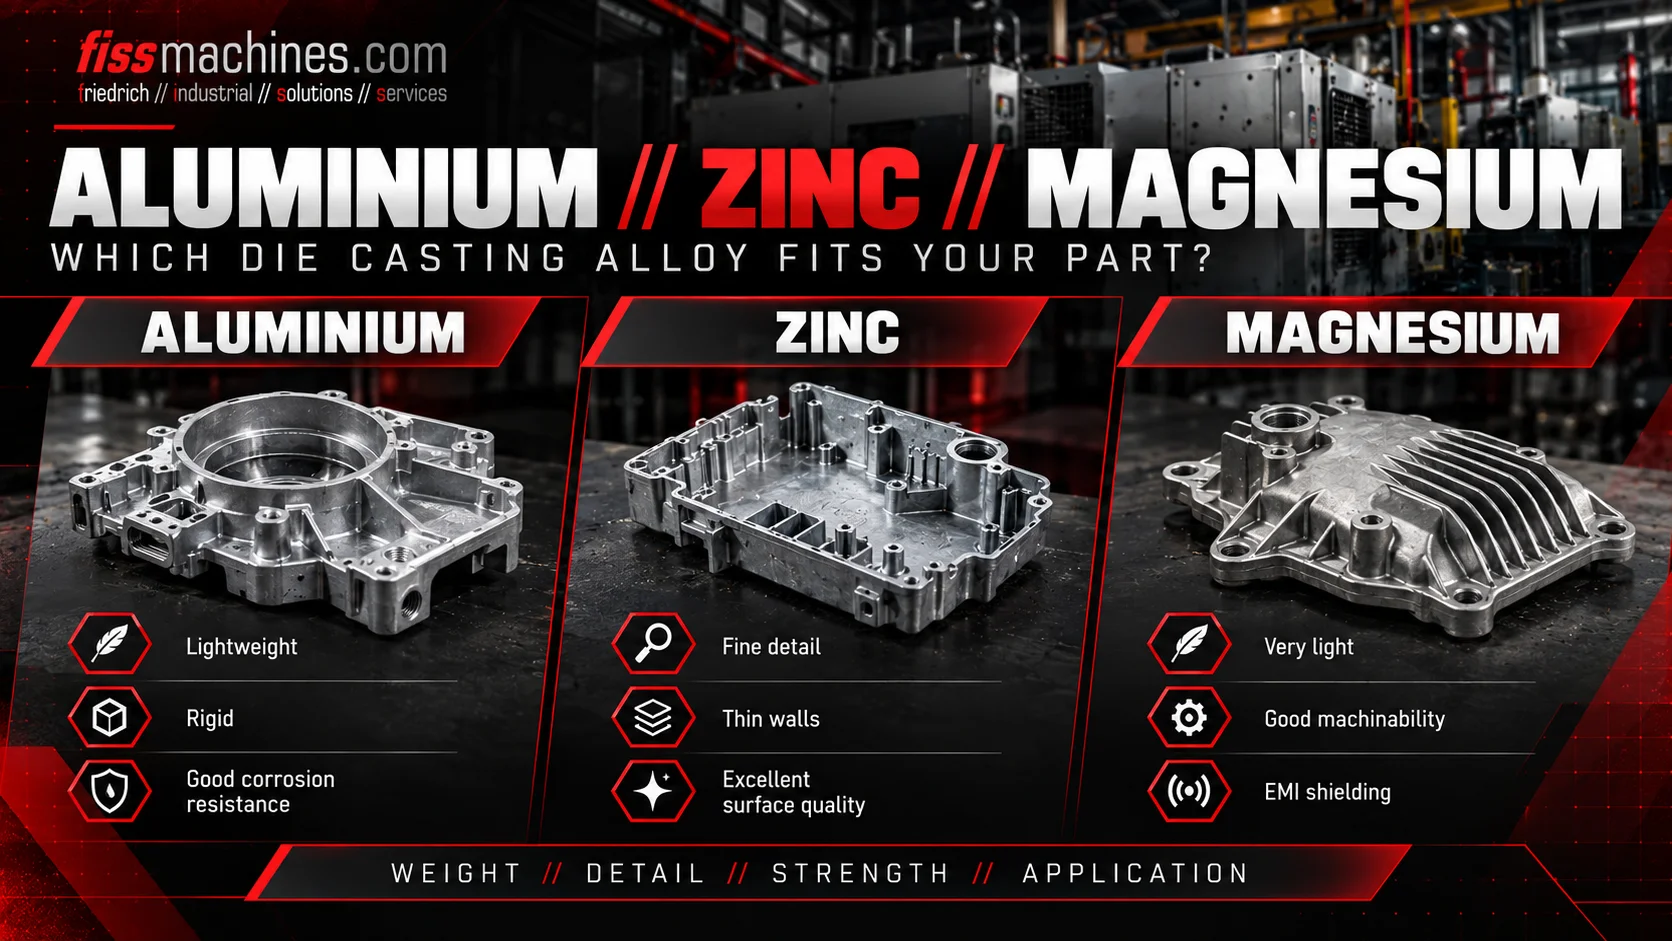
Alumínio, zinco ou magnésio? Comparação de materiais para fundição sob pressão
As ligas de alumínio, zinco e magnésio representam a grande maioria das peças moldadas por injeção. Cada família de materiais apresenta a sua própria combinação de peso, resistência, capacidade de fundição e qualidade da superfície, e cada uma impõe diferentes exigências à máquina, ao manuseamento da massa fundida e ao molde. A escolha do material determina, portanto, toda a configuração da produção, e não apenas a peça.
Que material de fundição sob pressão se adequa a cada aplicação?
O alumínio é a escolha mais comum para peças estruturais e de carcaça leves e é processado em máquinas de câmara fria . O zinco permite paredes muito finas, detalhes precisos e superfícies de alta qualidade para peças decorativas ou galvanizadas e é normalmente fundido em máquinas de câmara quente. O magnésio apresenta a menor densidade dos três e é utilizado quando o peso é um fator crítico; dependendo do tamanho da peça, é fundido em máquinas de câmara quente ou fria.
A decisão final depende das propriedades mecânicas exigidas, da temperatura de funcionamento, do ambiente de corrosão, do acabamento superficial e do volume de produção, as quais devem ser esclarecidas com base nas especificações do cliente e junto do fornecedor da liga.
As três famílias de materiais num relance
A tabela abaixo fornece uma orientação qualitativa. Os valores exatos relativos à densidade, intervalo de solidificação, resistência e alongamento variam de liga para liga e devem ser sempre consultados na norma relevante ou na ficha técnica do fornecedor.
| Critério | Ligas de alumínio | Ligas de zinco | Ligas de magnésio |
|---|---|---|---|
| Densidade (aprox.) | aprox. 2,7 g/cm³ | aprox. 6,6–7 g/cm³ | aprox. 1,8 g/cm³ |
| Tipo de máquina típico | Câmara fria | Câmara quente | Câmara quente para peças mais pequenas, câmara fria para peças maiores |
| Temperatura de processamento | Comparativamente elevada | Baixa | Comparável à do alumínio |
| Paredes finas e detalhes precisos | Boa | Muito boa | Excelente fluidez |
| Vida útil do molde | Limitada pela fadiga térmica | Longa, devido à menor carga térmica | Geralmente mais longa do que com o alumínio |
| Atenção especial | Limpeza da fusão, hidrogénio, fissuras por calor | Fluência a temperaturas elevadas, peso | Proteção da massa fundida, segurança contra incêndios, corrosão galvânica |
Alumínio: o padrão versátil
As ligas de alumínio para fundição sob pressão são, na sua maioria, à base de alumínio-silício, frequentemente com adições de cobre ou magnésio. O silício melhora a fluidez e a moldabilidade; o cobre aumenta a resistência, mas reduz a resistência à corrosão; as variantes com baixo teor de ferro, ligadas com manganês e magnésio, são utilizadas para peças estruturais que necessitam de maior ductilidade ou de tratamento térmico.
Como o alumínio fundido ataca os componentes à base de ferro, não é mantido em contacto com o sistema de injeção durante longos períodos. Em vez disso, uma quantidade medida é vertida ou dosada na manga de injeção de uma máquina de fundição sob pressão de câmara fria para cada injeção. A temperatura de processamento mais elevada aumenta a carga térmica sobre a matriz, o que torna a fissuração por calor um dos principais mecanismos de desgaste.
Zinco: Precisão, detalhe e superfície
As ligas de zinco para fundição sob pressão, geralmente ligas de zinco-alumínio com pequenas adições de cobre e magnésio, fundem a uma temperatura muito mais baixa do que o alumínio. Isto permite o processamento em câmara quente com o sistema de injeção imerso na massa fundida, ciclos curtos e uma vida útil muito longa da matriz.
As peças de zinco apresentam precisão dimensional e são adequadas para galvanização e acabamentos decorativos, razão pela qual são comuns em ferragens, fechos e conectores. As desvantagens são a elevada densidade e a tendência para deslizamento sob carga sustentada a temperaturas elevadas, o que limita a sua utilização em aplicações quentes e sujeitas a cargas elevadas.
Magnésio: Máxima redução de peso
O magnésio é o metal estrutural mais leve utilizado na fundição sob pressão. Os grupos de ligas mais comuns contêm alumínio e zinco para garantir resistência e facilidade de fundição, ou alumínio e manganês para uma maior ductilidade. O magnésio preenche bem as secções finas e, uma vez que não corrói o aço da mesma forma que o alumínio, pode ser processado em máquinas de câmara quente para peças mais pequenas e em máquinas de câmara fria para peças maiores.
O magnésio fundido oxida-se facilmente e deve ser protegido por um gás de cobertura. Os gases permitidos para este fim estão sujeitos a regulamentação ambiental, pelo que as regras em vigor devem ser verificadas para cada local. As aparas, partículas finas e poeira requerem medidas específicas de segurança contra incêndios, e a água deve ser mantida afastada da massa fundida. Nas montagens, o contacto com outros metais deve ser concebido de forma a evitar a corrosão galvânica.
O que a escolha do material significa para as máquinas e a oficina de fusão
A câmara fria ou quente, o tamanho da extremidade da injeção e os diâmetros do êmbolo dependem da liga e da peça.
A fusão, a manutenção da temperatura e a dosagem devem estar em conformidade com a liga, a temperatura e o rendimento.
O aço da matriz, o controlo da temperatura e a pulverização dependem fortemente da liga.
O magnésio, em particular, requer proteção contra o material fundido e medidas de segurança contra incêndios.
A mudança de material numa linha existente raramente é uma simples substituição. Uma máquina de zinco de câmara quente não pode ser utilizada para alumínio, e a transição do alumínio para o magnésio requer alterações no manuseamento da fusão e no equipamento de segurança. As diferenças entre os dois princípios de funcionamento das máquinas são abordadas no nosso artigo «Câmara fria ou câmara quente?», e é possível encontrar equipamento adequado de fusão e manutenção da temperatura entre os nossos fornos usados.
Questões a responder antes de escolher o material
- Quais são as propriedades mecânicas especificadas e são estas exigidas no estado de fundição ou após tratamento térmico?
- A que temperatura e sob que carga sustentada irá a peça funcionar?
- Que ambiente corrosivo e que materiais de união estão envolvidos?
- Que acabamento superficial é necessário: maquinado, revestido, galvanizado ou decorativo?
- Qual é a importância do peso da peça em comparação com o custo do material e do processamento?
- Qual é a espessura mínima de parede e o nível de detalhe exigidos pelo projeto?
- Que tipo de máquina e equipamento de fusão já estão disponíveis internamente?
- Existem licenças de instalação e conceitos de segurança em vigor para a liga escolhida?
Perguntas Frequentes
Por que razão o alumínio não é fundido em máquinas de câmara quente?
O alumínio fundido corrói os materiais à base de ferro. Manter o sistema de injeção permanentemente imerso na massa fundida de alumínio provocaria um desgaste rápido, pelo que o alumínio é dosado numa manga de injeção de câmara fria para cada injeção.
O zinco é sempre mais pesado do que o alumínio para a mesma peça?
Para o mesmo volume, sim, uma vez que as ligas de zinco têm aproximadamente duas vezes e meia mais densidade. Paredes mais finas podem compensar parcialmente isto, mas o zinco raramente é escolhido quando o peso reduzido é o objetivo principal.
É possível utilizar uma única máquina para processar alumínio e magnésio?
Uma máquina de câmara fria pode, em princípio, ser utilizada para ambos, mas o manuseamento da massa fundida, o gás de cobertura, a dosagem e o equipamento de segurança diferem. Uma mudança deve ser planeada como uma conversão do processo, e não simplesmente como uma troca de material.
A FISS ajuda a adequar a máquina e a oficina de fusão à liga.
Quer esteja a aumentar a capacidade de produção de alumínio ou a implementar um novo processo, a FISS disponibiliza máquinas de fundição por injeção de câmara fria e fornos usados e pode ajudar a avaliar qual o equipamento mais adequado ao seu material e às suas peças.
