


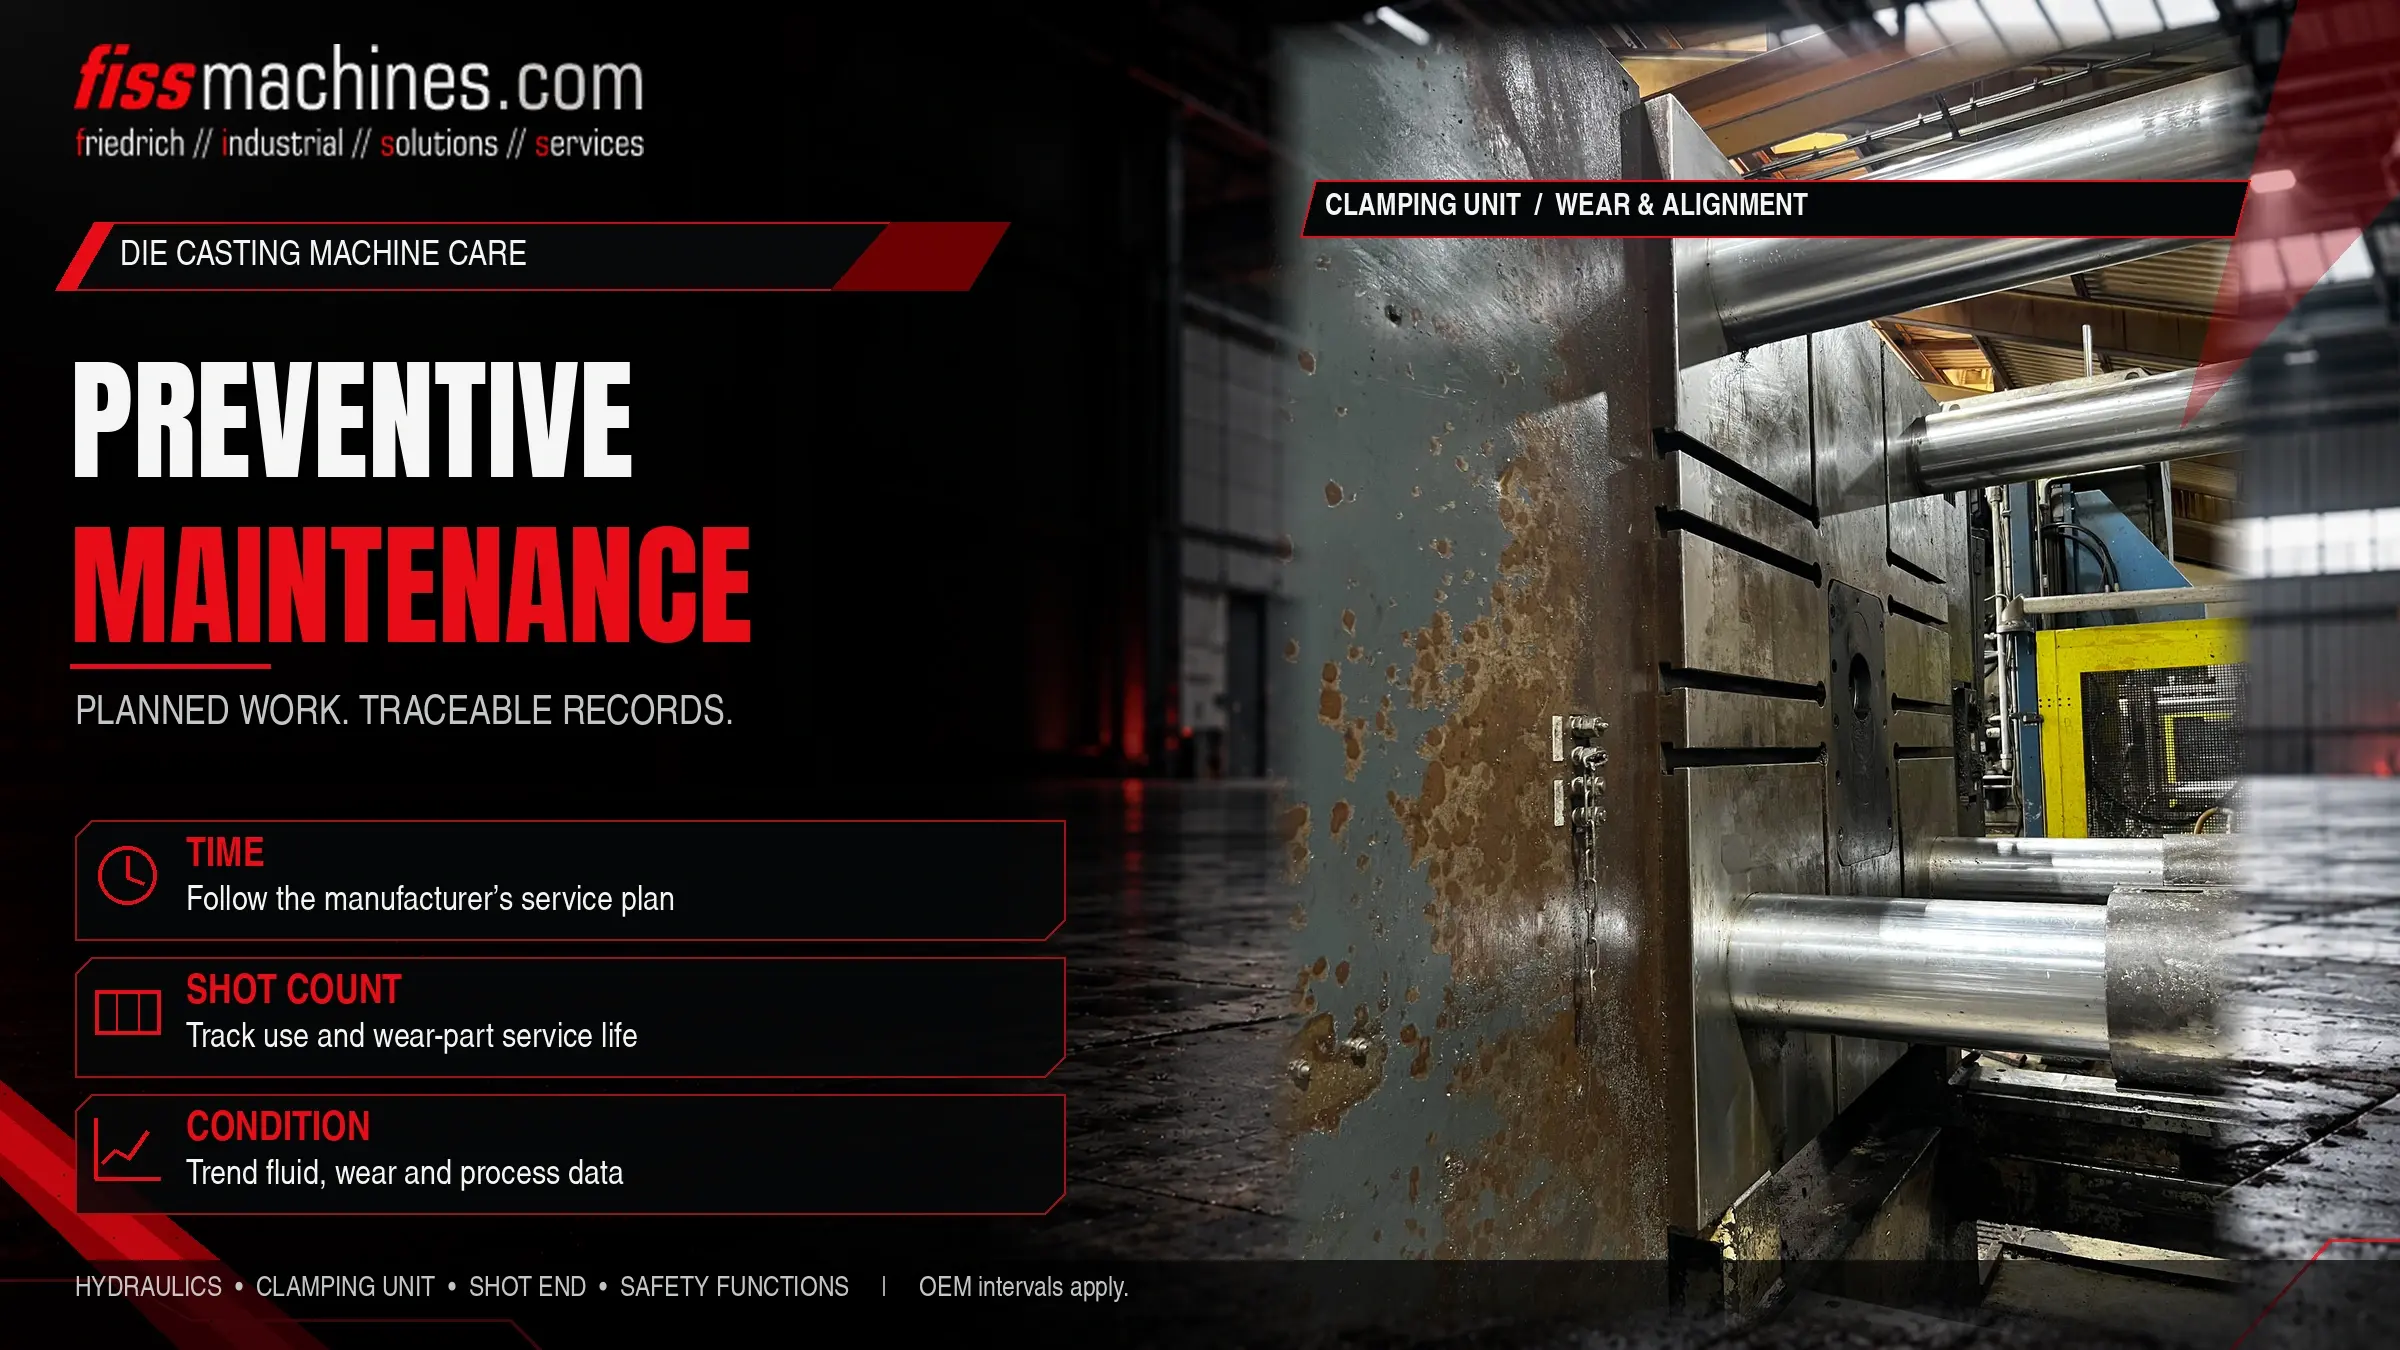
Manutenção preventiva de máquinas de fundição por injeção: intervalos, pontos de verificação e registos
Uma máquina de fundição sob pressão funciona sob alta pressão, alta velocidade e alta temperatura – ciclo após ciclo. O desgaste é inevitável, mas as paragens não planeadas, na maioria dos casos, não o são. A manutenção preventiva transforma o desgaste num trabalho planeado: os conjuntos são verificados antes de avariarem e as alterações são detetadas enquanto ainda são pequenas.
O que inclui a manutenção preventiva de uma máquina de fundição sob pressão?
A manutenção preventiva combina inspeções regulares, operações de manutenção como lubrificação e substituição de filtros, e a substituição atempada de peças de desgaste. O foco recai sobre o sistema hidráulico com os seus acumuladores, a unidade de fixação com as barras de fixação e o mecanismo de alavanca, a extremidade de injeção e as funções de segurança.
A base é o plano de manutenção do fabricante, complementado pelos registos da própria fábrica: as leituras do contador de injeções, as análises de fluidos, as curvas de injeção e o histórico de avarias indicam onde os intervalos precisam de ser ajustados.
A manutenção é mais do que apenas reparação
A norma alemã DIN 31051 divide a manutenção em quatro medidas básicas: inspeção (determinação do estado real), manutenção preventiva (retardar o desgaste, por exemplo, através da lubrificação ou da substituição atempada de peças de desgaste), reparação (restabelecimento do funcionamento) e melhoria (eliminação de pontos fracos). A manutenção preventiva centra-se nas duas primeiras medidas – para que a terceira seja necessária com menos frequência.
Reparação após avaria
Sem esforço de planeamento, mas com paragens não planeadas, danos consequentes e peças sobressalentes com pressão de tempo.
Intervalos fixos
Tarefas definidas por tempo ou número de disparos. Previsível, mas os intervalos podem ser demasiado curtos ou demasiado longos para a carga real.
Com base em valores medidos
As análises de fluidos, as curvas de injeção e as medições determinam quando intervir. Requer dados e experiência.
Na prática, os fundidores combinam estes três aspetos. A manutenção contínua deve ser distinguida de uma revisão geral pontual, descrita em «Revisão ou modernização?».
Uma estrutura prática por intervalos
A visão geral que se segue apresenta uma estrutura típica. As tarefas e os intervalos efetivos são definidos pela documentação do fabricante da máquina e devem ser adaptados à carga de trabalho e à experiência da unidade.
| Intervalo | Área | Tarefas típicas |
|---|---|---|
| A cada turno | Máquina e célula | Verificação visual de fugas, nível de fluidos e temperatura, lubrificação centralizada, funcionamento das proteções e do botão de paragem de emergência |
| Semanalmente | Sistema hidráulico e extremidade de injeção | Indicadores de filtro, água de arrefecimento, estado da ponta do êmbolo e lubrificação, limpeza da área da matriz |
| Mensalmente a trimestralmente | Fluidos e acumuladores | Amostra e análise do fluido, pré-carga do acumulador, distribuição da carga nas barras de ligação, mangueiras e conexões |
| Anualmente | Máquina completa | Inspeção abrangente: placas de pressão, rolamentos da alavanca, porcas das barras de ligação, sistema elétrico, ensaios de segurança de acordo com os regulamentos nacionais |
Fluido hidráulico: estado em vez de intervalos de substituição fixos
Uma vez que as fugas perto de metal líquido representam um risco de incêndio, as máquinas de fundição sob pressão são frequentemente operadas com fluidos hidráulicos resistentes ao fogo. Os fluidos à base de água e glicol (HFC) são amplamente utilizados; os fluidos sintéticos sem água (HFDU) constituem uma alternativa. Ambos têm implicações na manutenção: os fluidos HFC exigem amostragem e análise regulares, uma vez que a negligência na manutenção do fluido pode conduzir à corrosão e à cavitação. A mudança de um tipo de fluido para outro requer uma lavagem exaustiva.
- Recolha amostras de fluido em intervalos definidos e sempre no mesmo ponto
- Mande avaliar a contaminação por partículas, por exemplo, através de um código de limpeza de acordo com a norma ISO 4406
- No caso dos HFC: monitorize o teor de água e outros parâmetros especificados pelo fornecedor do fluido
- Substitua os filtros de acordo com a indicação da pressão diferencial, e não apenas com base no calendário
- Repare as fugas imediatamente – representam um risco de incêndio, um fator de custo e, muitas vezes, um sinal de desgaste
Acumuladores: energia armazenada para a injeção
A fase de disparo rápido requer um elevado caudal de óleo durante um curto período de tempo. Este caudal provém de acumuladores hidráulicos pré-carregados com azoto. Se a pressão de pré-carregamento baixar, a energia disponível diminui – a velocidade de disparo e a repetibilidade são afetadas, muitas vezes de forma gradual e imperceptível.
Os fabricantes de acumuladores, como a HYDAC, recomendam verificar a pré-carga na primeira semana após a colocação em serviço, novamente após três a quatro meses, caso não se verifique qualquer perda, e, posteriormente, pelo menos uma vez por ano. A verificação é realizada com o lado do fluido despressurizado; apenas se pode utilizar azoto para o enchimento, nunca ar comprimido ou oxigénio. Enquanto equipamentos sob pressão, os acumuladores podem também estar sujeitos a inspeções periódicas ao abrigo da legislação nacional.
Unidade de fixação: barras de fixação, alavanca e placas
A unidade de fixação mantém a matriz fechada contra a pressão do metal. Se a força não for distribuída uniformemente pelas barras de fixação, a matriz pode apresentar excesso de material num dos lados, a matriz e as placas ficam sujeitas a cargas desiguais e as barras de fixação individuais ficam sobrecarregadas.
Medir a distribuição da carga
Os sistemas de medição da deformação das barras de fixação mostram o grau de uniformidade com que a força de fixação é distribuída. Os desvios são corrigidos através do ajuste das porcas das barras de fixação ou da altura da matriz, conforme especificado pelo fabricante.
Lubrificação e folga dos rolamentos
As articulações de alavanca necessitam de uma lubrificação fiável. O aumento da folga nos pinos e buchas afeta o bloqueio e o movimento da placa.
Paralelismo e superfícies
Verifique regularmente o paralelismo das placas e o estado das superfícies de fixação, especialmente após danos na matriz ou colisões.
Proteções e bloqueios
Teste regularmente o funcionamento das proteções, dos bloqueios e do botão de paragem de emergência e registe os resultados.
A FISS disponibiliza equipamento adequado no âmbito dos sistemas de medição de barras de fixação. O cálculo da força de fixação é explicado na secção «Força de fixação na fundição por injeção».
Fim da injeção: onde o desgaste se manifesta no processo
Nas máquinas de câmara fria, a manga de injeção e a ponta do êmbolo são peças clássicas sujeitas a desgaste. Uma folga aumentada permite que o metal passe pelo êmbolo, e os danos na manga afetam o movimento do êmbolo. Ambos manifestam-se na curva de injeção sob a forma de alterações nas velocidades e nos perfis de pressão. Para mais informações sobre estes componentes, consulte «Mangas de injeção e êmbolos na fundição por câmara fria».
As curvas de injeção obtidas com a máquina em bom estado constituem dados de referência valiosos. Se os tempos de enchimento ou o aumento da pressão se alterarem com as configurações inalteradas, a causa encontra-se frequentemente no final da injeção ou nos acumuladores.
Os registos melhoram a manutenção
- Registo de manutenção com data, contador de ciclos, conclusões e medidas
- Resultados das análises de fluidos e verificações do acumulador apresentados como tendência
- Curvas de injeção de referência e cópias de segurança dos programas de controlo
- Lista de peças sobressalentes com peças críticas mantidas em stock
- Histórico de avarias para identificar pontos fracos recorrentes
Esta documentação também aumenta o valor de uma máquina: quando esta for vendida posteriormente, um histórico completo de manutenção é uma das provas mais convincentes do seu estado.
Trabalho planeado em vez de paragens imprevistas
A manutenção preventiva de uma máquina de fundição sob pressão não requer um sistema complexo, mas sim consistência: tarefas claras por intervalo, atenção ao sistema hidráulico, aos acumuladores, à unidade de fixação e à extremidade de injeção, bem como registos que tornem visíveis as tendências. Se a manutenção revelar que os conjuntos atingiram o fim da sua vida útil, uma revisão planeada é normalmente mais económica do que uma série de reparações.
Perguntas sobre a manutenção de máquinas de fundição sob pressão
Com que frequência deve ser substituído o fluido hidráulico?
De preferência, consoante o estado. Análises regulares do fluido indicam se a contaminação, o teor de água ou o envelhecimento exigem uma substituição. Aplicam-se as especificações do fornecedor do fluido e do fabricante da máquina.
Por que razão a velocidade de injeção diminui com o tempo?
As causas mais comuns são a diminuição da pré-carga do acumulador, o desgaste na extremidade de injeção, fugas internas nas válvulas ou cilindros e fluido contaminado. A comparação das curvas de injeção com valores de referência ajuda a identificar a causa.
O que revela a medição da deformação das barras de fixação?
Mostra como a força de fixação é distribuída pelas barras de fixação. Uma distribuição desigual pode causar rebarbas, danos na matriz e sobrecarga de barras de fixação individuais.
Qual é a diferença entre manutenção e revisão geral?
A manutenção é contínua e mantém a máquina em bom estado. Uma revisão geral é um projeto pontual no qual os conjuntos desgastados são recondicionados ou substituídos para restaurar o desempenho da máquina.
Máquinas de fundição por injeção reacondicionadas pela FISS.
Quando as reparações se acumulam, uma revisão geral ou a substituição da máquina é, muitas vezes, a melhor opção. A FISS faz a revisão geral de máquinas de fundição sob pressão usadas e fornece máquinas cujo estado foi verificado.
Fontes
DIN 31051:2019-06 – Princípios básicos da manutenção (inspeção, manutenção, reparação, melhoria); termos resumidos no léxico da DGUV IFA.
ISO 4406 – Energia hidráulica: método para codificação do nível de contaminação por partículas sólidas.
EUROGUSS 365: R. Knecht (Quaker Houghton), «Escolher entre HFC e HFDU», 2022.
HYDAC: manuais de operação para acumuladores hidráulicos e unidades de carregamento/teste (SK 600, FPS/FPK) – intervalos de verificação da pré-carga, despressurização, carregamento exclusivamente com azoto.
FISS Machines: categoria de acessórios «Sistemas de medição das barras de fixação» e serviço «Recondicionamento de máquinas de fundição por injeção», fiss-machines.com, consultado a 29 de outubro de 2026.
