


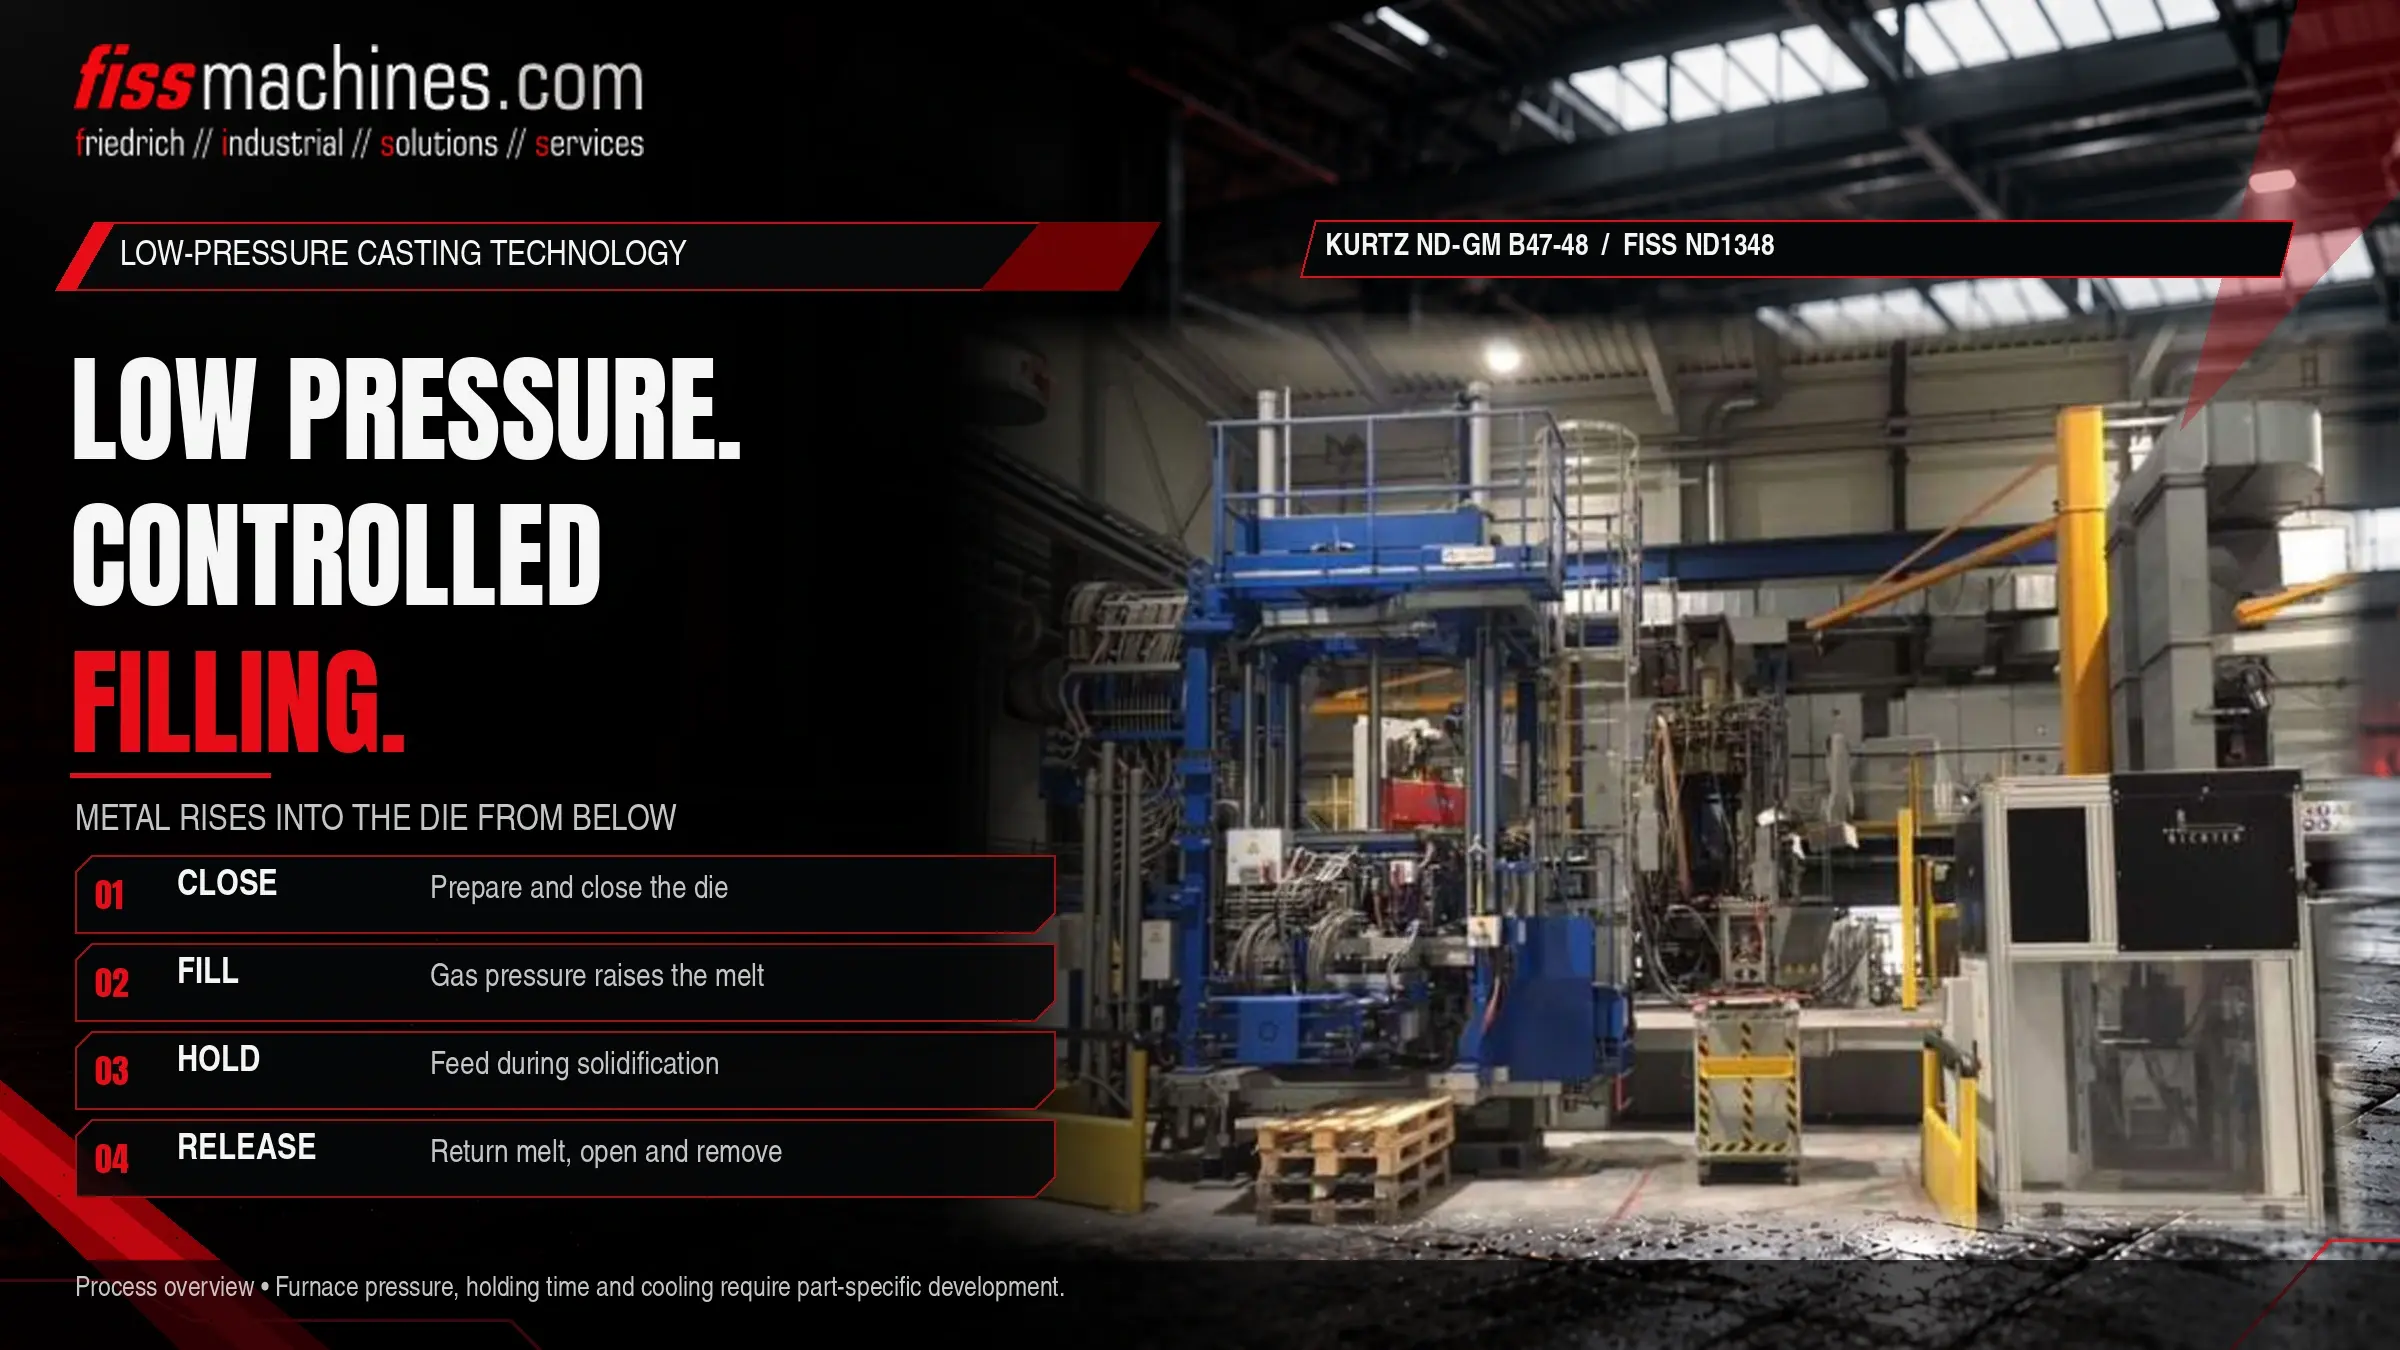
Explicação sobre a fundição sob baixa pressão: processo, máquinas e aplicações
A fundição sob pressão baixa (LPDC) enche um molde metálico permanente a partir de baixo, utilizando pressão de gás na superfície do metal fundido em vez de um êmbolo de movimento rápido. O resultado é um enchimento suave e controlável e uma peça fundida que é alimentada com metal enquanto se solidifica. Isso torna o processo uma escolha comum para jantes de alumínio e outras peças relevantes para a segurança ou à prova de pressão . Apesar do nome semelhante, funciona de forma muito diferente da fundição sob pressão elevada, e as máquinas também são construídas de forma diferente.
Como funciona a fundição sob pressão baixa?
Um forno selado mantém o metal fundido por baixo do molde. Quando o forno é pressurizado com ar seco ou um gás inerte, o metal fundido sobe através de um tubo de alimentação para a cavidade do molde. A pressão é mantida enquanto a peça fundida solidifica de cima para baixo, de modo a que o tubo de alimentação continue a alimentá-la. Após a solidificação, a pressão é libertada, o metal líquido no tubo flui de volta para o forno e o molde abre-se.
Em comparação com a fundição sob pressão elevada, o enchimento é muito mais lento e a pressão muito mais baixa. A LPDC é, por isso, adequada para paredes de espessura média a grossa, núcleos de areia e peças que serão submetidas a tratamento térmico, enquanto a HPDC é a escolha ideal para paredes finas e ciclos muito curtos.
O ciclo de baixa pressão, passo a passo
Fechamento da matriz
A matriz, normalmente com inserções metálicas e, frequentemente, com núcleos de areia para a geometria interna, é fechada sobre o forno.
Subida e enchimento
A pressão do gás no forno aumenta seguindo uma curva controlada. O metal sobe através do tubo de subida e enche a cavidade a partir de baixo, deslocando o ar em direção às aberturas de ventilação com relativamente pouca turbulência.
Manutenção da pressão e solidificação
A pressão é aumentada e mantida. O arrefecimento da matriz é organizado de modo a que a peça fundida solidifique a partir das regiões mais distantes da entrada de metal em direção à entrada, que é alimentada pelo metal líquido no tubo de alimentação.
Libertação da pressão e remoção
Assim que a zona da entrada se solidificar, a pressão é libertada e o metal líquido restante regressa ao forno. A matriz abre-se e a peça fundida é removida, normalmente por um dispositivo de extração.
No LPDC, a qualidade é controlada através da curva tempo-pressão do forno e do arrefecimento da matriz. Os valores reais de pressão dependem da altura da peça, da liga, do desenho da matriz e da máquina, e são definidos durante o desenvolvimento do processo.
Principais componentes de uma máquina de fundição de baixa pressão
Forno de manutenção estanque ao gás situado abaixo do molde, com tampa, vedantes e sistema de reabastecimento.
Liga a liga fundida ao molde; fabricado com materiais resistentes à liga fundida e substituído periodicamente.
As metades da matriz e os deslizadores laterais são movidos por cilindros hidráulicos; as forças de fixação são muito inferiores às das máquinas HPDC.
Sistema de controlo de pressão, além de circuitos de arrefecimento a ar e/ou água para a solidificação direcional.
Muitas instalações são construídas sob a forma de células com várias máquinas, uma área central de fusão e transporte do metal para os fornos. O forno de manutenção é reabastecido entre ciclos ou a intervalos regulares, pelo que o tratamento da massa fundida a montante é tão importante como em qualquer outro processo de fundição de alumínio. Pode encontrar uma visão geral dos tipos de fornos utilizados em fundições na nossa categoria de fornos usados.
Fundição sob pressão baixa versus fundição sob pressão alta
Ambos os processos utilizam matrizes permanentes de aço, mas preenchem e alimentam a peça fundida de formas fundamentalmente diferentes. A tabela compara-os qualitativamente; os valores reais dependem da peça e da fábrica.
| Critério | Fundição sob baixa pressão | Fundição sob alta pressão |
|---|---|---|
| Enchimento | A partir de baixo, através do tubo de alimentação, de forma lenta e controlada | Injetado por êmbolo a alta velocidade através das entradas |
| Pressão sobre o metal | Baixa pressão de gás na superfície da massa fundida | Alta pressão hidráulica transmitida pelo êmbolo |
| Alimentação durante a solidificação | Através do tubo de alimentação sob pressão de manutenção | Através da pressão de intensificação, limitada pela solidificação precoce da porta |
| Espessura da parede | Paredes médias a espessas | Possibilidade de paredes finas |
| Núcleos | São possíveis núcleos de areia para formas internas complexas | Principalmente núcleos e corrediças metálicos |
| Tratamento térmico | Utilizado habitualmente | Limitado para peças HPDC convencionais devido ao gás retido |
| Tempo de ciclo | Comparativamente longo | Curto |
| Ligas típicas | Principalmente alumínio, mas também magnésio | Alumínio, zinco, magnésio |
Uma variante que vale a pena conhecer é a fundição por contrapressão, na qual a câmara do molde também é pressurizada e o enchimento é impulsionado pela diferença de pressão. É utilizada quando é necessário um controlo ainda maior sobre a solidificação .
Onde é utilizada a fundição sob baixa pressão
A aplicação mais conhecida é a jante de alumínio para automóveis, onde o enchimento simétrico a partir do centro e a capacidade de tratamento térmico são fundamentais. Outras peças típicas incluem cabeças de cilindro com núcleos de areia, componentes do chassis e da suspensão e caixas que têm de ser estanques à pressão. Em geral, a fundição sob baixa pressão (LPDC) é considerada quando uma peça combina espessura de parede média, exigências em termos de integridade ou propriedades mecânicas e volumes de produção em série que justificam o uso de matrizes permanentes, mas não necessariamente a produção da fundição sob alta pressão (HPDC).
Quando o LPDC não costuma ser a primeira escolha
As caixas de paredes muito finas, com grande área de superfície e volumes elevados, são normalmente mais bem servidas pela fundição sob pressão a alta pressão. As ligas de zinco são na sua maioria processadas por fundição sob pressão em câmara quente. A comparação entre os tipos de máquinas de HPDC é abordada em Câmara fria ou câmara quente?
O que verificar numa máquina de baixa pressão usada
Aplicam-se muitos pontos já conhecidos de outras máquinas de fundição, tais como o sistema hidráulico, as guias e a documentação. A fundição por baixa pressão acrescenta algumas áreas específicas. O forno deve ser estanque ao gás; fugas na vedação da tampa ou no corpo do forno afetam diretamente a curva de pressão. O estado do revestimento refratário determina em quanto tempo será necessário um novo revestimento. O sistema de controlo de pressão deve ser verificado quanto ao seu funcionamento e à disponibilidade de peças sobressalentes. E, uma vez que o forno é um recipiente pressurizado, os requisitos de inspeção aplicáveis no novo local devem ser esclarecidos antes do arranque.
Lista de verificação: O LPDC é adequado para a peça e a máquina está adequada?
- A espessura da parede e o tamanho da peça adequam-se a um processo de enchimento lento e de baixo para cima
- Avaliação da necessidade de núcleos de areia ou de tratamento térmico
- Produção necessária comparada com os tempos de ciclo alcançáveis
- As dimensões e a altura da matriz são compatíveis com a unidade de fixação
- Capacidade do forno e método de reabastecimento adequados à sequência de injeção
- Estanqueidade do forno, vedantes da tampa e estado do material refratário inspecionados
- Tipo de tubo de alimentação, disponibilidade e procedimento de substituição conhecidos
- Circuitos de controlo de pressão e de arrefecimento funcionais e documentados
- Requisitos de inspeção para o forno pressurizado esclarecidos no local
Perguntas frequentes
A fundição sob baixa pressão é um tipo de fundição sob alta pressão?
Não. Ambos utilizam matrizes permanentes, mas a LPDC enche a partir de baixo com pressão de gás sobre o metal fundido, enquanto a HPDC injeta metal com um êmbolo a alta velocidade e pressão. As máquinas, as matrizes e as janelas de processo são diferentes.
Por que razão as peças fundidas por LPDC são frequentemente submetidas a tratamento térmico?
O enchimento suave retém pouco ar, pelo que as peças fundidas podem normalmente ser submetidas a tratamento de solução e envelhecimento para melhorar as propriedades mecânicas. Com a HPDC convencional, o gás retido pode causar bolhas durante esse tratamento.
Qual é a função do tubo de alimentação e qual é a sua durabilidade?
Transporta o metal do forno para a matriz e alimenta a peça fundida durante a solidificação. A sua vida útil depende do material, da liga, da temperatura e do manuseamento, pelo que é considerada uma peça de desgaste.
Uma máquina de baixa pressão pode fundir diferentes ligas?
É utilizada principalmente para alumínio. A mudança de ligas requer atenção à contaminação do forno, à compatibilidade do tubo de alimentação e ao revestimento da matriz, e deve ser acordada com o responsável pelo processo.
A FISS oferece máquinas de fundição de baixa pressão usadas.
Fale-nos sobre a sua peça, liga e objetivo de produção. A FISS pode analisar se a fundição de baixa pressão é adequada e quais as máquinas e fornos disponíveis que se adequariam à sua aplicação.
