


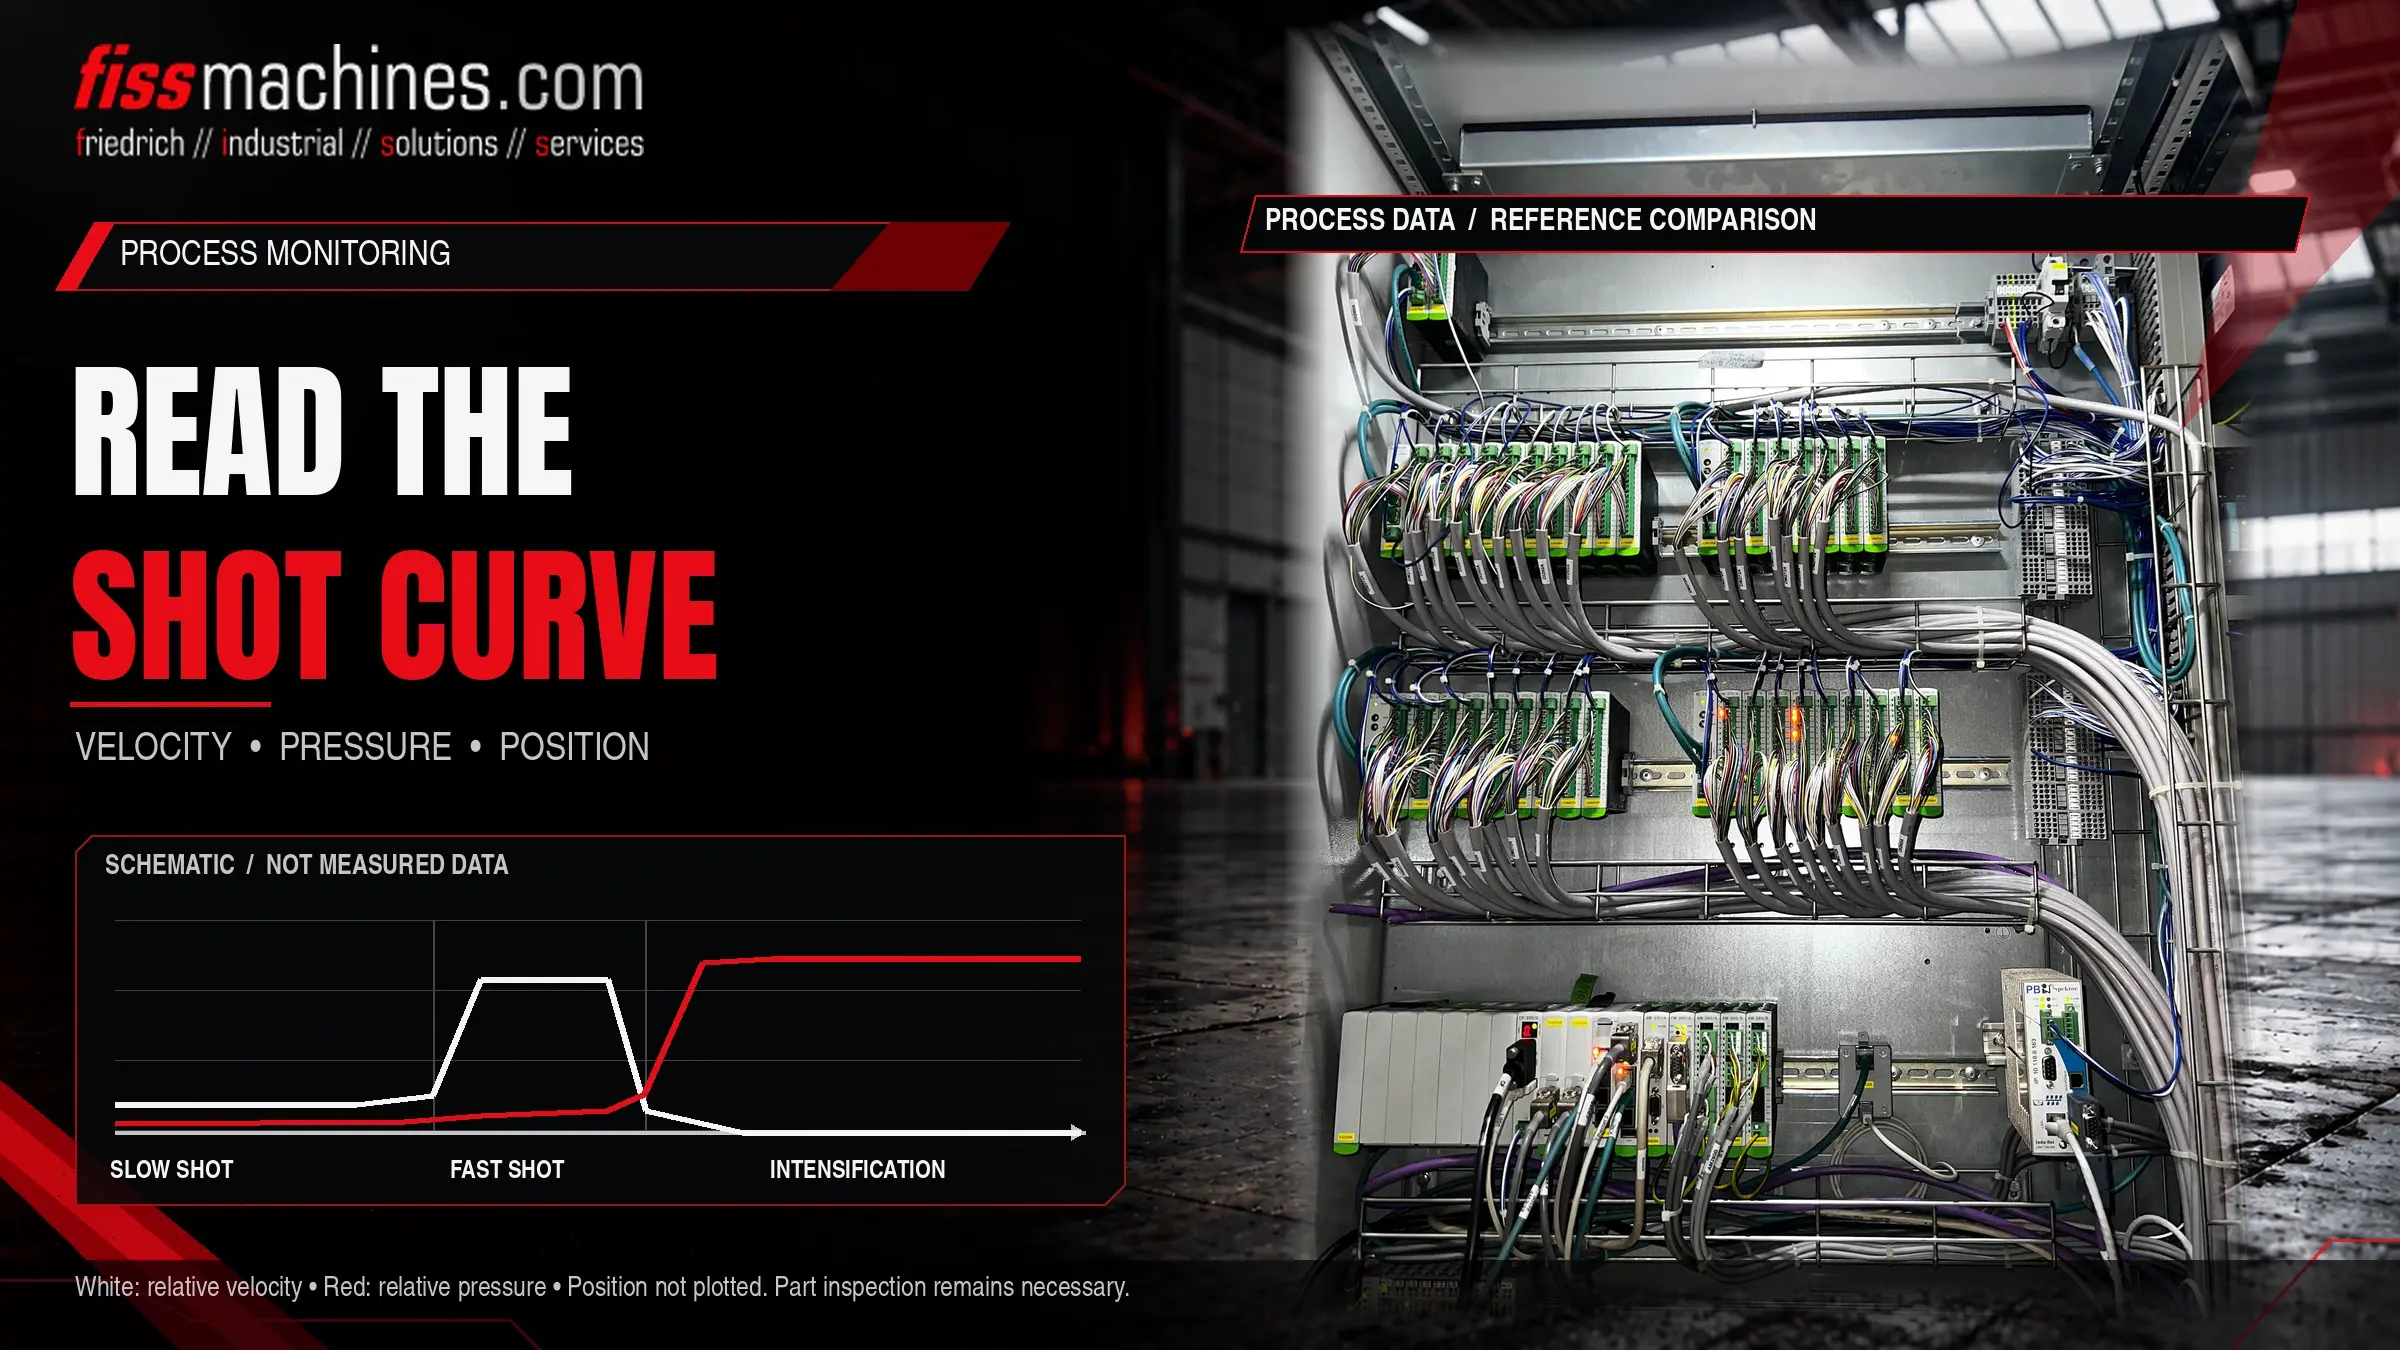
Compreender as curvas de injeção: Monitorização do processo na fundição por injeção
Cada injeção numa máquina moderna de fundição sob pressão deixa um registo: a posição do êmbolo, a velocidade do êmbolo e a pressão hidráulica registadas ao longo de algumas frações de segundo. Quando interpretadas corretamente, estas curvas de injeção mostram se a máquina repetiu a sequência pretendida, onde se desviou e qual o componente que pode ser responsável por isso. São uma das ferramentas de diagnóstico mais úteis na fundição, desde que os dados sejam fiáveis e que as pessoas que os interpretam saibam o que é considerado normal.
O que é que uma curva de injeção nos diz?
Uma curva de injeção representa graficamente o deslocamento do êmbolo, a velocidade do êmbolo e a pressão em função do tempo ou do curso para uma única injeção. Em comparação com um disparo de referência conhecido como «bom», revela desvios na fase lenta, na transição para o disparo rápido, na velocidade do disparo rápido, no aumento da pressão durante a intensificação e na posição final do êmbolo.
Uma curva não prova que uma peça fundida seja boa. Mostra se a máquina se comportou conforme previsto; se esse comportamento produz peças em boas condições ainda tem de ser confirmado através da inspeção das peças fundidas.
Que sinais compõem uma curva de fundição?
O conjunto exato de canais depende da máquina e do seu sistema de controlo, mas a maioria dos sistemas regista um núcleo semelhante. Alguns valores são medidos diretamente, outros são calculados. Saber distinguir uns dos outros é importante quando uma curva parece anómala.
| Sinal | Fonte | O que indica | Limitação |
|---|---|---|---|
| Posição do êmbolo | Transdutor de posição linear no cilindro de injeção | Curso ao longo do tempo, ponto de comutação, posição final | A montagem e a calibração devem estar corretas |
| Velocidade do êmbolo | Normalmente derivada do sinal de posição | Perfil de injeção lenta, velocidade de injeção rápida, desaceleração | Sensível à taxa de amostragem e à filtragem |
| Pressão hidráulica | Transdutores de pressão no cilindro de injeção (lado do pistão e da haste) | Resistência durante o enchimento, aumento da intensidade | A resposta do sensor e a sua posição no circuito afetam a curva |
| Pressão do metal | Calculada a partir das pressões hidráulicas e das relações de área | Pressão aproximada exercida sobre o metal | Valor calculado; o atrito e as perdas dinâmicas não estão incluídos |
| Pressão do acumulador | Transdutor no circuito do acumulador, quando instalado | Energia disponível para injeção rápida e intensificação | Não registado em todas as máquinas |
Muitas células também armazenam valores pontuais por disparo, a par das curvas, tais como velocidade de disparo rápido, posição de comutação, tempo de subida da intensificação, posição final do êmbolo e tempo de ciclo. Estes valores tornam visíveis as tendências ao longo de centenas de disparos sem necessidade de abrir cada curva.
Como ler uma curva de disparo passo a passo
A física das fases de enchimento, incluindo a razão pela qual a injeção lenta tem de empurrar o ar à frente do metal e a importância da ventilação e do vácuo, é explicada no nosso artigo sobre enchimento de moldes e vácuo. Aqui, o foco está no que se deve procurar nos dados registados.
Posição inicial e fase lenta
Verifique se o êmbolo parte da mesma posição e acelera suavemente. Uma linha de velocidade irregular na fase lenta pode indicar um problema no comportamento da válvula, atrito na manga ou um volume de injeção variável.
Transição para a injeção rápida
Compare a posição do curso em que a velocidade aumenta acentuadamente com o valor definido. Uma mudança de fase deslocada altera a quantidade de metal que já se encontra no sistema de alimentação quando a fase rápida começa.
Velocidade da injeção rápida e travagem
Observe o nível, a estabilidade e o final da fase rápida. Os picos no final do enchimento estão frequentemente ligados ao comportamento de travagem no final da injeção e podem exercer pressão sobre a matriz e a máquina.
Intensificação e posição final
Avalie a rapidez com que a pressão aumenta assim que a cavidade estiver cheia e se esta se mantém estável. A posição final do êmbolo indica o comprimento do biscoito e, por conseguinte, o grau de consistência da dosagem.
Desvios típicos e possíveis causas
A tabela abaixo apresenta padrões frequentes. As causas são hipóteses a investigar, não diagnósticos definitivos; várias podem aplicar-se simultaneamente, e o mesmo padrão pode ter origens diferentes em máquinas diferentes.
| Padrão | Possíveis causas | Primeiras verificações |
|---|---|---|
| A posição final varia de disparo para disparo | Dosagem inconsistente, solidificação do metal na manga | Sistema de dosagem, concha ou forno, temperatura da manga |
| Velocidade de injeção rápida inferior à definida | Baixa carga do acumulador, resposta da válvula, aumento do atrito | Pressão e pré-carga do acumulador, válvulas, desgaste do êmbolo e da manga |
| Aumento lento da intensificação | Problemas no multiplicador ou nas válvulas, fuga interna, pré-carga de gás | Circuito do intensificador, vedantes, estado do acumulador |
| Quedas de pressão durante a pausa | Fuga interna, resíduos metálicos na linha de separação | Vedantes do cilindro, válvulas de retenção, bloqueio da matriz e linha de separação |
| Curva de velocidade ruidosa ou irregular | Problemas no sensor ou na cablagem, definições de filtragem agressivas, êmbolo encravado | Transdutor, cablagem, definições de dados, lubrificação do êmbolo |
Antes de alterar as configurações do processo devido a uma curva anómala, confirme se o sensor, a sua montagem e as configurações de registo estão corretas. Um transdutor solto pode simular uma avaria mecânica de forma convincente.
Criação de uma estratégia prática de monitorização
Imagens de referência e faixas de tolerância
A monitorização começa com uma referência definida: curvas e valores individuais provenientes de uma execução estável que produziu peças aprovadas pela inspeção de qualidade. As bandas de tolerância em torno dos valores-chave permitem que a célula sinalize as medições desviantes automaticamente. Bandas demasiado estreitas produzem falsos alarmes e são rapidamente ignoradas; bandas demasiado largas deixam que desvios reais passem despercebidos.
Associação dos dados das tiragens às peças
O valor dos dados de cada peça fundida aumenta significativamente quando cada peça fundida pode ser associada à peça que produziu, por exemplo, através de um contador de peças fundidas ou da marcação da peça. As peças com desvios podem então ser separadas, e os resultados da inspeção podem ser correlacionados com os dados do processo ao longo do tempo. A forma como a triagem de canais de fundição, a marcação e o manuseamento se integram numa célula é abordada no nosso artigo sobre automatização na célula de fundição sob pressão.
Monitorização versus controlo em circuito fechado
Registar curvas não é o mesmo que controlá-las. Muitas máquinas executam a injeção com posições de válvulas predefinidas e registam o resultado; outras ajustam a injeção em tempo real durante cada curso. Ambas podem ser monitorizadas, mas a dispersão esperada e o significado de um desvio diferem.
Curvas de injeção na avaliação de uma máquina usada
As curvas guardadas da produção podem ser uma prova valiosa de como o jato se comportava antes de a máquina ter sido desligada. Quando estiverem disponíveis, peça curvas de diferentes períodos, não apenas um exemplo. Caso não estejam, um teste de funcionamento sob supervisão, sempre que for seguro fazê-lo, permite que as curvas sejam registadas no local. As máquinas mais antigas podem não dispor de qualquer sistema de monitorização de jatos; nesse caso, é frequentemente possível instalar um sistema retroativo, mas os sensores, a integração dos controlos e o esforço envolvido devem ser avaliados com antecedência.
Lista de verificação para uma monitorização fiável da injeção
- Transdutores de posição e pressão identificados, montados de forma segura e calibrados
- Esclarecer quais os canais que são medidos e quais os que são calculados
- Taxa de amostragem e filtragem documentadas e mantidas constantes
- Tiros de referência definidos a partir de uma série com peças aprovadas
- Faixas de tolerância definidas para valores individuais-chave e revistas periodicamente
- Dados das medições associados às peças ou, pelo menos, à hora e ao contador de medições
- Pressões do acumulador e pré-carga incluídas nas rotinas de manutenção
- Responsabilidades definidas: quem analisa os alarmes e quem pode alterar as configurações
- Alterações nas curvas após a manutenção, comparadas com a referência anterior
Perguntas frequentes
A pressão do metal indicada na curva corresponde à pressão real na cavidade?
Normalmente, não exatamente. É normalmente calculada a partir das pressões hidráulicas e das áreas dos cilindros, pelo que o atrito e os efeitos dinâmicos não são incluídos, e a pressão na cavidade também depende da alimentação e da solidificação. Considere-a como um valor de comparação entre as injeções.
As curvas de injeção podem substituir a inspeção por raios X ou outras formas de inspeção de peças?
Não. Mostram se a máquina repetiu a sua sequência. A porosidade ou outros defeitos também podem provir da matriz, da massa fundida ou da temperatura da matriz, o que uma curva de injeção não capta.
Com que frequência devem as curvas de referência ser atualizadas?
Sempre que a matriz, a manga de injeção, o êmbolo ou as configurações relevantes mudarem, e após uma manutenção de grande envergadura. Guarde a referência antiga para que as alterações permaneçam rastreáveis.
É possível equipar uma máquina mais antiga com monitorização de injeções?
Em muitos casos, sim, utilizando sensores de adaptação e um sistema de registo separado ou um controlo atualizado. A viabilidade depende do projeto hidráulico, do espaço de montagem e da forma como os dados vão ser utilizados.
A FISS presta apoio na avaliação e manutenção de máquinas.
Quer esteja a analisar a extremidade de injeção de uma máquina de câmara fria usada ou a planear uma inspeção do seu próprio equipamento, a FISS pode discutir consigo os dados disponíveis e os próximos passos técnicos.
