


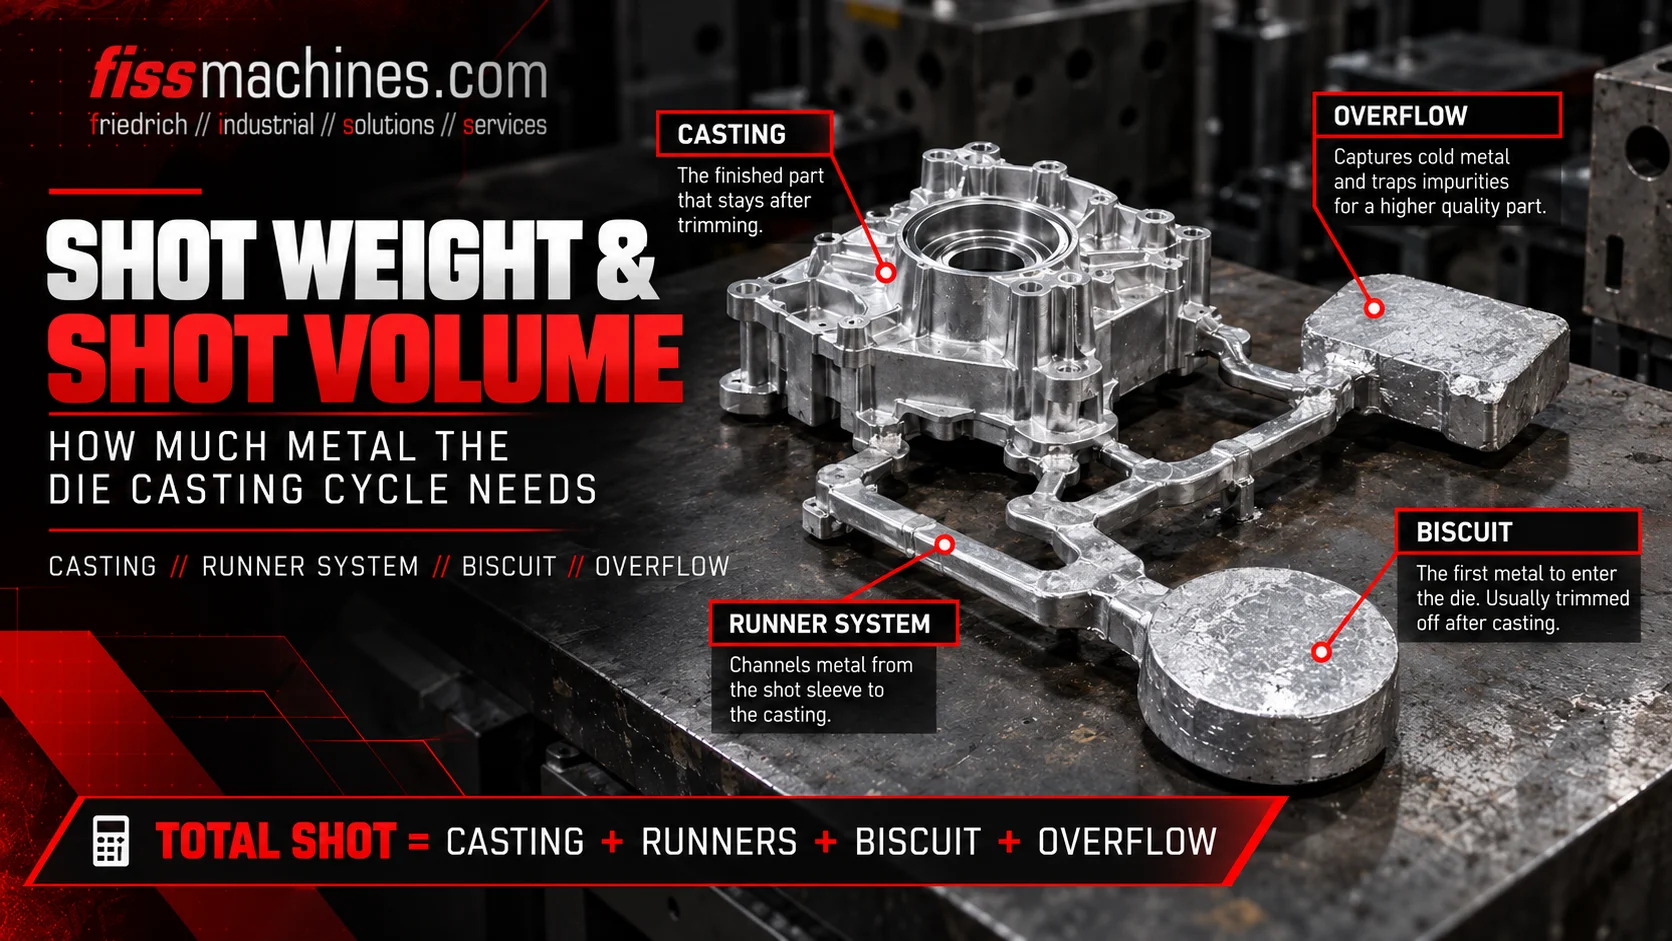
Peso da injeção e volume de fundição: como escolher a unidade de injeção adequada
A força de fecho é normalmente o primeiro valor que as pessoas comparam, mas uma máquina de fundição por injeção também tem de fornecer a quantidade certa de metal à pressão adequada em cada injeção. O peso da injeção, o diâmetro do êmbolo, o volume da manga de injeção e a pressão específica de fundição estão intimamente ligados. Compreender estas relações ajuda a avaliar se uma unidade de injeção se adapta realmente a um molde e a uma peça.
Como verificar se a unidade de injeção é suficientemente grande?
Some a massa total da injeção: todas as peças fundidas, mais canais de alimentação, portas, transbordamentos e resíduos. Converta esta massa num volume de metal utilizando a densidade da liga líquida. Em seguida, compare-a com o volume útil da manga de injeção para o diâmetro do êmbolo previsto e verifique a taxa de enchimento resultante e a pressão específica de fundição que a extremidade de injeção pode gerar com esse diâmetro.
Um êmbolo demasiado grande reduz a pressão de fundição alcançável; um demasiado pequeno pode não conter metal suficiente. A escolha certa é um equilíbrio entre ambos, confirmado pelos dados da máquina e pelo projeto da matriz.
O que faz parte do peso da fundição?
O peso da injeção corresponde à massa total de metal injetado num ciclo, e não apenas ao peso da peça fundida acabada. Na prática, o sistema de alimentação e os excessos de material podem representar uma parte substancial da injeção, especialmente no caso de peças de paredes finas ou matrizes com várias cavidades.
| Componente | Função | Nota |
|---|---|---|
| Peças fundidas | As peças propriamente ditas, uma ou mais por injeção. | Utilize o peso bruto antes da usinagem. |
| Canais e portas | Orientam o metal desde a manga até à cavidade. | Definidos pelo projeto da matriz. |
| Transbordamentos e orifícios de ventilação | Recolhem o metal frio e oxidado e ajudam a ventilar a cavidade. | Frequentemente subestimados nos cálculos iniciais. |
| Biscoito | Metal remanescente na frente do êmbolo que transmite a pressão. | A sua espessura varia consoante a precisão da dosagem. |
As máquinas de câmara quente não têm «biscuit»; a dose é alimentada através do pescoço de ganso e do bico, e o canal de alimentação assume o seu lugar no cálculo.
Conversão do peso da dose em volume de metal
A manga de injeção contém um volume, não uma massa. O peso da injeção deve, portanto, ser dividido pela densidade da liga no seu estado líquido, que é inferior à densidade da peça fundida sólida. Para as ligas de alumínio, a densidade do líquido próxima da temperatura de fundição é de aproximadamente 2,3 a 2,4 g/cm³; o valor exato deve ser consultado nos dados da liga.
Vmetal =mshot /ρlíquido
Vmetal em cm³,mshot em g, ρlíquido em g/cm³. Pressuposto: considera-se a injeção completa, incluindo o «biscuit», e o metal está totalmente líquido no momento do vazamento.
As fichas técnicas das máquinas indicam frequentemente um peso máximo de injeção para cada diâmetro de êmbolo. Verifique em que liga e em que condições de referência estes valores se baseiam antes de os comparar com o seu próprio cálculo.
Rácio de enchimento: até que ponto está cheia a manga de injeção?
A taxa de enchimento descreve a proporção do volume útil da manga de injeção que é ocupada pelo metal após a injeção. Influencia fortemente a quantidade de ar presente na manga e o comportamento da onda de metal durante a primeira fase lenta da injeção.
Rácio de enchimento =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 em cm² (d = diâmetro do êmbolo em cm); Leff = comprimento útil do tubo em cm entre a face do êmbolo na posição inicial e a extremidade do tubo do lado da matriz.
Uma baixa taxa de enchimento deixa um grande volume de ar acima do metal, o que torna mais provável a formação de ondas e o aprisionamento de ar, exigindo uma injeção lenta cuidadosamente ajustada. Uma taxa de enchimento muito elevada reduz o volume de ar, mas deixa menos margem para a injeção e pode aumentar o risco de derramamento de metal pela abertura de injeção. Os valores-alvo adequados dependem do comprimento da manga, do perfil de injeção lenta e da peça, devendo ser validados no processo. A forma como as fases de enchimento subsequentes afetam a qualidade é explicada no nosso artigo sobre enchimento do molde e vácuo.
Pressão específica de fundição e diâmetro do êmbolo
O cilindro de injeção exerce uma força. A pressão que atua sobre o metal resulta desta força dividida pela área do êmbolo. Com a mesma força de injeção, um êmbolo mais pequeno produz, portanto, uma pressão específica mais elevada, mas retém menos metal.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Uma vez que 1 kN/cm² equivale a 100 bar. As perdas decorrentes do atrito e dos efeitos dinâmicos são desconsideradas nesta relação simplificada.
A pressão específica também determina a força de fixação necessária, uma vez que a pressão do metal atua sobre a área projetada da peça fundida e do sistema de canais de alimentação. A extremidade de injeção e a unidade de fixação devem, por isso, ser sempre avaliadas em conjunto.
Um cálculo simplificado
Os valores a seguir são hipotéticos e servem apenas para ilustrar o método. Suposições: uma carga de alumínio de 3,5 kg (peças fundidas, canais de alimentação, transbordamentos e biscuit), densidade do líquido de 2,4 g/cm³, comprimento útil da manga de 50 cm e uma força de intensificação de 400 kN.
| Ø do êmbolo | Área do êmbolo | Volume da manga | Rácio de enchimento | Pressão específica |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1 924 cm³ | aprox. 76 % | aprox. 1 040 bar |
| 80 mm | 50,3 cm² | 2 513 cm³ | aprox. 58 % | aprox. 800 bar |
Volume de metal em ambos os casos: 3 500 g / 2,4 g/cm³ ≈ 1 458 cm³. A comparação mostra o compromisso: o êmbolo mais pequeno proporciona mais pressão e uma manga mais cheia, enquanto o maior deixa mais reserva de volume a uma pressão mais baixa. A opção mais adequada para a peça depende dos seus requisitos de qualidade e do design da matriz.
Lista de verificação para avaliar uma unidade de injeção
- Peso total da injeção determinado, incluindo transbordamentos e «biscuit»
- A densidade da liga líquida deve ser obtida a partir dos dados da liga, e não da densidade do estado sólido
- Identificados os diâmetros de êmbolo e as mangas de injeção disponíveis para a máquina
- Comprimento útil da manga medido ou obtido a partir da documentação
- Rácio de enchimento calculado para cada diâmetro de êmbolo candidato
- A força de injeção e a pressão específica resultante foram verificadas em relação aos requisitos
- Força de fixação verificada em função da pressão resultante e da área projetada
- Precisão de dosagem da concha ou do forno suficiente para garantir uma espessura consistente do biscoito
- O estado da manga de injeção, do êmbolo e do cilindro de injeção foi inspecionado nas máquinas utilizadas
Uma dosagem consistente é um pré-requisito para rácios de enchimento repetíveis. As diferenças entre fornos de dosagem, de fusão e de manutenção são abordadas no nosso artigo Fornos de dosagem, de fusão ou de manutenção?
Perguntas frequentes
É possível alterar o diâmetro do êmbolo numa máquina já existente?
Na maioria das vezes, sim, dentro dos limites indicados pelo fabricante. A manga de injeção, o êmbolo, a montagem da manga e, eventualmente, a interface da matriz têm de ser compatíveis. Verifique quais os tamanhos aprovados para a máquina específica.
Por que razão se utiliza a densidade do líquido em vez da densidade do sólido?
A manga é preenchida com metal líquido, que ocupa mais volume do que a mesma massa na forma sólida. Utilizar a densidade sólida levaria a subestimar o volume necessário.
Será que uma unidade de injeção maior é sempre a escolha mais segura?
Não necessariamente. Uma unidade sobredimensionada pode forçar uma baixa taxa de enchimento ou um êmbolo maior com uma pressão específica mais baixa. O objetivo é uma combinação adequada, não o valor máximo.
A FISS ajuda a comparar os dados finais da injeção com a sua peça.
Envie-nos o peso da injeção, a liga e as dimensões do molde da sua peça. A FISS pode verificar quais as máquinas de fundição por injeção a câmara fria usadas que oferecem uma combinação adequada de capacidade de injeção, tamanhos de êmbolo e força de fixação.
