


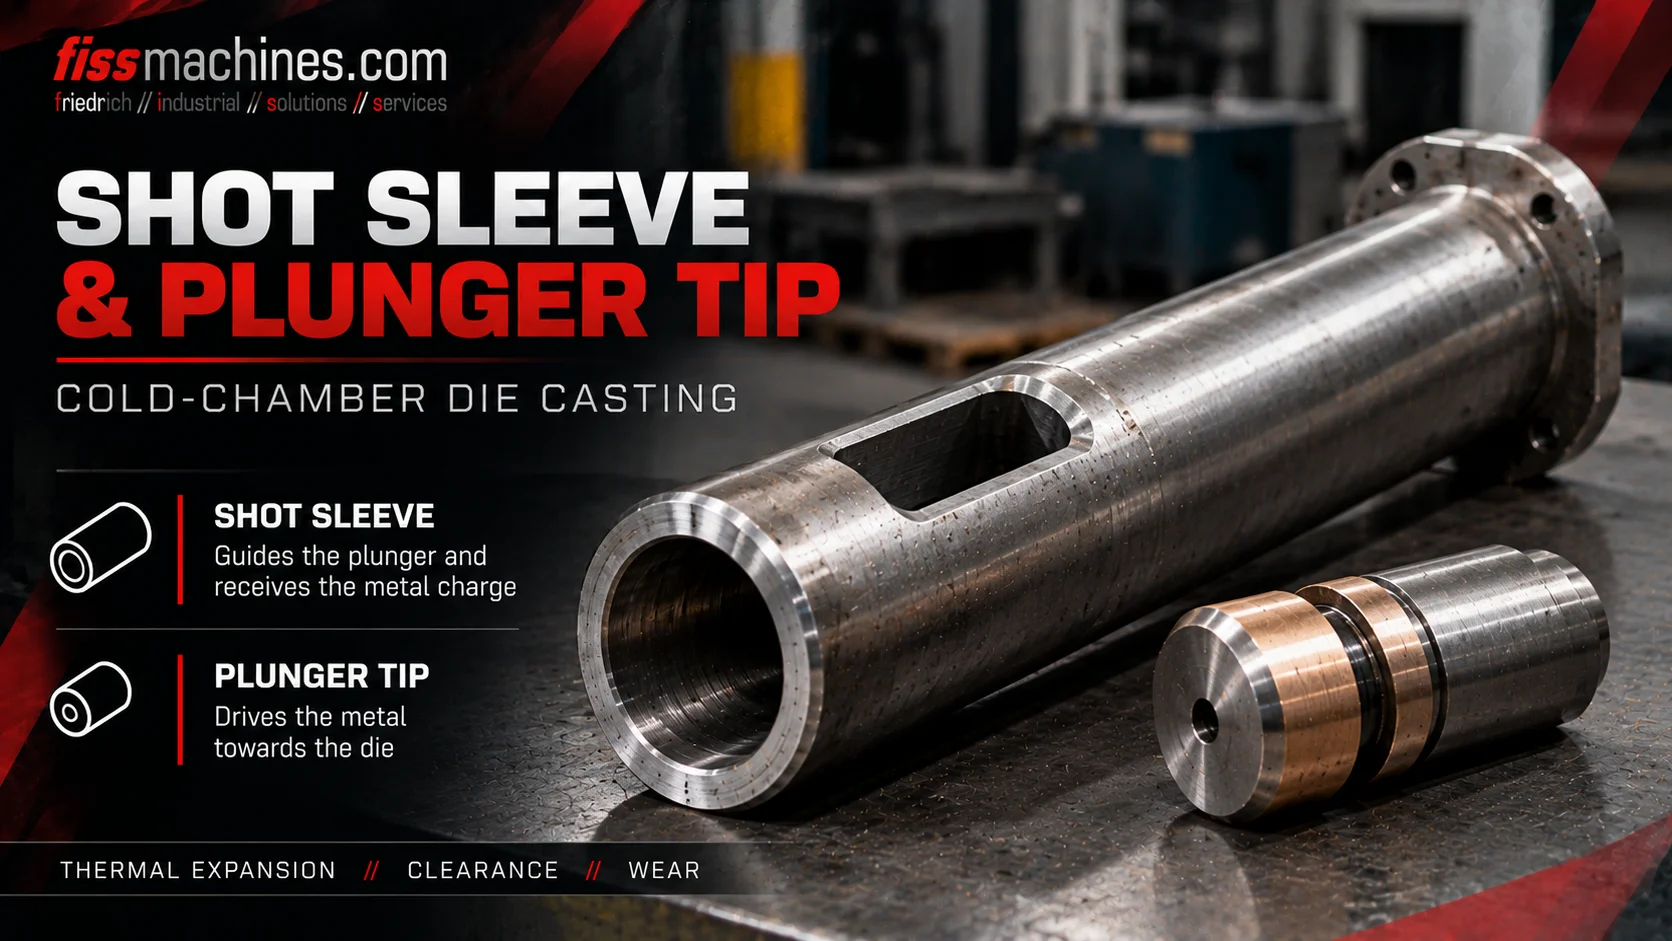
Anéis de disparo e êmbolos em Gotícula de Injeção a Frio: Função e Desgaste
Na die casting a frio de alta pressão, o metal líquido é introduzido num tubo de disparo antes que um êmbolo o force através do sistema de canalização até ao molde fechado. Embora o tubo de disparo e a ponta do êmbolo sejam componentes relativamente pequenos comparados com a unidade de travamento, o seu estado térmico, mecânico e tribológico pode influenciar o comportamento de enchimento, a estabilidade do ciclo e os custos de manutenção.
O que fazem o tubo de disparo e o êmbolo?
O tubo de disparo recebe uma quantidade medida de metal líquido, enquanto o êmbolo e a ponta do êmbolo deslocam-no em direção ao molde. O processo tipicamente inclui um movimento inicial controlado, uma corrida de enchimento rápida e uma fase de intensificação de pressão. Desgaste, folga excessiva ou lubrificação inadequada podem interferir nesta sequência.
Tubo de disparo, ponta do êmbolo e avançamento: o que pertencem juntos?
Um sistema típico de injecção horizontal a frio inclui um tubo de disparo montado no lado do molde ou na fixação do prato, uma abertura de enchimento ou vertimento, uma ponta de êmbolo, uma haste de êmbolo e um acionamento de injecção. O tubo liga a região de introdução do metal ao sistema de canais do molde.
A ponta do êmbolo move-se dentro do tubo com uma folga deliberadamente controlada. A sua construção e materiais devem resistir ao contacto com metal quente e a aceleração repetida. Dependendo do fabricante, a ponta pode usar um conceito de vedação ou anel de desgaste e lubrificação ou arrefecimento dedicados.
Um tubo de disparo nunca deve ser avaliado apenas pela sua diameter. O comprimento, geometria interna, montagem, posição de entrada, design da ponta, comportamento térmico e o perfil de injecção da máquina devem formar um sistema compatível.
Orientação do metal
Recebe metal fundido e forma o cilindro orientador para o êmbolo que avança.
Desloca o metal
Transfere o movimento de injecção para o metal, operando com folga controlada.
Controla o caudal
Fornece velocidade e pressão de acordo com as definições da máquina e do processo.
As três fases importantes de um ciclo de injecção a frio
Na primeira fase de movimento, o êmbolo avança de forma controlada. O objetivo é deslocar o metal sem criar ondas de ar desnecessárias que prendam ar. O perfil de disparo lento escolhido deve corresponder ao nível de enchimento e à geometria do tubo.
Durante a fase seguinte, o sistema de injecção acelera para encher a cavidade do molde dentro do tempo necessário. A transição do disparo lento para o rápido deve ser coordenada com o design do canal, geometria de casting e condições térmicas.
Após o enchimento, o sistema de pressão aplica uma fase de intensificação ou sustento conforme especificado pelo processo de vertimento. Este comportamento de pressão afeta o abastecimento durante os estágios iniciais de solidificação, mas não pode eliminar todas as inclusões de gás nem corrigir um caminho de fluxo mal desenhado.
| Fase do processo | Objetivo primário | Risco típico |
|---|---|---|
| Traço inicial controlado | Acarretar o metal enquanto se limita a entrância de ar | Ondas de ar ou entrada prematura de ar |
| Corrida de enchimento rápida | Encher a cavidade à taxa requerida | Juntas frias, erosão ou entrada de ar por definições inadequadas |
| Intensificação de pressão | Aplicar a pressão pós-enchimento requerida | Transmissão de pressão insuficiente ou picos de pressão |
Sinais comuns de desgaste do tubo de disparo e do êmbolo
A cada ciclo combinam-se elevados gradientes de temperatura, contacto com metal, fricção e carga mecânica repetida. O tubo de disparo pode apresentar riscos, erosão localizada, depósitos de adesão ou alterações dimensionais. As pontas do êmbolo e os elementos de vedação podem desgastar-se ou sofrer danos.
A folga excessiva pode permitir que o metal passe ao redor da ponta do êmbolo; dependendo do sistema, isto pode contribuir para depósitos, aderência, instabilidade ou fuga de metal. Por outro lado, uma folga operacional insuficiente causada por peças erradas ou expansão térmica pode levar a uma prisão.
Uma mudança na curva de pressão de injecção, atrito de curso incomum ou fuga repetível é motivo para investigação. Estes sintomas não constituem diagnóstico isolado: a condição hidráulica, lubrificação, temperatura e parâmetros de disparo também devem ser considerados.
Riscos e depósitos
Inspecionar o furo em busca de dano localizado e acumulação excessiva de material.
Desgaste e fuga
Avaliar a folga montada e os elementos de vedação conforme especificado pelo fabricante.
Aumento de resistência
Correlacionar curvas de força ou de pressão com inspeção mecânica e dados do processo.
Por que a lubrificação e a gestão de temperatura importam
A interface deslizante entre a ponta do êmbolo e o tubo de disparo requer um conceito operacional adequado. O tipo, a quantidade e a localização da lubrificação devem seguir as recomendações do fabricante da máquina ou do componente e do liga metálica em processamento.
Pouca lubrificação pode acelerar o desgaste; lubrificante em excesso ou mal posicionado pode introduzir resíduos indesejados e gases de processo. O objetivo não é a lubrificação máxima, mas a aplicação controlada e repetível.
Quando o tubo, a ponta ou as condições de arrefecimento mudam, o ajuste necessário à temperatura de funcionamento pode também mudar. Substitua componentes gastos como uma combinação aprovada, em vez de montar uma peça nominalmente similar sem verificação dimensional.
Checklist prático de inspeção para uma máquina a frio usada
Uma inspeção visual da unidade de injecção é um ponto de partida útil, mas um perfil de disparo funcional fornece evidência adicional. Quando a operação é possível, reveja o comportamento do disparo lento e rápido da máquina, traços de pressão e qualquer histórico de adesão ou substituição frequente da ponta.
Durante a renovação ou uma movimentação da máquina, meça o diâmetro da manga de ataque e as zonas de desgaste, inspecione a ponta, os elementos de vedação, o alinhamento da haste, o sistema de lubrificação e as ligações de refrigeração. Confirme que peças de substituição com as especificações corretas estejam disponíveis.
- Registre o diâmetro, o comprimento e o tipo de montagem da manga de ataque
- Inspecione o furo interno em busca de arranhões, erosão e depósitos
- Verifique o estado da ponta do plunger e o claro definido pelo fabricante
- Inspecione o alinhamento da haste, acoplamento e suporte de guia
- Verifique o equipamento de lubrificação e as ligações de refrigeração
- Revise as curvas de velocidade e pressão de injeção, se disponíveis
- Confirme peças de substituição, manuais e documentação de serviço
A manga de ataque é uma parte da seleção mais ampla da máquina
A unidade de injecção deve corresponder ao volume de shot exigido, liga e sistema de canalização. Tão importante quanto isso são a força de montagem, as dimensões utilizáveis do molde, a condição hidráulica, a automação e o suporte a peças de reposição.
A FISS lista máquinas usadas de fundição em câmara fria e células de moldação completas. Numa máquina usada, o equipamento relevante de manga de ataque e de plunger deve ser documentado e avaliado face à tarefa de produção futura, não assumindo que seja adequado apenas porque a máquina já esteve em serviço.
Perguntas Frequentes sobre Mangas de Ataque e Plungers
A manga de ataque é utilizada em fundição em câmara quente?
A configuração convencional horizontal da manga de ataque e da haste descrita aqui está associada a máquinas de câmara fria. Máquinas de câmara quente utilizam uma configuração de injecção submersa diferente.
Por que a fase de velocidade lenta é importante?
Um perfil de velocidade inicial adequado ajuda a mover o metal em direção ao gate, limitando o overturning da onda e o aprisionamento de ar indesejado na manga de ataque.
O que causa desgaste da ponta do plunger?
Carga térmica, atrito, partículas Abrasivas, lubrificação inadequada, ajuste incorreto e problemas de alinhamento podem contribuir.
A ponta do plunger desgastada causa porosidade?
Não necessariamente. O desgaste pode afetar a estabilidade da injeção, mas a porosidade tem várias causas potenciais. Condições de enchimento, venting, qualidade do metal e dados de processo devem ser avaliados em conjunto.
Qualquer ponta de plunger de substituição pode ser instalada?
Não. O material, diâmetro, folga, conceito de vedação e condições térmicas devem corresponder à manga de ataque e à especificação do fabricante.
À procura de uma máquina usada de fundição em câmara fria?
A FISS apoia a compra e venda de máquinas individuais e de células de moldação completas. Verifique a unidade de injecção, a capacidade de shot e o estado geral da máquina para a sua aplicação.
Ver Máquinas em Câmara FriaBase técnica e fontes
Fundamentos técnicos: Handbuch Urformen, seção 1.6.4.1.1 sobre as fases de injecção em câmara fria. Notas adicionais são orientações gerais de inspeção técnica, não tolerâncias específicas do fabricante. Sumário original; nenhuma figura de fonte reproduzida.
