


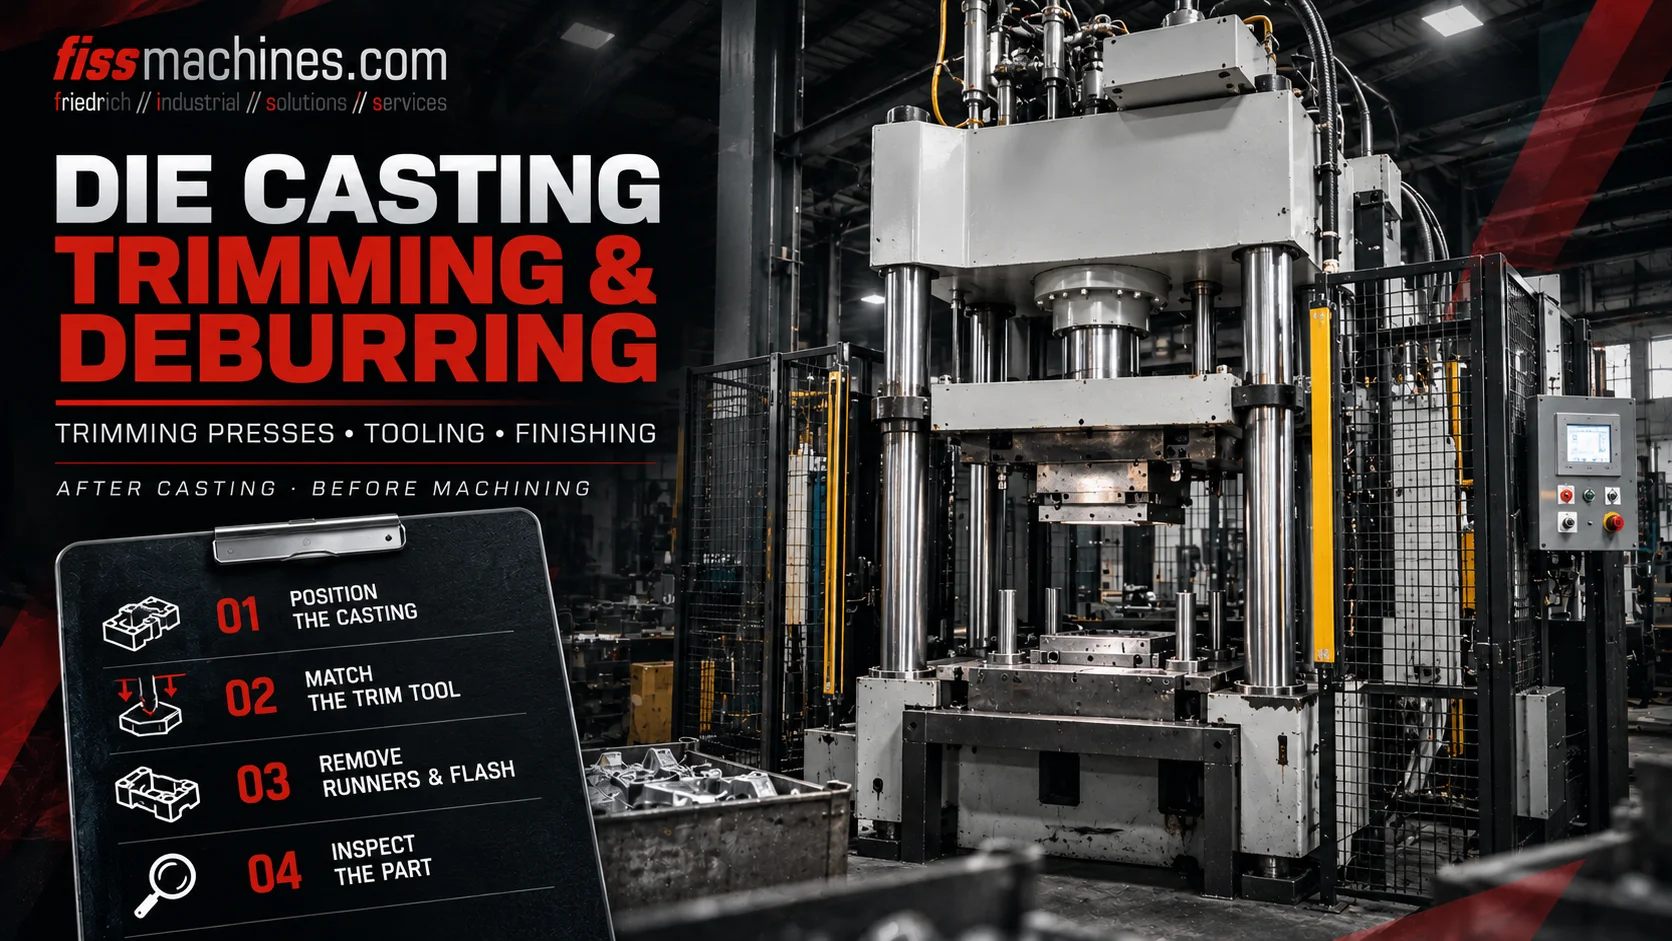
Corte na fundição sob pressão: prensas de corte, matrizes e operações de acabamento
Quando uma peça moldada por injeção sob alta pressão é retirada da matriz, podem ainda permanecer ligados canais de alimentação, excessos de material e rebarbas finas. A sua remoção constitui uma etapa de produção definida, e não apenas um ajuste estético. As prensas de corte, as matrizes de corte e os sistemas de rebarbação a jusante ajudam a preparar as peças para inspeção, montagem ou maquinagem CNC.
O que faz uma prensa de corte na fundição sob pressão?
Uma prensa de corte aciona uma matriz de corte dedicada através de um curso controlado para separar canais de alimentação, elementos de transbordamento e material em excesso selecionado de uma peça fundida. O processo pode ser integrado com a extração e transferência robotizadas. Dependendo da geometria e dos requisitos de qualidade, poderá ainda ser necessário um rebareamento ou maquinagem adicional.
Da remoção da peça fundida ao componente aparado
Depois de a peça fundida ter solidificado suficientemente, o molde abre-se e a peça é removida manualmente ou por um robô ou extrator. A peça fundida pode ainda incluir um sistema de canais de alimentação, resíduos da porta de entrada, cavidades de transbordamento e rebarbas ao longo de determinadas arestas.
Numa célula automatizada, um robô de manuseamento pode transferir a peça fundida para uma prensa de aparagem assim que a área da matriz estiver desimpedida. A peça é colocada numa ferramenta de aparagem adequada e apoiada em pontos apropriados. A prensa executa então o curso definido, separando o material em excesso.
A peça fundida aparada é removida e pode passar para o jateamento, acabamento vibratório, lavagem, inspeção ou maquinagem CNC. Esta sequência de processos varia consoante a aplicação; nem todas as peças fundidas necessitam do mesmo equipamento de aparagem.
Retire a peça com segurança
A peça e o sistema de alimentação e transbordamento a ela associado saem da matriz de fundição.
Separar as características definidas
Uma matriz de aparagem adequada remove os canais de alimentação, os canais de distribuição e as arestas em excesso pretendidos.
Acabamento de superfícies críticas
Dependendo das especificações, seguem-se operações adicionais de rebarbação, jateamento ou maquinagem.
Como funciona uma prensa de corte e o seu conjunto de ferramentas
Uma prensa de corte típica para fundição sob pressão possui uma estrutura rígida, uma placa superior ou móvel, um suporte inferior para as ferramentas e um sistema de acionamento que gera a força e o curso necessários. Os sistemas de acionamento hidráulico são comuns, mas o projeto específico deve ser avaliado de acordo com a aplicação.
A matriz de corte contém elementos de posicionamento e suporte, arestas de corte e, quando necessário, mecanismos de ejeção ou de remoção. A geometria de corte é fabricada para a peça fundida específica; uma ferramenta de corte de uso geral não pode substituir automaticamente uma matriz de corte específica para a produção.
A prensa não tem de gerar a mesma força que o sistema de fixação da máquina de fundição sob pressão. A força de corte depende do material a separar, do comprimento de corte, da espessura efetiva, da geometria e das condições da ferramenta. Deve ser determinada para a operação em questão.
| Componente | Função | Ponto de avaliação |
|---|---|---|
| Estrutura da prensa e guias | Manter um curso guiado e repetível | Folga, alinhamento e deformação das guias |
| Acionamento hidráulico ou outro | Fornecer força de prensagem e curso | Fugas, velocidade, pressão e controlo |
| Matriz de corte | Localizar e separar o material | Danos na aresta de corte, ajuste, desgaste e suporte |
| Ejeção e remoção | Libertação da peça aparada ou dos resíduos | Remoção fiável e manuseamento seguro da peça |
O corte, a rebarbação e a maquinagem CNC são tarefas diferentes
O corte geralmente refere-se à separação de elementos definidos da peça fundida, tais como canais de alimentação e cavidades de transbordamento, utilizando uma prensa e uma ferramenta de corte. A rebarbação visa remover rebarbas residuais mais pequenas ou arestas afiadas e pode ser realizada através de diferentes processos.
Dependendo dos requisitos da superfície, o acabamento pode envolver ferramentas manuais, rebarbação robotizada, acabamento vibratório, jateamento ou maquinagem direcionada. A maquinagem CNC é utilizada quando superfícies funcionais precisas, furos ou roscas têm de cumprir tolerâncias mais rigorosas.
Uma peça fundida aparada por prensa não é, portanto, necessariamente um componente acabado. A cadeia completa do processo deve ser definida de acordo com a inspeção efetiva e os requisitos do cliente.
Remover elementos aderentes
A ferramenta de prensagem separa os canais de alimentação, os canais de escoamento e os excessos selecionados.
Melhorar as arestas
Remova rebarbas residuais, arestas afiadas e pequenos resíduos.
Criar características de precisão
Acabe furos, faces de encaixe e outras dimensões que exijam corte.
Como os robôs de extração e as prensas de corte interagem
A manipulação robótica pode ligar a máquina de fundição a uma prensa de corte. As pinças têm de se adaptar à geometria e à temperatura reais da peça, garantindo simultaneamente uma transferência segura e um posicionamento repetível.
A sequência deve evitar colisões entre a máquina de fundição sob pressão, o sistema de extração, a prensa de corte e qualquer equipamento de descarga. Proteções de segurança, acesso monitorizado e sinais das máquinas corretamente integrados são essenciais.
O tempo de ciclo não pode ser avaliado apenas com base na duração do curso da prensa. O carregamento, o posicionamento preciso, o corte, a remoção da peça e dos resíduos, bem como eventuais etapas de arrefecimento ou inspeção, contribuem todos para o ciclo efetivo da célula.
Que defeitos podem resultar de uma operação de recorte inadequada?
Um suporte inadequado da peça ou lâminas de corte cegas podem deformar secções finas da peça fundida ou provocar quebras indesejadas nas arestas. O desalinhamento pode levar a linhas de corte inconsistentes ou a danos numa superfície funcional.
A solução recomendada consiste numa verificação sistemática da geometria da ferramenta de corte, do alinhamento da máquina, da localização da peça, da sequência de operações e do estado do material de fundição. O processo de corte não consegue corrigir a porosidade a montante nem outros defeitos criados durante a fundição.
- Verifique se a peça fundida está corretamente assente no seu dispositivo de fixação
- Inspecione as arestas de corte da ferramenta e as peças de desgaste
- Verifique o plano de corte, o curso e o alinhamento da ferramenta
- Monitorize a distorção da peça e a qualidade das arestas
- Confirme se os resíduos são removidos e não bloqueiam a ferramenta
- Inspecione o conceito de segurança e as interfaces de automação
Como avaliar uma prensa de corte para peças de fundição sob pressão usada
No caso de uma prensa de corte usada, a força de prensagem nominal é apenas o ponto de partida. As dimensões de trabalho claras, a abertura livre, o curso, a geometria da placa de pressão, o acesso para manuseamento, o sistema de controlo e as interfaces de ferramentas são igualmente importantes.
Inspecione a estrutura, as guias, o sistema hidráulico, o equipamento elétrico, o espaço para as ferramentas, os dispositivos de segurança e o histórico documentado da máquina. Uma prensa usada pode necessitar de uma nova matriz de corte e de adaptação à célula de produção.
A FISS oferece prensas de corte usadas para aplicações de fundição e industriais. A prensa e o seu conjunto de acessórios efetivo devem ser adequados aos requisitos do componente e de produção antes da compra.
| Critério de seleção | Por que é importante |
|---|---|
| Força de prensagem | Deve corresponder à operação de corte específica |
| Curso e folga | Devem acomodar a altura e o movimento da ferramenta |
| Disposição da mesa e das guias | Afeta o encaixe da ferramenta, a repetibilidade e o acesso |
| Manuseamento e proteção | Determina a ligação segura à célula global |
| Documentação e estado | Facilita a manutenção, o transporte e a recomissionamento |
Perguntas frequentes sobre o corte de peças de fundição sob pressão
O que é removido por uma prensa de corte de peças fundidas?
Dependendo da matriz de corte, é possível separar canais de alimentação, secções de entrada, excessos de material, rebarbas e outros materiais em excesso definidos.
Todas as peças de fundição sob pressão requerem uma prensa de corte?
Não. O método de acabamento escolhido depende da geometria da peça, do processo de fundição, do volume de produção e dos requisitos de qualidade.
O corte é o mesmo que o rebarbamento?
Não exatamente. O corte geralmente separa elementos salientes maiores e bem definidos, enquanto a remoção de rebarbas elimina rebarbas residuais ou arestas afiadas.
Como se calcula a força de pressão necessária?
Depende do material, do comprimento efetivo de corte, da espessura, da geometria de corte e das condições da ferramenta. É diferente da força de fixação da máquina de fundição.
Uma prensa de recorte usada pode funcionar com uma peça fundida diferente?
Na maioria das vezes, sim, desde que a força, o curso, o espaço de trabalho, os comandos e as medidas de segurança sejam adequados. Poderá ser necessária uma matriz de corte específica para o componente, bem como outras adaptações.
Procura uma prensa de corte usada?
A FISS apresenta uma lista de prensas de corte usadas e presta apoio na seleção de maquinaria e em projetos internacionais de equipamento. Certifique-se sempre de que a prensa, a matriz de corte e o conceito de manuseamento correspondem à peça fundida pretendida.
Ver prensas de corte usadasBases técnicas e fontes
Contexto geral do processo: «Handbuch Urformen», secções 1.7.2 e 1.7.3 sobre separação e rebarbação; categoria pública de prensas de corte usadas da FISS. Artigo original; sem alegações de desempenho específicas para qualquer máquina.
