


Pulverização na moldagem por injeção: Por que razão o agente desmoldante, o padrão de pulverização e o arrefecimento são importantes
Assim que uma peça fundida é removida da matriz aberta, a preparação para a próxima injeção começa imediatamente. As superfícies do molde têm de ser limpas, arrefecidas quando necessário, e tratadas com uma quantidade definida de agente desmoldante ou lubrificante. A tecnologia de pulverização do molde desempenha, portanto, um papel importante na manutenção de condições repetíveis de ciclo para ciclo.
Qual é o objetivo da pulverização do molde na fundição por injeção?
As máquinas de pulverização de matrizes e os robôs de pulverização tratam a matriz aberta entre dois ciclos de fundição. Dependendo da aplicação, podem aplicar agente desmoldante, expulsar resíduos soltos, influenciar a temperatura da superfície e lubrificar componentes móveis selecionados da matriz.
O objetivo não é a quantidade máxima de pulverização, mas um padrão de pulverização repetível, adaptado à geometria e às condições térmicas da matriz.
Pulverização da matriz entre dois ciclos de fundição
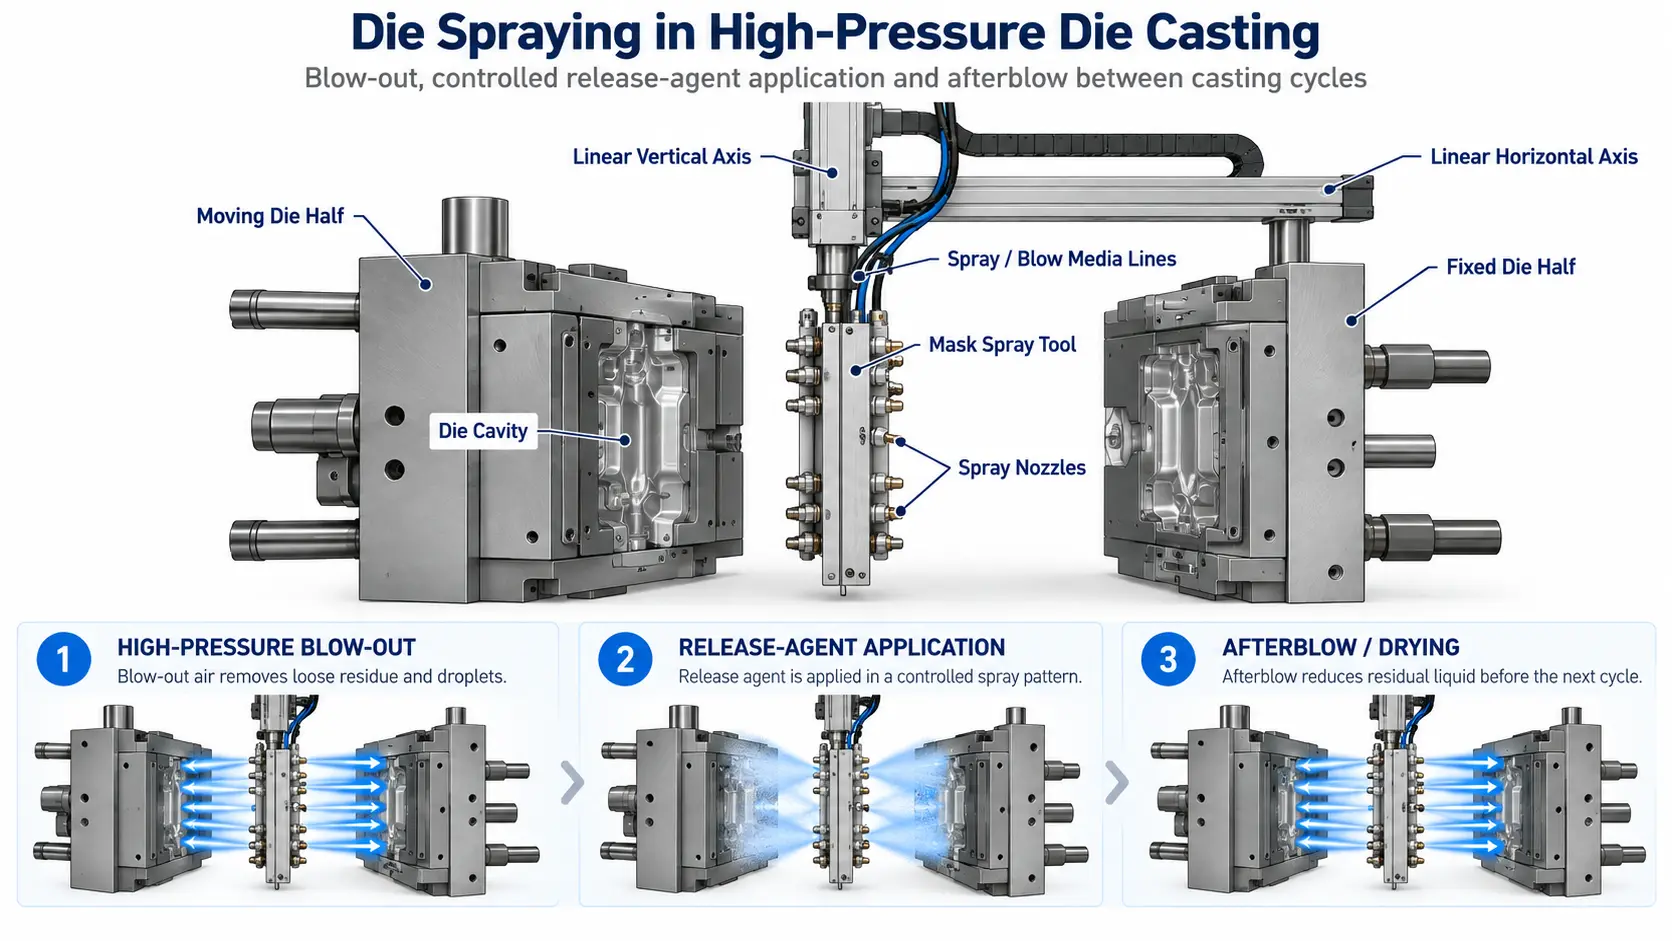
Numa célula automatizada de fundição sob pressão, a unidade de pulverização desloca-se entre as metades abertas do molde após a remoção da peça fundida. Uma ferramenta de pulverização específica para o molde posiciona vários bicos junto às superfícies pretendidas.
Dependendo do conceito de pulverização, o processo pode incluir sopro de alta pressão, aplicação controlada de agente desmoldante e um sopro final antes de a unidade de pulverização se retrair.

A pulverização do molde realiza várias tarefas ao mesmo tempo
A matriz é submetida a cargas térmicas e mecânicas repetidas durante a produção. Após a abertura, deve ser reposto num estado definido antes do início do próximo ciclo de fundição.
Um sistema moderno de pulverização de matrizes é, portanto, mais do que um dispositivo que se limita a pulverizar líquido sobre a matriz. Dependendo da aplicação, pode desempenhar várias funções.
Criação de uma película de desmoldagem definida
O agente desmoldante é aplicado em áreas selecionadas da matriz para facilitar a separação fiável da peça fundida solidificada da matriz.
Remoção de resíduos soltos
O jato de ar permite remover partículas soltas, gotículas e resíduos das cavidades, contornos e áreas de difícil acesso da matriz.
Influência na temperatura da superfície
A aplicação por pulverização também altera as condições térmicas da superfície da matriz aberta e, por conseguinte, interage com o sistema interno de controlo de temperatura.
Tratamento dos componentes móveis da matriz
Dependendo do equipamento, os deslizadores e outros componentes móveis sujeitos a cargas mecânicas podem ser lubrificados de forma direcionada.
Quando é que ocorre a pulverização da matriz?
O processo de pulverização ocorre entre dois ciclos de fundição. O sistema de pulverização só pode entrar na área de trabalho depois de a matriz se ter aberto e a peça fundida ter sido removida.
Antes de a máquina voltar a fechar, a unidade de pulverização deve retrair-se completamente e atingir a sua posição de segurança definida.
Abrir a matriz e retirar a peça fundida
Assim que se tiver verificado uma solidificação suficiente, o molde abre-se e a peça fundida é removida da área de trabalho.
Mover a ferramenta de pulverização entre as metades do molde
A máquina de pulverização ou o robô posiciona a ferramenta de pulverização entre as superfícies abertas do molde.
Limpeza da matriz
O ar de alta pressão ou o ar de processo podem remover resíduos soltos e gotículas de áreas críticas.
Aplicação do agente desmoldante
Os bicos aplicam o agente desmoldante nas áreas definidas da matriz de acordo com o padrão de pulverização programado.
Jato de ar de retrolavagem, se necessário
Dependendo do processo de pulverização, o ar de sopro adicional pode reduzir o líquido residual antes de a unidade de pulverização se retrair.
Retração e libertação da máquina
Assim que a unidade de pulverização atingir a sua posição de estacionamento segura, a máquina de fundição sob pressão pode iniciar o ciclo seguinte.
Por que razão o padrão de pulverização é mais importante do que a quantidade total pulverizada
Uma matriz não é idêntica, nem geometricamente nem termicamente, em toda a sua superfície. Cavidades, núcleos, corrediças, contornos profundos e áreas localmente sujeitas a cargas elevadas podem exigir quantidades diferentes de agente desmoldante, ar e efeito de arrefecimento.
Uma ferramenta de pulverização bem concebida, por isso, não trata necessariamente todas as superfícies com a mesma quantidade. Os bicos ou grupos de bicos podem ser posicionados de forma a que zonas definidas da matriz recebam o tratamento necessário.
As áreas de ventilação são particularmente sensíveis. O excesso de resíduo não deve interferir com as aberturas de ventilação e as áreas de transbordamento, uma vez que estas características têm de permanecer funcionais durante o enchimento do molde.
Que parâmetros determinam um processo de pulverização repetível?
O programa de pulverização correto depende da matriz, da geometria da peça fundida, da liga, da temperatura da matriz, do agente desmoldante e do tempo de ciclo pretendido.
| Parâmetro | Função no processo de pulverização |
|---|---|
| Trajetória de movimento | A posição, a profundidade de inserção, a velocidade e o tempo de permanência determinam quais as áreas da matriz que são alcançadas. |
| Tempo de pulverização | O tempo de abertura da válvula influencia a duração do tratamento de cada área. |
| Quantidade de agente desmoldante | As condições de alimentação, a proporção da mistura, a geometria do bico e o controlo da válvula influenciam a aplicação. |
| Ar de atomização | A pressão do ar e a geometria do bico influenciam a formação de gotículas e a distribuição da pulverização. |
| Ar de sopro | A purga e a purga posterior podem remover resíduos e líquido remanescente da superfície da matriz. |
| Controlo por zonas | Bicos individuais ou grupos de bicos podem tratar diferentes áreas de forma independente. |
A pulverização da matriz e o controlo da temperatura da matriz funcionam em conjunto
A gestão térmica de um chip não se realiza apenas através de canais internos de controlo de temperatura. A pulverização também altera as condições térmicas da superfície exposta do chip.
O controlo interno da temperatura e o tratamento externo por pulverização devem, por isso, ser considerados em conjunto. Uma área do molde que já esteja fortemente arrefecida internamente pode necessitar de um tratamento de superfície diferente de uma região termicamente sujeita a cargas elevadas.
Mais informações sobre o comportamento térmico do molde são explicadas em Controlo de Temperatura na Fundição sob Pressão .
Que tipos de sistemas de pulverização de matrizes estão disponíveis?
O sistema adequado depende do tamanho da matriz, da disposição da máquina, do espaço de trabalho disponível, do tempo de ciclo necessário e da complexidade do padrão de pulverização.
Máquinas de pulverização de eixo único
Um movimento linear definido posiciona a ferramenta de pulverização ao longo de um percurso fixo. Este design é adequado para tarefas de pulverização relativamente simples e claramente definidas.
Máquinas de pulverização de dois eixos
Os movimentos verticais e horizontais proporcionam maior flexibilidade no posicionamento da ferramenta de pulverização no interior da matriz aberta.
Robôs de pulverização
Os robôs industriais multieixos podem seguir trajetórias programadas mais complexas e aceder a diferentes posições de pulverização.
Unidades de pulverização pneumáticas
Os sistemas pneumáticos proporcionam movimentos de curso simples e repetíveis e podem ser utilizados em aplicações de pulverização compactas.
A ferramenta de pulverização determina o que chega efetivamente à matriz
Mesmo uma máquina de pulverização precisa só consegue garantir um processo repetível se a ferramenta de pulverização corresponder ao contorno do molde e à distribuição de meios necessária.
Dependendo do projeto, a ferramenta de pulverização pode incluir vários grupos de bicos e circuitos de meios separados. Estes podem fornecer agente desmoldante, ar de atomização e ar de sopro às posições definidas.
A disposição dos bicos determina a direção do jato, o cone de pulverização e a distribuição pela superfície do molde. Por este motivo, o equipamento de pulverização é normalmente adaptado ao molde específico e à aplicação de fundição.
Que equipamento de pulverização de matrizes oferece a FISS?
A FISS comercializa máquinas de pulverização de matrizes usadas, sistemas de pulverização, ferramentas de pulverização e equipamento periférico relacionado para instalações de fundição sob pressão de câmara fria e câmara quente.
Dependendo da disponibilidade atual, o portfólio inclui máquinas de um e dois eixos, sistemas de pulverização servo-acionados, unidades pneumáticas, robôs de pulverização, ferramentas de pulverização e componentes para o fornecimento de agente desmoldante.
A gama de automação para câmaras frias inclui equipamento de fabricantes reconhecidos, tais como Wollin, Gerlieva, Acheson, Pomac e Böhmer, dependendo do stock disponível.
e robôs de pulverização
A FISS oferece diferentes soluções de pulverização automatizadas para máquinas de fundição por câmara fria, bem como ferramentas de pulverização adequadas e equipamento periférico.
Sistemas de pulverização compactos e pneumáticos
Os sistemas de pulverização compactos ou pneumáticos podem ser utilizados para o tratamento automatizado de matrizes em aplicações de câmara quente.
Individuais ferramentas de pulverização e outros componentes de pulverização também podem ser utilizados para adaptações ou células completas de fundição sob pressão.
O que deve ser verificado ao comprar uma máquina de pulverização para fundição sob pressão usada?
O fabricante e o ano de fabrico, por si só, não são suficientes. A área de trabalho, os eixos de movimento, a ferramenta de pulverização, o abastecimento de fluidos e o sistema de controlo devem ser compatíveis com a nova máquina de fundição sob pressão e com o molde.
- curso vertical e horizontal
- número e tipo de eixos de movimento
- profundidade de inserção na área do molde
- peso permitido da ferramenta de pulverização
- estado das guias, rolamentos, correias e acionamentos
- disposição da ferramenta de pulverização e dos bicos
- circuitos de agente desmoldante e abastecimento de meios
- ar de atomização e ar de sopro
- válvulas, reguladores de pressão e sistema de controlo de caudal
- e programas de pulverização disponíveis
- interfaces com a máquina de fundição sob pressão
- posição de estacionamento e posições finais seguras
- tanque de agente desmoldante e sistema de bombagem
- armário de controlo e documentação técnica
A máquina de pulverização não funciona isoladamente
A pulverização, a extração da peça fundida, a dosagem de metal, o controlo da temperatura do molde e o movimento da máquina devem ser coordenados no tempo e no espaço, no âmbito de uma célula automatizada de fundição sob pressão.
A libertação segura da área do molde é particularmente importante. O equipamento de pulverização e os sistemas de extração podem utilizar áreas de trabalho sobrepostas e, por isso, requerem uma sequência coordenada das máquinas e bloqueios de segurança.
Está disponível uma visão geral da célula de produção completa em Automação na Célula de Fundição sob Pressão .
Um bom processo de pulverização trata cada área do molde apenas na medida do necessário
A pulverização do molde é parte integrante do ciclo de fundição sob pressão. O sistema de pulverização prepara as superfícies do molde para a próxima injeção e influencia o comportamento de desmoldagem, a limpeza e as condições térmicas do molde.
O segredo não está na quantidade máxima de pulverização, mas sim num processo controlado com uma disposição adequada dos bicos, tempo de pulverização, ar de atomização, ar de sopro e movimento repetível.
A pulverização do molde e o controlo da temperatura interna do molde devem, por isso, ser considerados em conjunto. A estabilidade das condições para o próximo ciclo de fundição depende do funcionamento coordenado de ambos os sistemas.
Perguntas sobre a pulverização do molde na fundição por injeção
O que faz uma máquina de pulverização do molde?
Trata a matriz aberta entre dois ciclos de fundição. Dependendo da aplicação, aplica um agente desmoldante, expulsa resíduos, influencia a temperatura da superfície e lubrifica componentes selecionados da matriz.
Quando é que a matriz é pulverizada?
Depois de a matriz se ter aberto e de a peça fundida ter sido removida. Antes de a máquina voltar a fechar, a unidade de pulverização deve retrair-se e atingir a sua posição de segurança.
Por que razão se utiliza o agente desmoldante?
O agente desmoldante cria uma película definida nas superfícies selecionadas do molde e facilita a posterior remoção da peça fundida.
A pulverização da matriz arrefece a matriz?
Sim, o processo de pulverização pode influenciar a temperatura da superfície exposta da matriz. Por conseguinte, deve ser tido em conta em conjunto com o controlo da temperatura interna da matriz.
O que é o «afterblow»?
O «afterblow» é uma etapa adicional de sopro de ar após a aplicação do agente desmoldante. Dependendo do processo de pulverização, pode ajudar a reduzir o líquido residual antes de a matriz se retrair.
O que determina o padrão de pulverização?
Entre os fatores importantes contam-se o design do bico, a posição do bico, a quantidade de agente desmoldante, o ar de atomização, o tempo de pulverização, a trajetória de movimento e o controlo específico por zona.
É possível instalar uma máquina de pulverização de matrizes usada noutra máquina de fundição sob pressão?
Em princípio, sim. O campo de trabalho, os eixos, a montagem da ferramenta de pulverização, o sistema de controlo, o abastecimento de produtos e o conceito de segurança têm de se adequar à nova aplicação. A ferramenta de pulverização e o programa de pulverização requerem, normalmente, adaptação.
A FISS oferece máquinas de pulverização de moldes, sistemas de pulverização e ferramentas de pulverização em segunda mão.
O sistema adequado deve corresponder à máquina de fundição sob pressão, alcance de trabalho, eixos de movimento, ferramenta de pulverização, disposição dos bicos, alimentação de meios e sistema de controlo.
Fonte
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (eds.): Manual de Moldagem, Carl Hanser Verlag. Em particular, foram analisados os aspetos fundamentais relacionados com o ciclo de fundição sob pressão, a preparação do molde, os agentes desmoldantes e lubrificantes e a ventilação do molde.
