


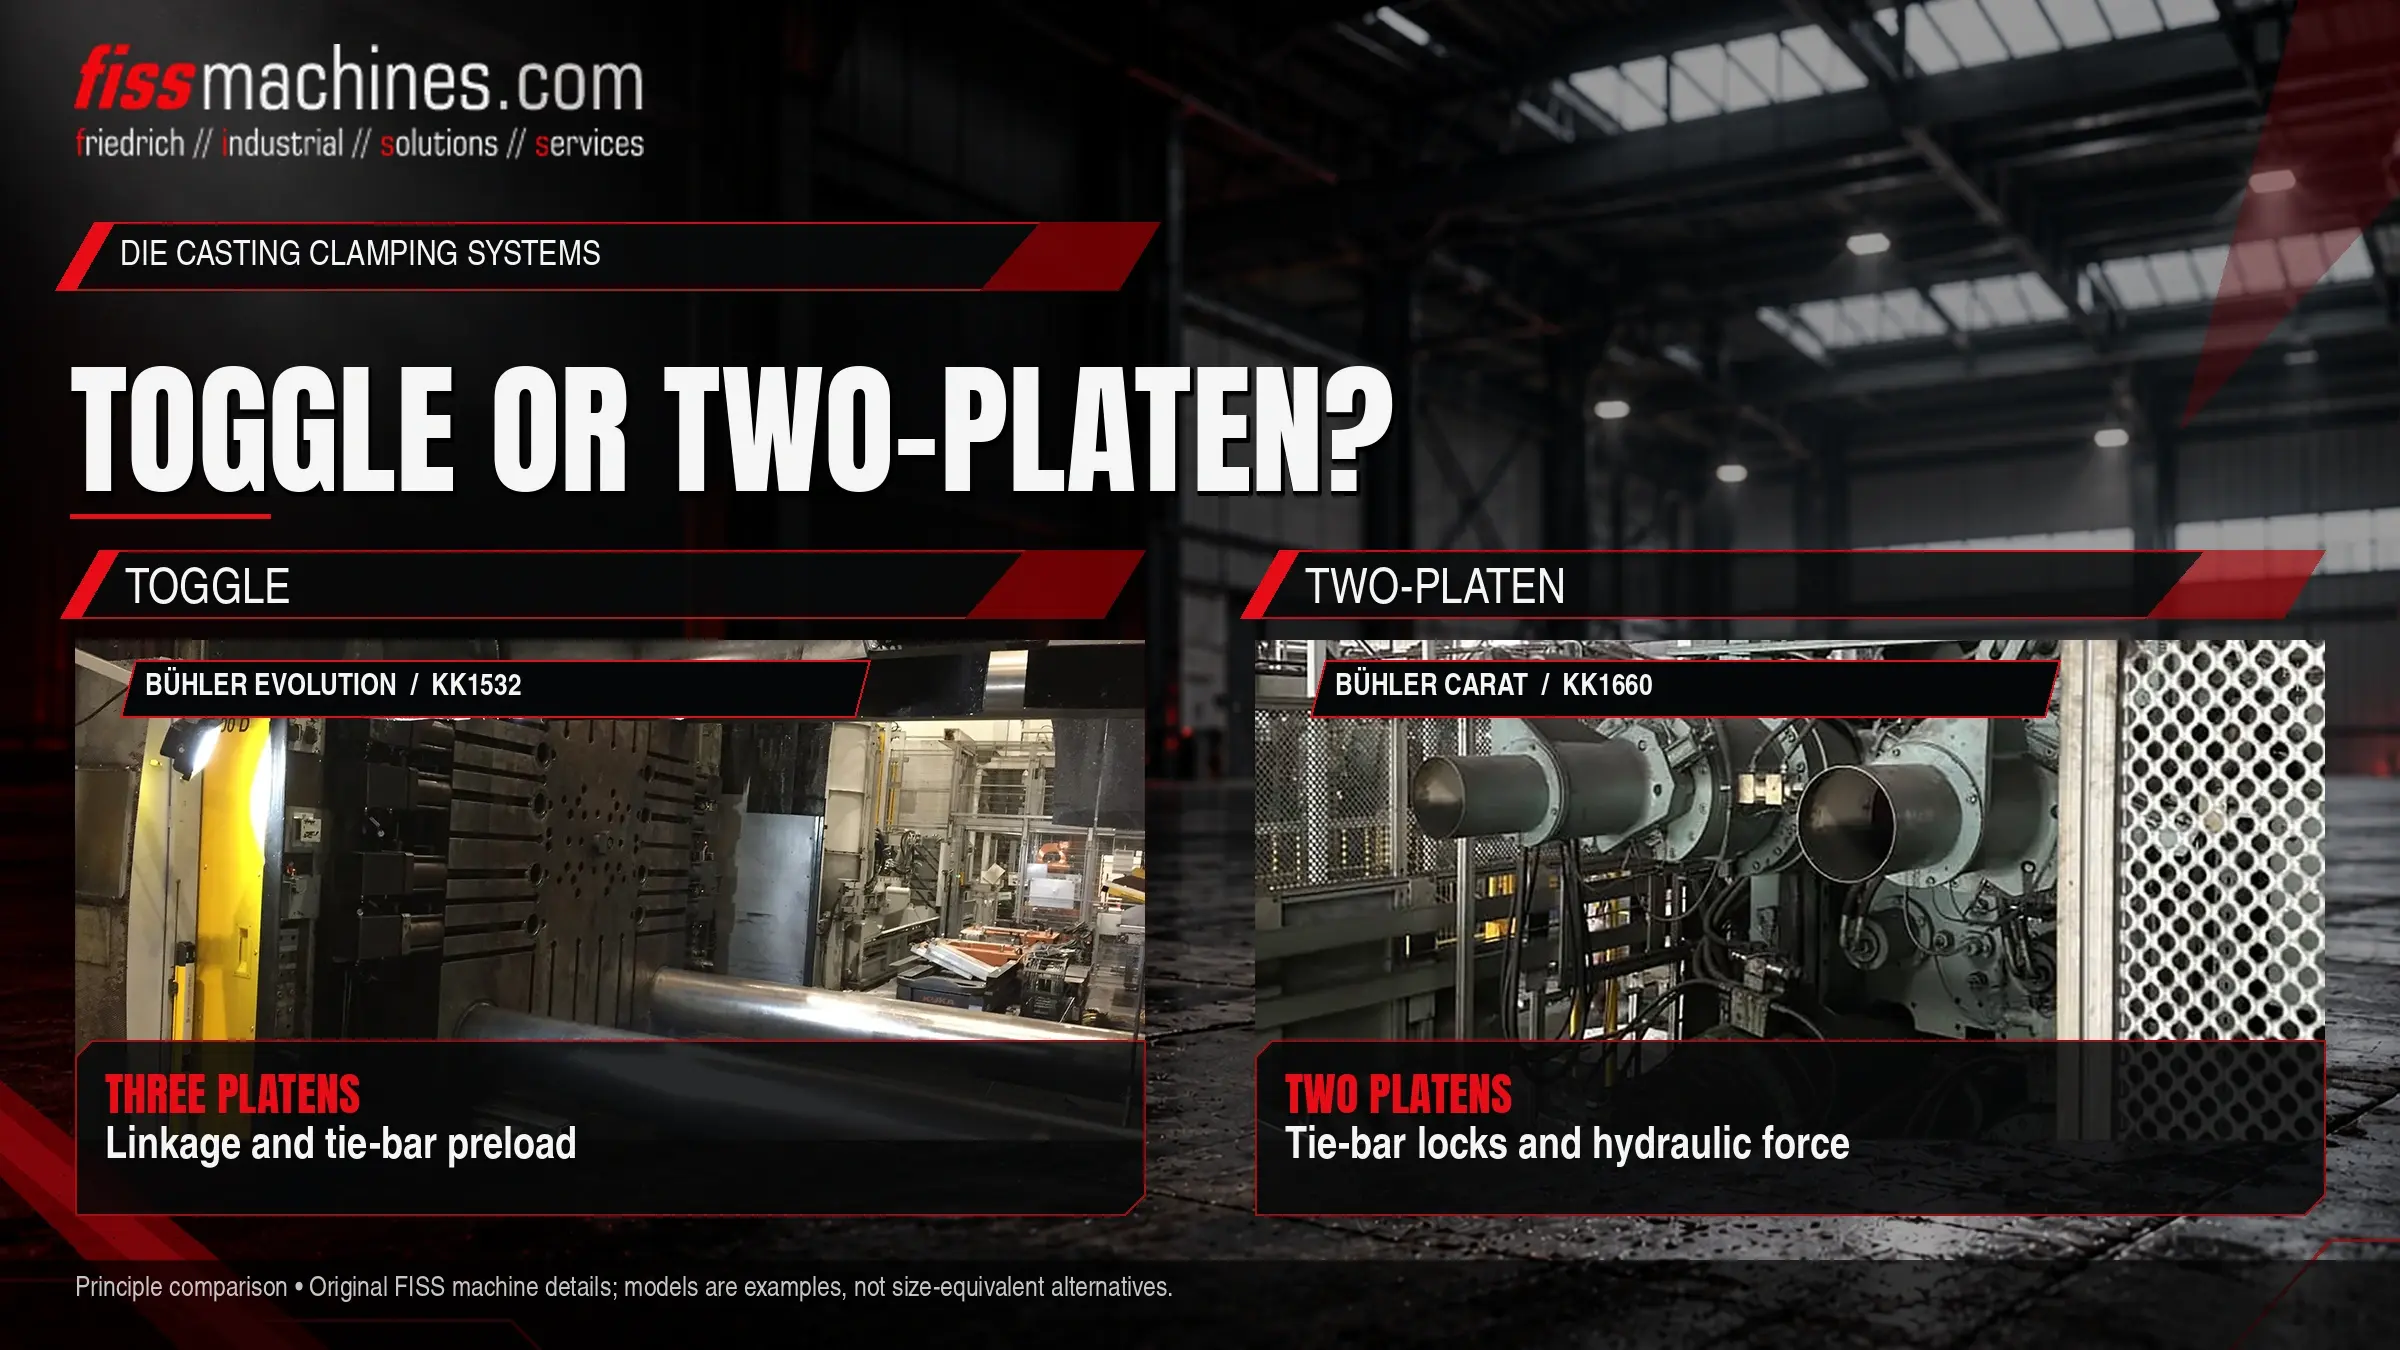
Máquina com alavanca ou de duas placas? Comparação entre sistemas de fixação para fundição sob pressão
Todas as máquinas de fundição sob pressão têm de manter o molde fechado enquanto o metal é injetado sob alta pressão. A forma como isso é feito depende do sistema de fixação. As máquinas de alavanca utilizam uma articulação mecânica e o alongamento elástico das barras de fixação; as máquinas de duas placas bloqueiam as barras de fixação e geram força hidraulicamente. Ambos os princípios são comprovados, mas diferem em termos de conceção, espaço ocupado, configuração e manutenção.
Qual é a diferença entre o sistema de fixação de alavanca e o de duas placas?
Uma máquina de alavanca tem três placas. Um cilindro hidráulico estica uma articulação até esta ficar quase totalmente estendida; isto pré-tensiona as barras de fixação e gera a força de fixação mecanicamente. A máquina de duas placas não possui placa traseira nem articulação. A placa móvel é fixada às barras de ligação, e os cilindros hidráulicos de curso curto geram, em seguida, a força de fixação.
O melhor sistema depende do tamanho da máquina, das dimensões da matriz, do espaço disponível no chão de fábrica e das capacidades de manutenção da unidade, em vez de depender apenas do princípio.
Como funciona uma unidade de fixação por alavanca
A máquina de alavanca consiste numa placa fixa, numa placa móvel e numa placa traseira, ligadas por barras de ligação. Entre a placa móvel e a placa traseira encontra-se a articulação de alavanca. Um cilindro hidráulico relativamente pequeno move a articulação; à medida que se aproxima da sua posição estendida, a vantagem mecânica aumenta acentuadamente. Quando as metades da matriz se encontram, o mecanismo de articulação continua até à sua posição de bloqueio e estica as barras de ligação de forma elástica. É este alongamento que gera a força de fixação.
Como a força depende do grau de alongamento das barras de ligação, a distância entre as placas deve ser ajustada à altura da matriz. Isto é feito movendo a placa traseira ao longo das barras de ligação, utilizando o ajuste da altura da matriz. A expansão térmica da matriz durante a produção altera a pré-carga efetiva, razão pela qual a força de fixação deve ser monitorizada e reajustada sempre que necessário.
Pontos fortes típicos
Movimentos rápidos de fecho e abertura, uma posição bloqueada mecanicamente e um volume hidráulico relativamente pequeno para o movimento de fixação.
Pontos de desgaste típicos
Pinos e buchas na articulação, lubrificação, o mecanismo de ajuste da altura da matriz e carga irregular nas barras de ligação causada por desgaste ou desalinhamento.
Como funciona uma unidade de fixação de duas placas
Uma máquina de duas placas possui apenas a placa fixa e a placa móvel. Os cilindros de translação movem rapidamente a placa móvel para a posição fechada. Os elementos de bloqueio, tais como porcas divididas na placa móvel, encaixam-se então nas ranhuras das barras de ligação. Por fim, os cilindros de fixação de curso curto aplicam a força de fixação puxando as barras de ligação.
Uma vez que a força é gerada hidraulicamente, pode ser regulada através da pressão e não depende de uma pré-carga mecânica da mesma forma. As diferentes alturas das matrizes são acomodadas dentro da amplitude de bloqueio das colunas, em vez de através de um ajuste separado da altura da matriz. Sem placa traseira nem articulação, a máquina é, geralmente, mais curta do que um modelo comparável com mecanismo de alavanca.
Pontos fortes típicos
Comprimento compacto, força de fecho ajustada diretamente pela pressão e, dependendo do modelo, bom acesso à área da matriz.
Pontos de desgaste típicos
Porcas de bloqueio e ranhuras das barras de ligação, vedantes dos cilindros de fixação, comportamento de manutenção da pressão e os sensores que monitorizam o bloqueio e a posição.
Máquinas de alavanca e de duas placas lado a lado
| Critério | Máquina de alternância | Máquina de duas placas |
|---|---|---|
| Geração de força | Mecânica, através do alongamento elástico das barras de fixação | Hidráulica, através de cilindros de fixação após o bloqueio |
| Placas | Três (fixa, móvel, traseira) | Duas (fixa, móvel) |
| Regulação da altura da matriz | Ajuste da altura da matriz na placa traseira | Dentro da faixa de bloqueio das barras de fixação |
| Comprimento da máquina | Maior devido à articulação e à placa traseira | Geralmente mais compacta |
| Regulação da força | Através da pré-carga; influenciada pela temperatura da matriz | Através da pressão hidráulica |
| Principais pontos de manutenção | Articulação, lubrificação, mecanismo de ajuste | Sistema de bloqueio, vedantes do cilindro, sistema hidráulico |
A fixação por alavanca tem sido, há muito, amplamente utilizada em máquinas de fundição sob pressão de vários tamanhos. Vários fabricantes oferecem modelos com duas placas, frequentemente em máquinas de maiores dimensões, onde o comprimento reduzido e a ausência de um mecanismo de articulação pesado são particularmente notáveis. Uma máquina mais curta também pode simplificar a disposição dos equipamentos periféricos, tais como robôs de extração e pulverizadores; o nosso artigo «Automação na célula de fundição sob pressão» descreve o equipamento típico em torno da máquina.
O que o sistema de fixação significa na compra de máquinas usadas
No caso de uma máquina usada, o princípio de fixação altera principalmente os pontos a verificar durante a inspeção. Nas máquinas de joelho, a folga na articulação manifesta-se frequentemente como um alongamento irregular das barras de fixação ou rebarbas num dos lados da matriz. Nas máquinas de duas placas, o estado dos elementos de bloqueio e a capacidade dos cilindros de fixação para manter a pressão são fundamentais.
Em ambos os casos, a medição da deformação das barras de fixação sob a força total de fixação fornece informação objetiva sobre a distribuição da força. Se for detetado desgaste, uma revisão específica da unidade de fixação pode, muitas vezes, restaurá-la; a FISS oferece assistência e suporte para máquinas de fundição sob pressão usadas.
Pontos de inspeção para a unidade de fixação
- Princípio de fixação e força de fixação nominal confirmados pela documentação
- Distância entre as barras de fixação e intervalo de altura da matriz em comparação com a matriz
- Deformação das barras de fixação medida em todas as barras sob força de fixação total
- Alavanca: folga nos pinos e buchas, funcionamento do sistema de lubrificação
- Mecanismo de alavanca: o ajuste da altura da matriz desliza suavemente ao longo de toda a amplitude
- Duas placas: porcas de bloqueio e ranhuras das barras de fixação sem danos
- Máquina de duas placas: os cilindros de fixação mantêm a pressão sem perda percetível
- Paralelismo das placas medido na posição fechada
- Espaço no chão e acesso à periferia verificados para a disposição pretendida
Perguntas Frequentes
Existe, em geral, um sistema de fixação que seja melhor?
Não. Ambos os princípios estão consolidados na fundição sob pressão. A escolha adequada depende do tamanho da máquina, da matriz, do layout e das capacidades de manutenção.
Por que razão a força de fixação varia numa máquina de alavanca durante a produção?
À medida que a matriz aquece, expande-se e aumenta o alongamento das barras de fixação na posição de bloqueio. Sem monitorização e reajustamento, a força real pode desviar-se do valor de referência.
O sistema de fixação afeta a qualidade da peça fundida?
Indiretamente. Uma força de fixação irregular ou insuficiente pode causar rebarbas e desvios dimensionais. O que importa é que a força seja adequada e uniformemente distribuída, independentemente do princípio.
A FISS ajuda a encontrar o conceito de fixação certo.
Consulte a oferta atual de máquinas de fundição sob pressão usadas e deixe que a FISS o ajude a comparar as máquinas disponíveis com as dimensões do seu molde, a força de fixação necessária e a disposição.
